

Metallstanzteile im Werkstoffvergleich: Stahl, Edelstahl, Aluminium, Messing und Federstahl
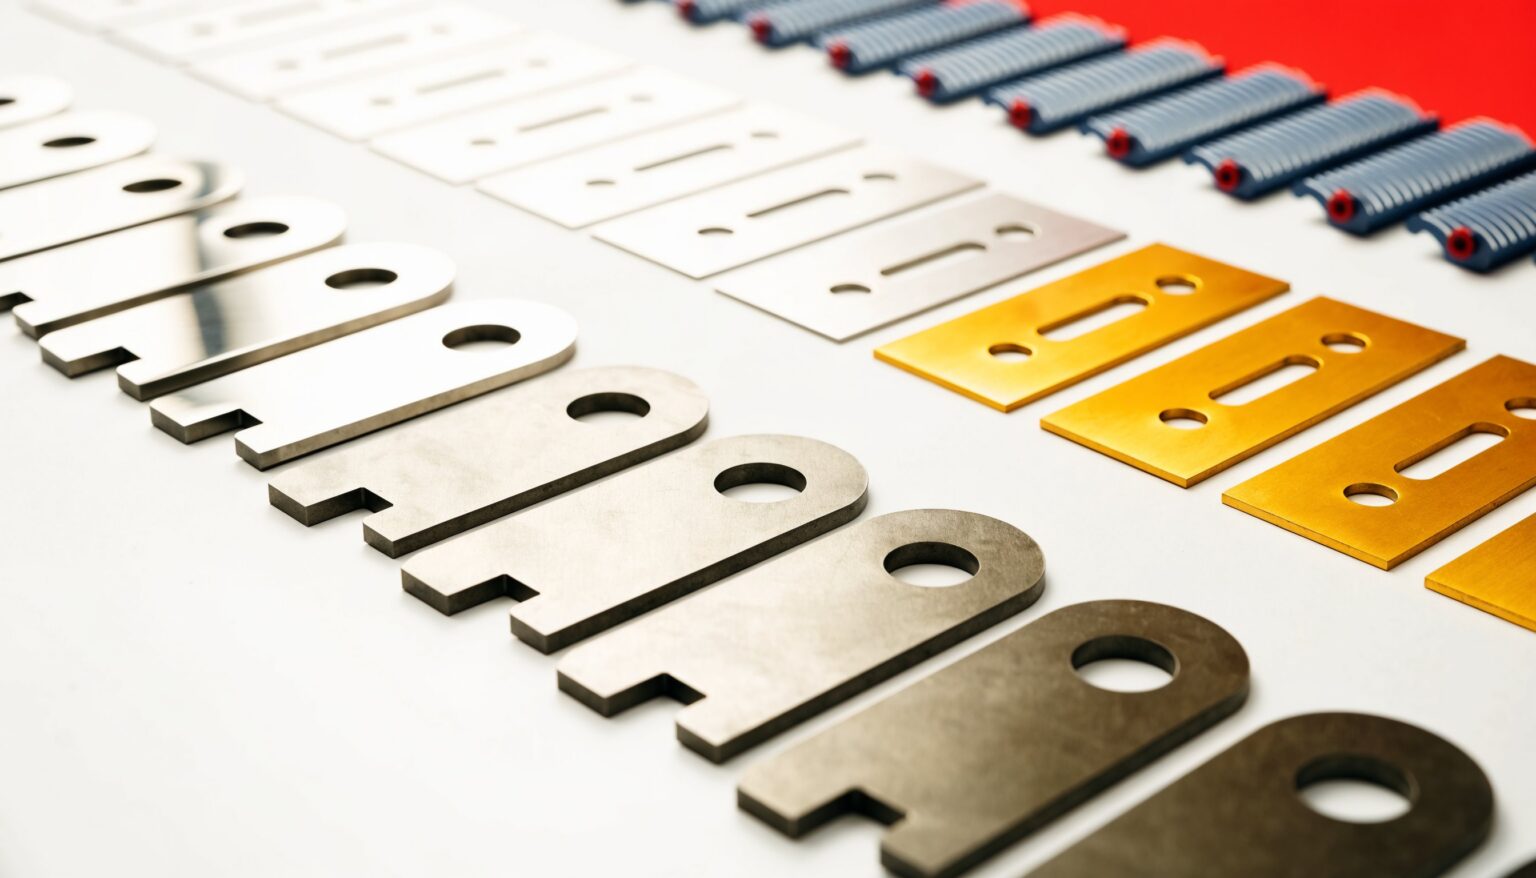
Ob ein Stanzteil im Einsatz hält, entscheidet sich selten am Werkzeug allein — meist entscheidet es der Werkstoff. Metallstanzteile entstehen heute aus Stahl, Edelstahl, Aluminium, Messing oder Federstahl, und jede dieser Werkstoffgruppen bringt eigene Stärken, eigene Grenzen und eigene Kosten mit. Wer die Wahl zu spät trifft, zahlt sie zweimal: einmal im Werkzeug, das nachgearbeitet werden muss, und einmal in der Serie, die früher verschleißt als geplant. Dieser Beitrag stellt die fünf Werkstoffgruppen nebeneinander und zeigt, worauf es bei der Entscheidung tatsächlich ankommt.
Warum der Werkstoff über die Wirtschaftlichkeit von Metallstanzteilen entscheidet
In der Konstruktion steht der Werkstoff häufig fest, bevor jemand über die Fertigung nachgedacht hat. Genau dort entstehen die teuren Überraschungen. Ein Material, das im Datenblatt überzeugt, kann im Folgeverbundwerkzeug den Verschleiß vervielfachen, eine Rückfederung zeigen, die jede Toleranz auffrisst, oder eine Schnittkante hinterlassen, die nachgearbeitet werden muss.
Umgekehrt erfüllt ein um eine Güte niedriger gewähltes Blech oft dieselbe Funktion — zu spürbar geringeren Materialkosten und mit längerer Standzeit im Werkzeug. Drei Fragen klären dabei das meiste: Welcher mechanischen Belastung ist das Teil ausgesetzt? In welcher Umgebung sitzt es — trocken, feucht, salzhaltig, warm? Und wie viele Stück sollen es pro Jahr werden? Wer diese drei Antworten mitbringt, kann die Werkstofffrage in einem einzigen Gespräch abschließen.
Hinzu kommt die Verfügbarkeit. Gängige Güten in gängigen Dicken liegen im Handel, exotische Legierungen oder Sonderdicken haben Lieferzeiten und Mindestabnahmen, die eine Serie ins Stocken bringen können. Bei Teilen, die über Jahre laufen sollen, ist ein breit verfügbarer Werkstoff deshalb oft mehr wert als der letzte Prozentpunkt an Festigkeit.
Stahl: der Standard, an dem sich alles andere messen muss
Unlegierte Kaltfeinbleche der Güten DC01 bis DC06 sind der meistverarbeitete Werkstoff in der Stanztechnik. Sie sind gut verfügbar, günstig im Einkauf, sauber zu schneiden und in weiten Grenzen umformbar. DC01 genügt für einfache Flach- und Lochteile, DC04 und DC06 kommen zum Zug, wenn tiefer gezogen oder stärker gebogen wird. Warmgewalzte Güten wie S235JR oder DD11 sind bei größeren Blechdicken und tragenden Teilen die richtige Wahl.
Der Nachteil ist bekannt: blanker Stahl rostet. Deshalb gehört zu fast jedem Stahlstanzteil eine Oberfläche — bandverzinkt, pulverbeschichtet, brüniert oder geölt. Wird das Teil im Zuge der Montage ohnehin lackiert oder sitzt es geschützt im Inneren einer Baugruppe, ist Stahl in der Regel die wirtschaftlichste Lösung. Sitzt es dauerhaft im Freien oder im Feuchten, sieht die Rechnung schnell anders aus. Ein großer Teil unserer Teile in der Befestigungstechnik ist aus genau diesem Grund verzinkt.
Edelstahl: Korrosionsbeständigkeit, die ihren Preis hat
Nichtrostende Stähle wie 1.4301 (V2A) und 1.4404 (V4A) kommen dort zum Einsatz, wo Feuchtigkeit, Reinigungsmittel oder Lebensmittel im Spiel sind. 1.4301 deckt den überwiegenden Teil dieser Fälle ab. 1.4404 mit seinem Molybdänanteil ist die Wahl, sobald Chloride dazukommen — in Bädern, in der chemischen Verfahrenstechnik oder in Küstennähe.
Beim Stanzen verhält sich Edelstahl deutlich anders als Baustahl. Die Kaltverfestigung ist ausgeprägt, die Schnittkräfte liegen spürbar höher, und der Werkzeugverschleiß steigt entsprechend. Das schlägt sich in der Werkzeugauslegung nieder: härtere Schneidstoffe, angepasster Schneidspalt, kürzere Nachschleifintervalle. Für Teile mit hohen Anforderungen ist Edelstahl dennoch oft die ruhigste Lösung, weil die gesamte Oberflächenbehandlung entfällt und damit auch eine mögliche Fehlerquelle in der Lieferkette.
Aluminium: leicht, weich und eigenwillig
Aluminium wiegt rund ein Drittel dessen, was Stahl wiegt, und bildet von selbst eine schützende Oxidschicht. Das macht es zum bevorzugten Werkstoff überall dort, wo Gewicht zählt oder wo elektrische und thermische Leitfähigkeit gefragt ist. EN AW-5754 lässt sich gut umformen und ist seewasserbeständig, EN AW-6082 ist deutlich fester, verträgt aber engere Biegeradien schlechter.
Ein Selbstläufer ist Aluminium in der Fertigung nicht. Es neigt zum Anhaften an der Schneide, bildet leichter Grat als Stahl, und der Bereich rund um ein Loch verformt sich stärker. Wer Aluminium wählt, sollte Gratrichtung und Biegerichtung früh festlegen und die Kanten- sowie Lochabstände großzügiger auslegen. Für dekorative oder besonders beanspruchte Teile empfiehlt sich zusätzlich das Eloxieren, das die natürliche Oxidschicht gezielt verstärkt.
Messing: Leitfähigkeit, Optik und ein williger Werkstoff
Messinglegierungen wie CuZn37 sind im Materialpreis die teuerste Gruppe in diesem Vergleich — und in der Verarbeitung die angenehmste. Messing schneidet sauber, hinterlässt kaum Grat, schont die Schneiden und lässt sich sehr gut umformen. Dazu kommen die hohe elektrische Leitfähigkeit und eine Oberfläche, die viele Anwender bewusst sichtbar lassen.
Typische Einsatzgebiete sind Kontakte, Klemmen, Steckverbinder, Schleifkontakte sowie Zier- und Sichtteile. Wirtschaftlich wird Messing dann, wenn die Leitfähigkeit oder das Erscheinungsbild funktionale Anforderungen sind — nicht als Alternative zu Stahl bei einem einfachen Winkel. Wo hohe Leitfähigkeit im Vordergrund steht und die Festigkeit zweitrangig ist, kann auch reines Kupfer die passendere Wahl sein.
Federstahl: wenn das Teil zurückfedern muss
Sobald ein Teil klemmen, spannen oder zurückspringen soll, führt kaum ein Weg an Federwerkstoffen vorbei. Kaltband der Güte C75S oder 1.4310 als nichtrostende Variante bringt die nötige Elastizität mit. Federbronze kommt dazu, wenn zusätzlich Leitfähigkeit gefragt ist.
Federwerkstoffe verlangen in der Auslegung besondere Aufmerksamkeit, weil die Rückfederung nach dem Biegen erheblich ist und im Werkzeug vorgehalten werden muss. Kleine Chargenunterschiede im Vormaterial verschieben das Ergebnis spürbar — deshalb wird bei Federteilen enger dokumentiert und öfter vermessen. Wo die Funktion es zulässt, ist ein gebogenes Drahtteil aus unserer Drahtbiegetechnik häufig die günstigere und robustere Lösung als ein aufwendiges Stanzbiegeteil aus Band.
Was der Werkstoff mit dem Stanzwerkzeug macht
Der Werkstoff bestimmt nicht nur das fertige Teil, sondern auch das Werkzeug, das es hervorbringt. Der Schneidspalt wird als Anteil der Blechdicke ausgelegt und fällt bei weichen Werkstoffen enger aus als bei festen. Stimmt er nicht, entstehen Grat, Einriss oder ein unsauberer Glattschnittanteil — sichtbar am Teil, spürbar in der Reklamation.
Ebenso deutlich unterscheidet sich die Standzeit. Ein Werkzeug, das in weichem Kaltband über Hunderttausende Hübe läuft, braucht in Edelstahl früher einen Nachschliff. Wer das bei der Kalkulation berücksichtigt, erlebt später keine Überraschung. Genau deshalb legen wir Werkstoff und Werkzeug im Werkzeugbau gemeinsam fest und nicht nacheinander.
Auch die Bandbreite spielt mit: Wird ein Werkstoff im Streifen mit ungünstiger Ausnutzung verarbeitet, geht ein erheblicher Teil des Materialwerts als Verschnitt ins Schrottband. Bei teuren Werkstoffen wie Messing oder Edelstahl lohnt es sich daher besonders, die Teilekontur und die Streifenanordnung gemeinsam zu betrachten, statt beides getrennt zu optimieren.
Die Werkstoffe im direkten Vergleich
Die folgende Übersicht fasst zusammen, wofür sich die einzelnen Gruppen in der Praxis anbieten:
- Stahl (DC01–DC06, S235JR, DD11): günstig, gut verfügbar, breit umformbar, hohe Werkzeugstandzeit — braucht aber praktisch immer eine Oberfläche.
- Edelstahl (1.4301, 1.4404): korrosionsbeständig ohne Zusatzbehandlung, lebensmittelgeeignet — höherer Materialpreis, höhere Schnittkräfte, mehr Werkzeugverschleiß.
- Aluminium (EN AW-5754, EN AW-6082): rund ein Drittel des Gewichts, gut leitfähig, selbstschützend — neigt zu Grat und verlangt großzügigere Abstände.
- Messing (CuZn37): beste Verarbeitbarkeit, hohe Leitfähigkeit, dekorative Oberfläche — der teuerste Werkstoff im Einkauf.
- Federstahl (C75S, 1.4310): elastisch und dauerfest — aufwendiger in der Auslegung, empfindlich gegenüber Chargenschwankungen.
In der Praxis fällt die Entscheidung selten allein am Werkstoffdatenblatt. Sie fällt dort, wo Funktion, Umgebung, Stückzahl und Werkzeugkonzept zusammenkommen. Schicken Sie uns Ihre Zeichnung oder ein Muster — wir sagen Ihnen, welcher Werkstoff für Ihre Metallstanzteile die vernünftigste Lösung ist, und was er in der Serie kostet.
Häufige Fragen zu Werkstoffen für Metallstanzteile
Welcher Werkstoff ist für Metallstanzteile am günstigsten?
Im reinen Materialpreis unlegierter Stahl, in der Regel als bandverzinktes Kaltfeinblech. Rechnet man Oberflächenbehandlung, Transport und mögliche Nacharbeit hinzu, kann Edelstahl bei kleinen Stückzahlen mit hohen Anforderungen unterm Strich dennoch günstiger sein.
Muss der Werkstoff schon bei der Anfrage feststehen?
Nein. Es genügt, wenn Sie uns Funktion, Einbausituation, Umgebungsbedingungen und die geplante Jahresmenge nennen. Den passenden Werkstoff schlagen wir dann vor — häufig mit einer günstigeren Alternative zur ursprünglichen Idee.
Kann ein bestehendes Stanzwerkzeug auf einen anderen Werkstoff umgestellt werden?
Innerhalb einer Werkstoffgruppe und bei gleicher Blechdicke ist das oft ohne Eingriff möglich. Ein Wechsel von weichem Stahl auf Edelstahl oder Federstahl verändert Schnittkräfte und Rückfederung so stark, dass Schneidspalt und Biegestempel angepasst werden müssen. Wir prüfen das vorab am Werkzeug und melden uns mit einem konkreten Aufwand.
Welche Blechdicken sind bei Stanzteilen üblich?
Der überwiegende Teil der Serienteile liegt zwischen 0,3 und 4 Millimetern. Dünnere Bänder sind bei Kontakt- und Federteilen üblich, dickere Bleche bei tragenden Teilen. Entscheidend ist immer das Verhältnis von Blechdicke zu Lochdurchmesser, Kantenabstand und Biegeradius.
Woher weiß ich, ob Edelstahl nötig ist oder verzinkter Stahl genügt?
Als Faustregel: Trocken eingebaut und geschützt genügt verzinkter Stahl. Dauerfeuchte, Reinigungsmittel, Lebensmittelkontakt, Chloride oder eine sichtbare Einbaulage im Freien sprechen für Edelstahl. Im Grenzfall entscheidet die geforderte Lebensdauer — ein Teil, das zwanzig Jahre halten soll, bekommt eher Edelstahl.
Fazit
Es gibt keinen besten Werkstoff für Metallstanzteile — es gibt nur den passenden für die jeweilige Aufgabe. Stahl deckt den größten Teil des Alltags ab, Edelstahl übernimmt dort, wo Korrosion ein Thema ist, Aluminium spart Gewicht, Messing liefert Leitfähigkeit und Optik, Federstahl die Elastizität. Wer Funktion, Umgebung und Stückzahl früh auf den Tisch legt, spart sich Werkzeugänderungen und Nacharbeit. Die Fuchs Metalltechnik GmbH begleitet diese Entscheidung von der ersten Zeichnung bis zur laufenden Serie — sprechen Sie uns einfach mit Ihrem Teil in der Hand an.