

Stanzteile Fertigung: von der Anfrage über das Werkzeug bis zur Serienlieferung
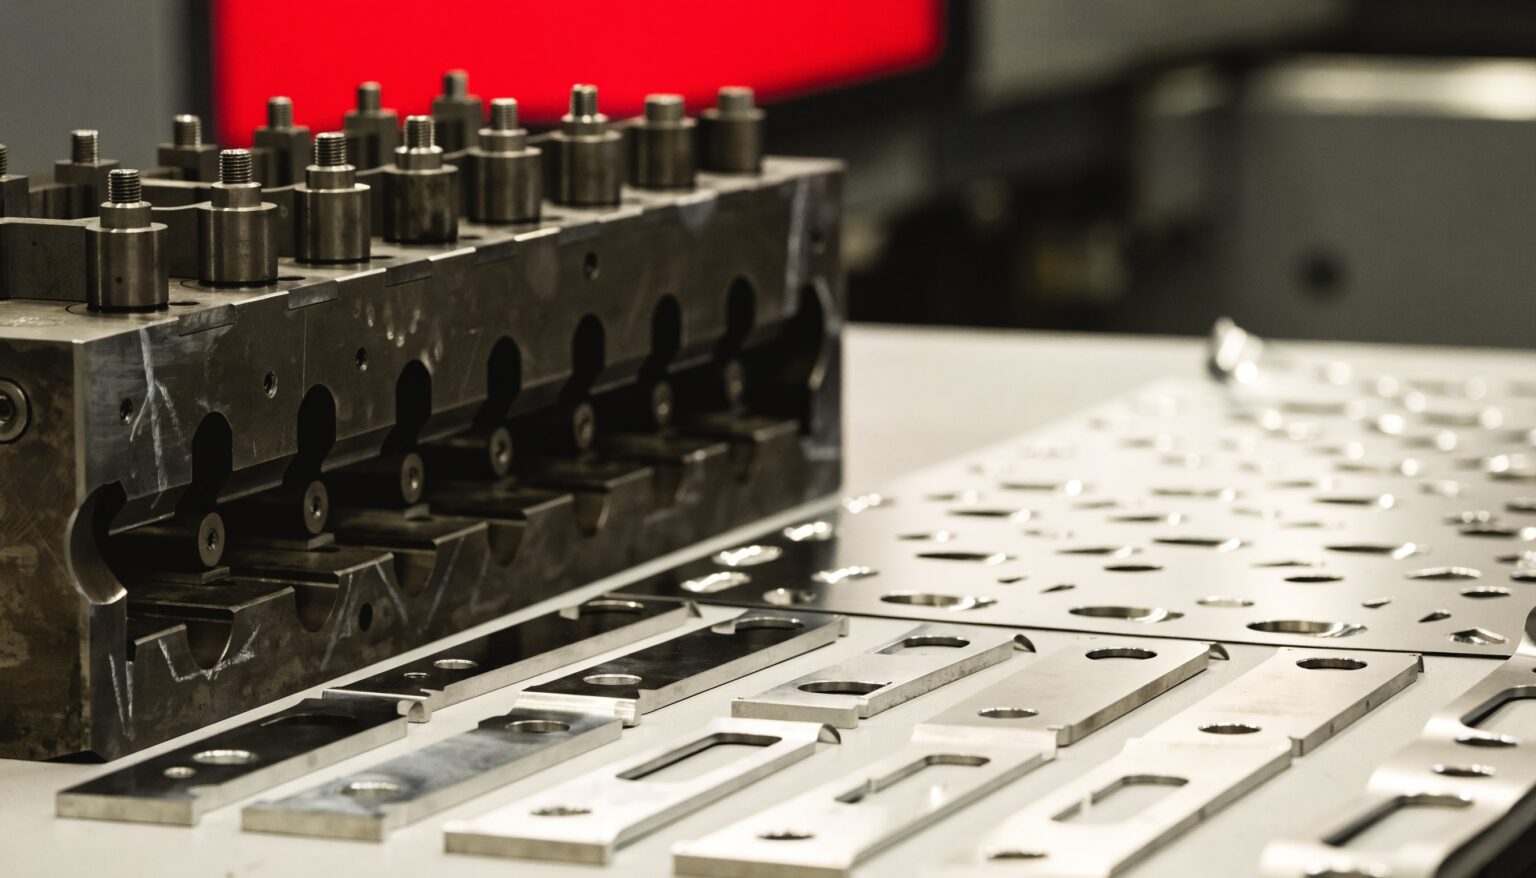
Ein Stanzteil entsteht nicht an der Presse, sondern am Schreibtisch. Zwischen Ihrer ersten Anfrage und der ersten Palette in Ihrem Wareneingang liegen bei der Stanzteile Fertigung acht klar abgegrenzte Schritte, und jeder davon entscheidet mit, was das Teil in der Serie kostet und wie verlässlich es ankommt. Wer diesen Ablauf kennt, stellt früher die richtigen Fragen und erspart sich Schleifen, die später teuer werden. Dieser Beitrag zeigt Ihnen den Weg, den ein Teil bei Fuchs Metalltechnik GmbH nimmt: von der Anfrage über die Werkzeugkonstruktion und das Erstmuster bis zur laufenden Serienlieferung.
Schritt 1: Die Anfrage und was sie enthalten sollte
Am Anfang steht selten eine fertige Zeichnung. Häufig kommt eine Idee, eine Skizze oder ein Musterteil aus einer bestehenden Baugruppe, das künftig günstiger oder in größerer Stückzahl gebraucht wird. Das genügt für ein erstes Gespräch vollkommen. Je mehr der folgenden Angaben Sie mitliefern, desto schneller kommt ein belastbares Angebot zurück.
- Geometrie: eine Zeichnung als PDF und, wenn vorhanden, die 3D-Daten im STEP-Format. Aus dem Volumenmodell lässt sich die Abwicklung direkt ableiten.
- Werkstoff und Dicke: Stahl, Edelstahl, Aluminium, Messing oder Federstahl, dazu die Blechdicke und eine allfällige Oberflächenanforderung.
- Jahresbedarf und Losgröße: die wichtigste einzelne Angabe. Sie entscheidet darüber, welche Werkzeugbauart wirtschaftlich ist.
- Toleranzen: welche Maße funktionskritisch sind und welche nach Allgemeintoleranz laufen dürfen.
- Zieltermin: wann der Serienanlauf stehen muss, nicht nur wann das erste Muster gebraucht wird.
Fehlt Ihnen davon das eine oder andere, ist das kein Hindernis. Ein großer Teil der Anfragen in der Stanztechnik kommt ohne vollständige Spezifikation herein und wird im Gespräch geschärft.
Schritt 2: Die Machbarkeitsprüfung
Bevor ein Preis genannt wird, trifft Ihre Zeichnung auf die Regeln des Stanzverfahrens. Dabei geht es nicht darum, ob ein Teil grundsätzlich machbar ist, sondern ob es sich in Serie wirtschaftlich und prozesssicher fertigen lässt. Typische Punkte, die dabei auffallen:
- Lochdurchmesser, die kleiner sind als die Blechdicke, verlangen aufwendigere Stempel und verkürzen die Standzeit.
- Zu schmale Stege zwischen Loch und Außenkontur verziehen sich beim Schneiden.
- Biegeradien unterhalb des werkstoffabhängigen Mindestmaßes reißen an der Außenfaser, besonders quer zur Walzrichtung.
- Bemaßungen, die von einer gestanzten statt einer gebogenen Kante ausgehen, verschieben die Toleranzkette.
- Grat und Einzugseite: auf welcher Seite der Grat liegen darf, ist eine Konstruktionsentscheidung und keine Nebensache.
Das Ergebnis dieses Schrittes ist oft ein Vorschlag zur kleinen Änderung. Ein um zwei Zehntel größerer Radius oder ein leicht versetztes Loch kostet Sie in der Funktion nichts und im Werkzeug spürbar weniger.
Schritt 3: Das Angebot mit getrennten Kostenblöcken
Ein seriöses Angebot für ein Stanzteil besteht immer aus zwei Teilen, die nicht vermischt werden dürfen. Der erste Block sind die einmaligen Werkzeugkosten. Sie fallen unabhängig davon an, ob Sie später 20.000 oder 2 Millionen Teile abrufen. Der zweite Block ist der Teilepreis, der sich aus Materialeinsatz, Hubzahl, Rüstzeit und Nacharbeit zusammensetzt.
Diese Trennung ist der Grund, warum die Frage nach der Stückzahl so früh gestellt wird. Ein Folgeverbundwerkzeug, das in einem Durchlauf schneidet, prägt und biegt, kostet in der Anschaffung deutlich mehr als ein einfaches Schnittwerkzeug mit anschließendem Biegevorgang. Ab einer gewissen Jahresmenge holt es diesen Mehrpreis über den niedrigeren Teilepreis aber zügig herein. Darunter ist das schlankere Werkzeug die richtige Wahl.
Ein zweiter Hebel im Angebot ist der Streifen selbst. Wie eng die Teile im Band nebeneinander liegen und in welchem Winkel sie angeordnet sind, bestimmt, wie viel Material je Teil eingesetzt wird. Bei Teilen mit sperriger Kontur macht eine gedrehte Anordnung im Streifen einen merklichen Unterschied im Stückpreis.
Schritt 4: Die Werkzeugkonstruktion
Ist das Angebot angenommen, entsteht zuerst das Streifenlayout. Darin wird festgelegt, in welcher Reihenfolge die einzelnen Vorgänge stattfinden: welche Konturen zuerst geschnitten werden, wo das Band geführt und gehalten wird, an welcher Station gebogen wird und wo das fertige Teil aus dem Streifen fällt. Diese Reihenfolge ist keine Formsache. Wird zu früh gebogen, verliert das Band seine Ebenheit und die folgenden Stationen treffen nicht mehr sauber.
Parallel dazu wird die Abwicklung gerechnet. Jede Biegung zieht Material aus der Fläche, und zwar abhängig von Werkstoff, Dicke und Radius. Die Zuschnittlänge, die daraus entsteht, ist der Ausgangspunkt für alle weiteren Maße im Werkzeug. Der Werkzeugbau im eigenen Haus hat hier den praktischen Vorteil, dass Konstrukteur und Werkzeugmacher im selben Gebäude sitzen und Detailfragen im Vorbeigehen klären.
Schritt 5: Der Werkzeugbau
Jetzt entsteht das Werkzeug physisch. Platten werden gefräst, Führungen eingepasst, Stempel und Matrizen erodiert und geschliffen, Formeinsätze gehärtet. Anschließend wird das Werkzeug montiert und auf der Presse eingefahren. Dieses Einfahren ist der Moment, in dem sich zeigt, ob Rechnung und Wirklichkeit zusammenpassen: Federt ein Schenkel stärker zurück als berechnet, wird der Biegeeinsatz nachgearbeitet, bis das Maß sitzt.
Dass dieser Schritt im eigenen Haus stattfindet, wirkt sich vor allem später aus. Änderungen am Produkt, Nachschärfen nach längerer Laufzeit oder eine kurzfristige Reparatur laufen dann ohne externen Dienstleister und ohne Transportwege.
Schritt 6: Erstmuster und Bemusterung
Bevor die Serie anläuft, erhalten Sie Erstmuster aus dem fertigen Werkzeug, gemeinsam mit einem Messprotokoll über die vereinbarten Prüfmaße. Wichtig ist dabei ein Punkt, der gerne übersehen wird: Erstmuster stammen aus dem Serienwerkzeug und aus dem Serienprozess. Ein lasergeschnittenes oder handgebogenes Muster wäre kein Nachweis, weil es die Eigenheiten des Stanzprozesses gar nicht abbilden kann.
Sie prüfen die Muster in Ihrer Baugruppe, unter realen Einbaubedingungen. Erst wenn Sie die Freigabe erteilen, geht das Werkzeug in die Serie. Findet sich in dieser Phase eine Abweichung, ist sie in aller Regel noch günstig zu beheben. Genau dafür gibt es diesen Schritt.
Schritt 7: Serienanlauf und laufende Fertigung
Mit der Freigabe wechselt das Teil in die Serienfertigung. Das Band läuft vom Coil über den Richtapparat und den Vorschub in die Presse, bei Fuchs Metalltechnik GmbH auf Exzenterpressen mit bis zu 400 Tonnen Presskraft. Bei entsprechend ausgelegten Werkzeugen verlässt das Teil die Presse fertig, ohne zusätzlichen Arbeitsgang.
Während der Serie wird nicht nur am Anfang gemessen. Übliche Praxis sind Stichproben in festgelegten Abständen, dokumentiert je Los. Der Grund liegt in der Natur des Verfahrens: Stempel und Matrizen verschleißen, der Schneidspalt wird größer, der Grat wächst langsam mit. Diese Veränderung passiert allmählich und fällt ohne regelmäßige Messung erst dann auf, wenn eine ganze Charge betroffen ist.
Wo ein Bauteil nicht nur aus Blech besteht, kommt die Drahtbiegetechnik dazu. Drahtbiegeteile und Stanzteile lassen sich im selben Haus fertigen und zu einer Baugruppe zusammenführen, was Ihnen eine Schnittstelle und einen Lieferanten erspart.
Schritt 8: Lieferung, Abrufe und Werkzeugpflege
In der Serie arbeiten die meisten Kunden mit einem Rahmenauftrag über die Jahresmenge und rufen daraus in Teilmengen ab. Das hat für beide Seiten Vorteile: Sie binden weniger Kapital in Lagerbeständen, und die Fertigung kann Lose bündeln, statt für jede Kleinmenge neu zu rüsten. Vereinbart wird dabei neben der Menge auch die Verpackungsform, denn ob ein Teil in Kartons, in Gitterboxen oder in Kleinladungsträgern ankommt, entscheidet über Ihren Aufwand im Wareneingang.
Das Werkzeug bleibt in dieser Zeit eingelagert und wird gepflegt. Nach einer bestimmten Hubzahl werden Schneidelemente nachgeschliffen, Führungen kontrolliert und Verschleißteile getauscht. Ein gepflegtes Werkzeug liefert über viele Jahre gleichbleibende Teile. Ein vernachlässigtes Werkzeug produziert schleichend schlechtere Qualität, bis ein Ausfall mitten in der Serie erzwingt, was planbar gewesen wäre.
Dieselbe Systematik gilt für Sonderbereiche mit eigenen Anforderungen, etwa in der Befestigungstechnik für Fenster, wo Teile in großen Mengen und in gleichbleibender Ausführung über Jahre abgerufen werden.
Wie lange die Stanzteile Fertigung insgesamt dauert
Eine Pauschalzahl wäre unseriös, weil die Spanne je nach Teil enorm ist. Die Dauer hängt an vier Faktoren, und Sie können drei davon beeinflussen:
- Komplexität des Werkzeugs: ein einfaches Schnittwerkzeug entsteht in einem Bruchteil der Zeit, die ein mehrstufiges Folgeverbundwerkzeug braucht.
- Vollständigkeit Ihrer Unterlagen: jede offene Frage in der Zeichnung ist eine Rückfrage, und jede Rückfrage ist Wartezeit.
- Dauer Ihrer Musterfreigabe: die Erstmuster liegen oft schneller bei Ihnen, als sie geprüft zurückkommen.
- Materialverfügbarkeit: Standardwerkstoffe in gängigen Dicken sind rasch da, Sonderwerkstoffe haben eigene Lieferzeiten.
Einen konkreten Termin nennt Ihnen Fuchs Metalltechnik GmbH deshalb mit dem Angebot, nicht vorher. Er beruht dann auf Ihrem Teil und der aktuellen Auslastung und nicht auf einem Durchschnittswert.
Häufige Fragen zur Stanzteile Fertigung
Brauche ich eine fertige technische Zeichnung für eine Anfrage?
Nein. Ein Musterteil, eine Handskizze mit den wesentlichen Maßen oder ein 3D-Datensatz genügen für den Einstieg. Die fertigungsgerechte Zeichnung entsteht ohnehin in der Abstimmung, weil dabei Punkte auftauchen, die man am Konstruktionsbildschirm allein nicht sieht.
Wem gehört das Werkzeug, wenn ich es bezahlt habe?
Das wird im Angebot geregelt und sollte dort ausdrücklich stehen. Üblich ist, dass das vom Kunden bezahlte Werkzeug auch dem Kunden gehört und beim Fertiger eingelagert und gepflegt wird. Fragen Sie das aktiv ab, solange Sie das Angebot prüfen. Nach Jahren der Serienlieferung ist es die unangenehmere Frage.
Ab welcher Stückzahl rechnet sich ein eigenes Stanzwerkzeug?
Das lässt sich nicht allgemein beantworten, weil es vom Verhältnis zwischen Werkzeugkosten und der Ersparnis je Teil abhängt. Die Rechnung ist aber einfach aufgestellt: Werkzeugkosten geteilt durch die Differenz im Stückpreis gegenüber dem Alternativverfahren ergibt die Menge, ab der das Werkzeug verdient ist. Diese Zahl bekommen Sie im Angebot genannt.
Kann ein bestehendes Werkzeug von einem anderen Lieferanten übernommen werden?
Ja, das ist gängige Praxis. Das Werkzeug wird vor der Übernahme begutachtet, auf der eigenen Presse eingefahren und neu bemustert. Erst dieses neue Erstmuster ist die Grundlage für die weitere Serie, nicht das Protokoll des Vorlieferanten.
Was passiert, wenn sich das Bauteil während der Serie ändert?
Kleinere Änderungen lassen sich häufig durch den Tausch einzelner Einsätze abbilden, ohne neues Werkzeug. Ob das geht, hängt davon ab, welche Station betroffen ist. Änderungen an der Außenkontur greifen tiefer in das Werkzeug ein als eine zusätzliche Bohrung in einer bestehenden Fläche. Mit einem Werkzeugbau im Haus lässt sich das kurzfristig beurteilen und umsetzen.
Fazit
Die Stanzteile Fertigung ist kein undurchsichtiger Vorgang, sondern eine Kette aus acht nachvollziehbaren Schritten: Anfrage, Machbarkeitsprüfung, Angebot, Werkzeugkonstruktion, Werkzeugbau, Erstmuster, Serienanlauf und laufende Lieferung mit Werkzeugpflege. Den größten Einfluss haben Sie am Anfang. Wer Stückzahl, Toleranzen und Zieltermin gleich auf den Tisch legt, bekommt schneller ein belastbares Angebot und ein Werkzeug, das zur tatsächlichen Menge passt.
Wenn Sie ein konkretes Teil im Kopf haben oder mit einem bestehenden Zulieferer an Grenzen stoßen, schicken Sie Zeichnung oder Musterteil an Fuchs Metalltechnik GmbH. Sie bekommen eine Einschätzung zur Machbarkeit und ein Angebot, in dem Werkzeugkosten und Teilepreis getrennt ausgewiesen sind.