

Federstahl biegen: Drahtformteile mit Federwirkung, Rückfederung und Werkstoffwahl
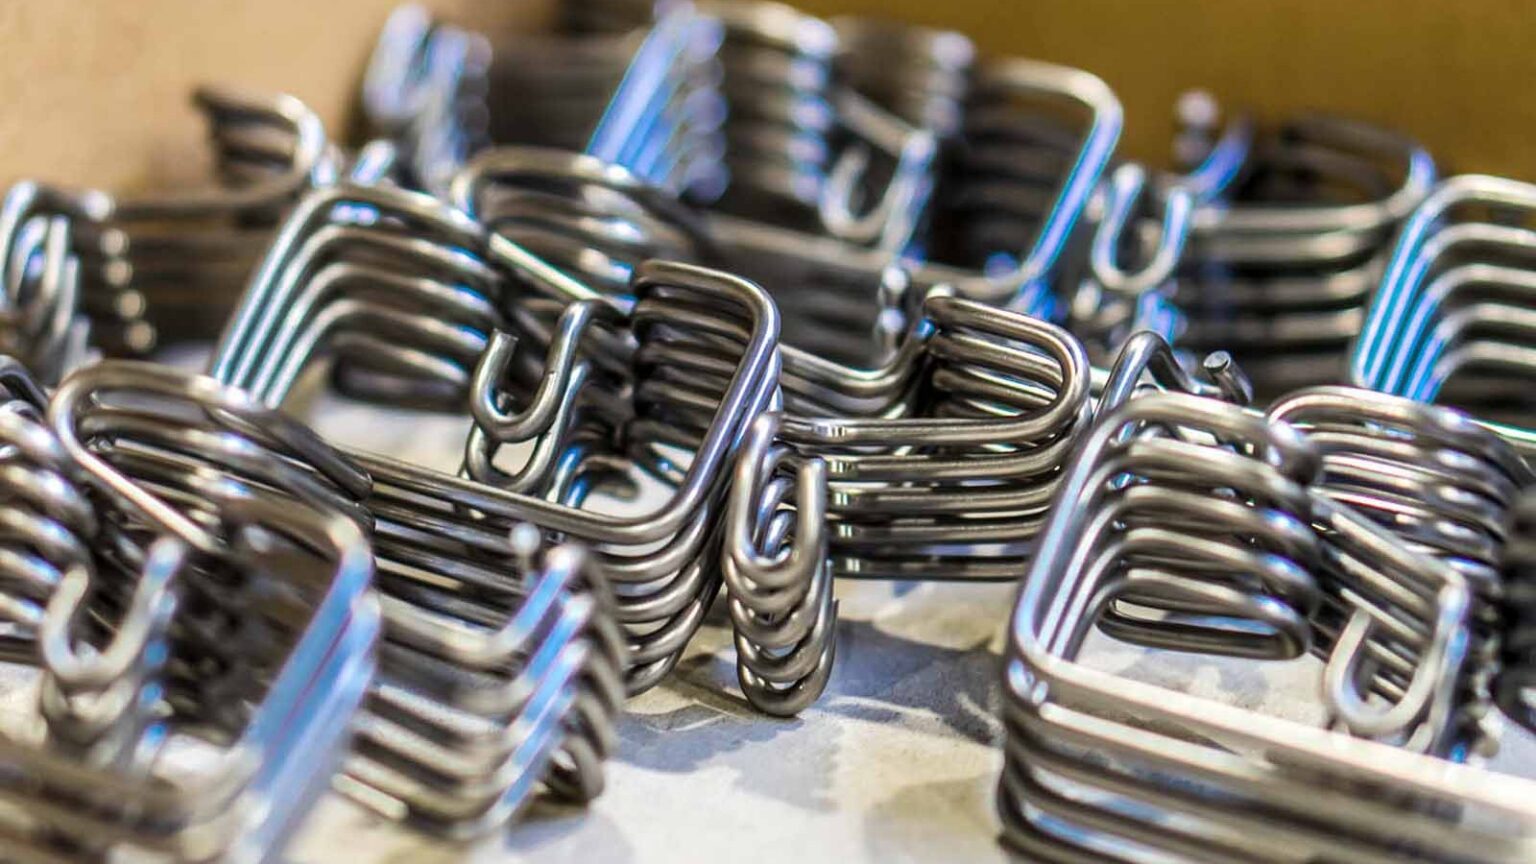
Wer Federstahl biegen lässt, braucht ein Drahtteil, das nach dem Einbau eine Aufgabe erfüllt: Es soll klemmen, rückstellen, vorspannen oder sichern, und zwar bei jedem Teil der Serie gleich. Genau darin liegt die Schwierigkeit. Federstahldraht ist hochfest, er federt nach jedem Biegeschritt deutlich zurück und verzeiht weder zu enge Radien noch eine unpassende Nachbehandlung. Dieser Beitrag zeigt, welche Federstahlsorten für Drahtformteile in Frage kommen, wie sich die Rückfederung beherrschen lässt, worauf es bei der Konstruktion ankommt und wie die Fuchs Metalltechnik GmbH in Ybbsitz solche Teile auf Drahtbiegeautomaten mit eigenem Werkzeugbau fertigt.
Federstahl biegen: was Drahtformteile mit Federwirkung ausmacht
Bei Federn denken viele zuerst an die klassische Druck- oder Zugfeder, die auf einer Federwindemaschine entsteht. Drahtformteile mit Federwirkung sind etwas anderes: Hier wird der Draht räumlich gebogen, und die Federwirkung entsteht aus der Geometrie, etwa aus einem Schenkel, einem Bügel oder einer Klammerform. Typische Beispiele sind Halteklammern, Sicherungsbügel, Klemmfedern, Rückstellbügel, Drahtclips und Schenkel mit abgewinkelten Enden, die in eine Bohrung oder einen Schlitz greifen.
Gemeinsam ist diesen Teilen, dass sie nach dem Einbau elastisch verformt werden und wieder in ihre Ausgangslage zurückkehren sollen. Dafür braucht es einen Werkstoff mit hoher Streckgrenze, eben Federstahl. Für flache Federteile aus Band ist das Stanzen der passende Weg, das beschreibt der Beitrag Federstahl stanzen: Werkstoffe, Wärmebehandlung und worauf es bei Federteilen ankommt. Geht es um runden Draht und eine räumliche Form, ist die Drahtbiegetechnik zuständig.
Welcher Federstahldraht passt: die gängigen Sorten
Federstahldraht ist in Europa in der Normenreihe EN 10270 beschrieben. Für Drahtformteile sind vor allem drei Gruppen üblich:
- Patentiert-gezogener unlegierter Federstahldraht (EN 10270-1): der gebräuchlichste Federdraht. Die Sorten SL, SM und SH sind für überwiegend statische Beanspruchung gedacht, DM und DH für dynamische. Die Buchstaben L, M und H stehen für niedrige, mittlere und hohe Zugfestigkeit.
- Ölschlussvergüteter Federstahldraht (EN 10270-2): vergüteter Draht in mehreren Sorten, der vor allem dort eingesetzt wird, wo die Anforderungen an das Verhalten unter wechselnder Belastung höher sind.
- Nichtrostender Federstahldraht (EN 10270-3): häufig die Werkstoffnummer 1.4310. Er kommt zum Zug, wenn Korrosionsschutz ohne zusätzliche Beschichtung gefragt ist, etwa bei Teilen, die mit Feuchtigkeit in Berührung kommen.
Welche Sorte passt, hängt von drei Fragen ab: Wie wird das Teil im Einsatz belastet, einmalig beim Einbau oder ständig wechselnd? Wie eng sind die Biegungen, denn je höher die Festigkeit, desto größer muss der Radius sein? Und welche Oberfläche ist vorgesehen? Wer diese drei Punkte in der Anfrage nennt, bekommt eine belastbare Werkstoffempfehlung statt einer Vermutung.
Rückfederung: warum Federstahl nicht dort bleibt, wo man ihn hinbiegt
Jeder Biegevorgang hat einen plastischen und einen elastischen Anteil. Der plastische Anteil bleibt, der elastische geht zurück, sobald das Biegewerkzeug den Draht freigibt. Weil Federstahl eine sehr hohe Streckgrenze hat, ist dieser elastische Anteil groß. Ein Winkel, der im Werkzeug bei 90 Grad steht, öffnet sich danach spürbar. Das ist bei Federstahl kein Fehler, sondern genau die Eigenschaft, für die er gewählt wird.
Für die Fertigung heißt das: Jeder Winkel wird überbogen, also um den Betrag der Rückfederung weiter gebogen, als er am fertigen Teil stehen soll. Auf einem CNC-Drahtbiegeautomaten wird dieser Zuschlag im Programm hinterlegt. Die Rückfederung ist allerdings keine feste Größe. Sie schwankt mit der Zugfestigkeit des Drahtes, mit seiner Durchmessertoleranz und von Lieferung zu Lieferung. Deshalb werden die ersten Teile gemessen, die Winkel nachkorrigiert und bei einem Wechsel der Drahtcharge erneut geprüft.
Wie Biegeradien, Toleranzen und Messung beim Drahtbiegen grundsätzlich zusammenspielen, zeigt der Beitrag Drahtbiegen: Verfahren, Biegeradien und Toleranzen in der CNC-Drahtbiegetechnik. Bei Federstahl gilt das alles in verschärfter Form.
Biegeradius, Drahtdurchmesser und Konstruktion: so wird das Teil fertigungsgerecht
Ein großer Teil der Probleme beim Federstahl biegen entsteht schon in der Zeichnung. Einige Punkte machen den Unterschied:
- Biegeradius nicht zu eng wählen. Hochfester Draht verträgt nur begrenzte Umformung. Ein zu kleiner Innenradius führt zu Anrissen an der Außenseite der Biegung, die man oft erst unter Last bemerkt. Als grober Anhalt gilt, dass der Innenradius nicht kleiner als der Drahtdurchmesser sein sollte, bei hochfesten Sorten eher größer. Der verbindliche Wert hängt von Sorte und Festigkeit ab und wird im Einzelfall festgelegt.
- Oberfläche an der Biegestelle schonen. Riefen und Druckstellen von Werkzeugen sind bei Federstahl kein Schönheitsfehler, sondern mögliche Ausgangspunkte für Risse bei wechselnder Belastung. Werkzeuge und Biegefolge werden darauf abgestimmt.
- Funktionsmaße statt Einzelmaße tolerieren. Entscheidend ist meist die Kraft, mit der das Teil klemmt, oder die Lage der Enden im eingebauten Zustand. Wer genau das als Prüfmerkmal angibt, statt jede Länge eng zu tolerieren, erhält ein Teil, das funktioniert, und einen fairen Preis.
- Enden mitdenken. Gefaste, gequetschte oder mit Gewinde versehene Enden lassen sich direkt im Ablauf herstellen, wenn sie früh bekannt sind.
Bei räumlichen Teilen kommt die Biegefolge dazu. Jeder Biegeschritt verändert die Lage der bereits gebogenen Schenkel, und das fertige Teil darf sich im Automaten nicht mit Maschine oder Werkzeug überschneiden. Bei Federstahl wirkt die Rückfederung zudem auf jeden folgenden Schritt nach: Ein kleiner Winkelfehler am Anfang summiert sich bis zum letzten Schenkel. Deshalb lohnt es sich, die Biegefolge gemeinsam mit der Konstruktion festzulegen und die Geometrie so zu gestalten, dass die kritischen Maße möglichst am Ende entstehen.
Bei der Fuchs Metalltechnik GmbH werden Drähte mit Durchmessern von 2 bis 10 mm geformt, darunter Stahl, Edelstahl und Federstahl. Für die Zusatzbearbeitung der Drahtenden stehen Quetscheinheiten, Faseinheiten und Gewindeformer zur Verfügung.
Wärmebehandlung und Oberfläche nach dem Biegen
Durch das Biegen entstehen im Draht Eigenspannungen. Bei Federstahl wird deshalb häufig nach dem Biegen angelassen, um diese Spannungen zu verringern und die Federeigenschaften zu stabilisieren. Ob das nötig ist und mit welchen Parametern, hängt von der Drahtsorte und der späteren Belastung ab. Das wird gemeinsam mit der Werkstoffwahl festgelegt, nicht nachträglich.
Bei der Oberfläche ist Federstahl heikler als gewöhnlicher Stahl. Unbehandelter Federstahldraht rostet, ein Korrosionsschutz ist also meist nötig. Zwei Punkte sind dabei zu beachten:
- Galvanische Beschichtungen: Bei hochfesten Stählen kann beim Galvanisieren Wasserstoff in den Werkstoff eindringen und zu Versprödung führen. Üblich ist deshalb eine Wärmebehandlung nach dem Beschichten, die diesen Wasserstoff wieder austreibt.
- Feuerverzinken: Die Temperatur des Zinkbades kann die Festigkeit von Federstahl verändern. Für Teile, deren Federwirkung im Vordergrund steht, ist Feuerverzinken daher oft nicht die erste Wahl.
Die Fuchs Metalltechnik GmbH stellt die Oberfläche je nach Anforderung zusammen, vom Pulverbeschichten über das Galvanisieren und Feuerverzinken bis zur Gummibeschichtung und zum Gleitschleifen. Bei Federstahlteilen geht es dabei immer um die Abwägung zwischen Korrosionsschutz, Optik und erhaltener Federwirkung. Wo das schwer zu vereinbaren ist, kann nichtrostender Federstahldraht die einfachere Lösung sein.
Von der Zeichnung in die Serie: Drahtbiegeautomat und eigener Werkzeugbau
Federstahlteile in Serie zu biegen heißt, die Rückfederung über tausende Teile im Griff zu behalten. Die Fuchs Metalltechnik GmbH setzt dafür moderne Drahtbiegeautomaten ein, ergänzt um Handlingroboter, Schweißanlagen und Exzenterpressen mit bis zu 400 Tonnen Presskraft. Rund 500 Tonnen Draht werden im Jahr verarbeitet, von der Kleinserie bis zur Großserie.
Ein wesentlicher Vorteil ist der Werkzeugbau im eigenen Haus. Biege- und Formwerkzeuge werden mit 3D-CAD und CAM konstruiert und gefertigt. Muss ein Winkel nach der Erstbemusterung angepasst oder ein Werkzeug wegen einer anderen Drahtsorte geändert werden, passiert das ohne Umweg über einen externen Werkzeugmacher. Instandhaltung und Adaptierungen werden kurzfristig umgesetzt.
Besteht eine Baugruppe aus einem Federstahl-Drahtteil und einem Blechteil, etwa einer Lasche oder einem Halter, kommt auch das Stanzteil aus derselben Fertigung. Die Stanztechnik und die Drahtbiegetechnik arbeiten bei Fuchs Metalltechnik unter einem Dach, damit Maße und Termine nicht zwischen zwei Lieferanten abgestimmt werden müssen.
Häufige Fragen zum Biegen von Federstahl
Kann jede Geometrie aus Federstahl gebogen werden?
Nicht jede. Sehr enge Radien, scharfe Knicke und kurze Schenkel direkt hintereinander stoßen bei hochfestem Draht an Grenzen. Oft lässt sich die Funktion mit einem etwas größeren Radius oder einer geänderten Biegefolge genauso erreichen. Das klärt man am besten anhand der Zeichnung, bevor das Werkzeug entsteht.
Welcher Drahtdurchmesser ist möglich?
Die Fuchs Metalltechnik GmbH formt Drähte von 2 bis 10 mm Durchmesser. Bei Rohren sind im Rahmen von Sonderlösungen ebenfalls bis 10 mm möglich.
Wie wird sichergestellt, dass alle Teile gleich federn?
Über die Kombination aus festgelegter Drahtsorte, im Programm hinterlegtem Rückfederungszuschlag und Messung der Funktionsmaße. Bei einem Wechsel der Drahtcharge werden die Winkel erneut geprüft und bei Bedarf nachkorrigiert.
Ist nichtrostender Federstahl immer die bessere Wahl?
Nein. Er erspart eine Beschichtung, ist aber teurer und hat andere Festigkeitswerte als unlegierter Federstahldraht. Ob er sich lohnt, hängt vom Einsatzort und von der geforderten Federkraft ab.
Was braucht es für ein Angebot?
Eine Zeichnung oder ein Muster, die Angabe der Funktion im eingebauten Zustand, die gewünschte Drahtsorte oder die Belastung, die Oberfläche und die geplante Stückzahl. Fehlt die Drahtsorte, wird gemeinsam eine passende festgelegt.
Fazit: Federstahl biegen heißt Rückfederung, Werkstoff und Oberfläche gemeinsam planen
Ein Drahtformteil aus Federstahl funktioniert nur dann zuverlässig, wenn Drahtsorte, Biegeradius, Rückfederung, Wärmebehandlung und Oberfläche zusammenpassen. Wird einer dieser Punkte isoliert entschieden, zeigt sich das spätestens bei der Erstbemusterung oder im Einbau.
Die Fuchs Metalltechnik GmbH in Ybbsitz verbindet dafür CNC-Drahtbiegeautomaten, einen eigenen Werkzeugbau und die Stanztechnik in einem Betrieb. Wenn Sie Federstahl biegen lassen möchten, schicken Sie Ihre Zeichnung mit den Angaben zur Funktion. Das Team der Drahtbiegetechnik meldet sich mit einer Werkstoffempfehlung und einem Angebot.


