

Gehäuse in Stanzbiegetechnik: Blechgehäuse, Abdeckungen und Abschirmbleche aus dem Folgeverbundwerkzeug
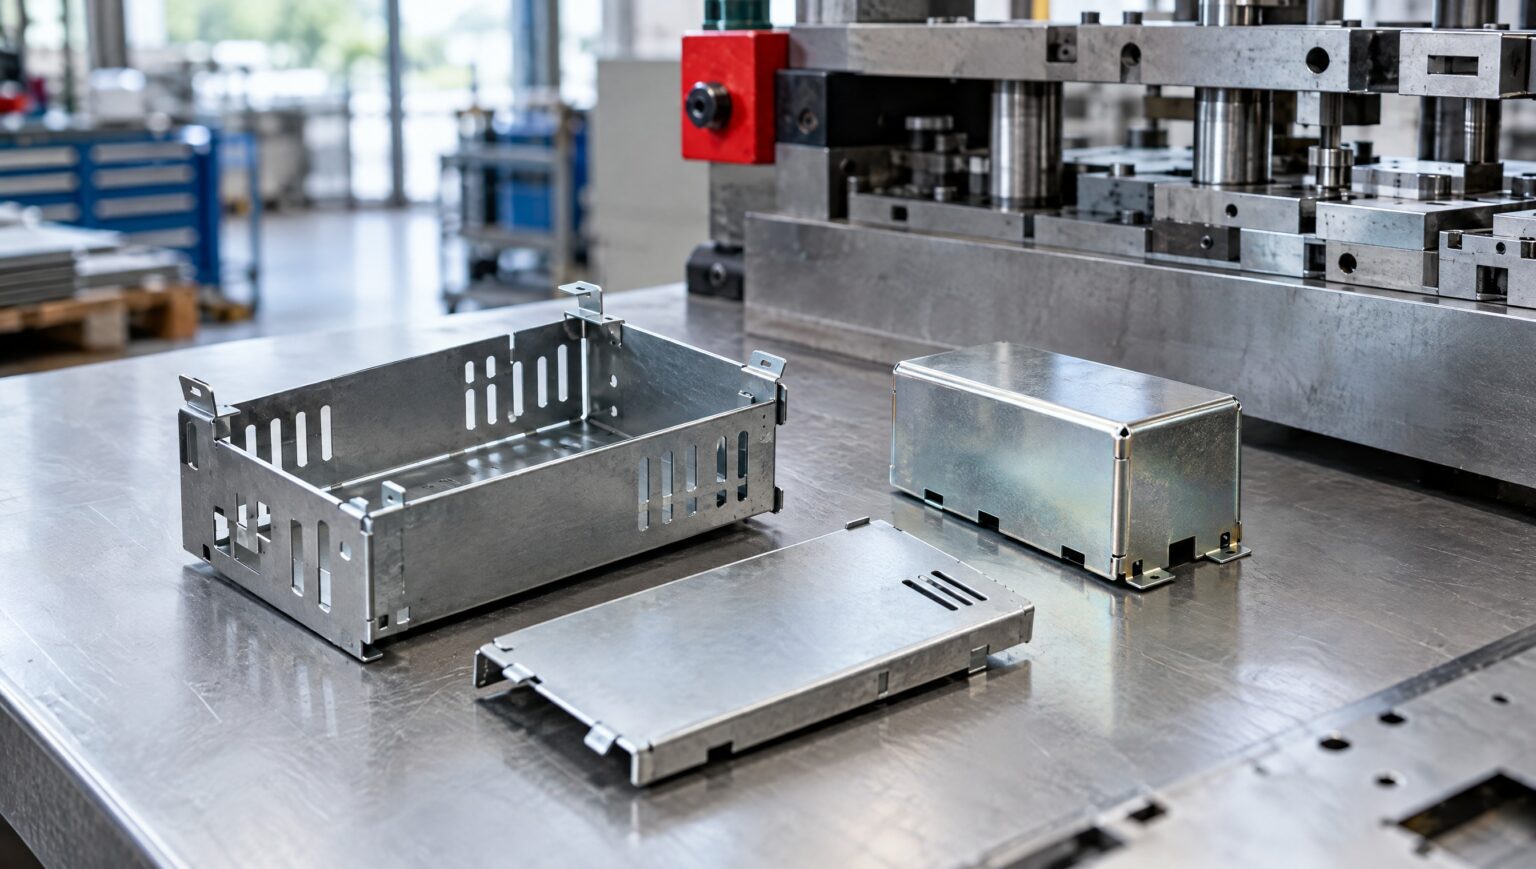
Ein Gehäuse aus Blech lässt sich auf mehreren Wegen fertigen: lasern, kanten und schweißen – oder in einem Zug aus dem Band stanzen und biegen. Gehäuse in Stanzbiegetechnik spielen ihre Stärken dort aus, wo dieselbe Form in größerer Stückzahl gebraucht wird und jedes Teil exakt gleich ausfallen muss: bei Abdeckungen, Halterahmen, Gehäuseschalen und Abschirmblechen für die Elektronik. In diesem Beitrag erfahren Sie, wann sich der Weg über das Folgeverbundwerkzeug lohnt, worauf es bei Biegekanten und Toleranzen ankommt und wie Gehäuseteile ohne Schweißnaht verbunden werden.
Was ein Gehäuse in Stanzbiegetechnik ausmacht
Bei der Stanzbiegetechnik durchläuft das Blechband ein Werkzeug mit mehreren Stufen. In jeder Stufe passiert ein Arbeitsschritt: Lochen, Freischneiden, Prägen, Biegen. Am Ende fällt ein fertiges Teil heraus – bei Gehäusen also eine Schale, ein Deckel oder ein Rahmen mit allen Durchbrüchen, Laschen und Kanten. Die Grundlagen des Verfahrens haben wir im Beitrag Stanzbiegeteile: Stanzen und Biegen in einem Werkzeug beschrieben. Hier geht es um die Besonderheiten, die ein Gehäuse mit sich bringt.
Typische Gehäuseteile aus dem Stanzbiegeprozess sind:
- Gehäuseschalen und Deckel für Steuerungen, Sensoren und Netzteile
- Abdeckungen und Schutzbleche für Anschlüsse und Klemmen
- Abschirmbleche und Abschirmhauben für Leiterplatten
- Halterahmen, Montagewinkel und Träger, die im Gehäuse sitzen
- Kleingehäuse für Bauteile in der Elektro- und Installationstechnik
Gemeinsam ist ihnen eine überschaubare Grundform: ein bis zwei Biegeebenen, viele Durchbrüche, wiederkehrende Laschen. Genau das lässt sich in einem Folgeverbundwerkzeug gut abbilden, weil jede dieser Formen einer eigenen Werkzeugstufe zugeordnet werden kann.
Stanzen und biegen oder kanten und schweißen?
Für Einzelstücke und kleine Serien ist der Weg über Laserschneiden und Abkanten meist die richtige Wahl. Es braucht kein eigenes Werkzeug, und Änderungen sind schnell umgesetzt. Dafür kostet jedes einzelne Teil Maschinenzeit für den Zuschnitt, für jede Kante und oft für eine Schweißnaht an den Ecken.
Beim Stanzbiegen ist es umgekehrt. Zuerst wird ein Werkzeug konstruiert und gefertigt – das ist die größere Anfangsinvestition. Danach entsteht das Gehäuseteil in einem einzigen Durchlauf, mit gleichbleibender Geometrie von Teil zu Teil. Diese Fragen entscheiden über den Weg:
- Wie viele Teile brauchen Sie pro Jahr, und wie lange läuft das Produkt?
- Steht die Konstruktion fest, oder ist mit Änderungen zu rechnen?
- Wie eng sind die Toleranzen an Bohrungen, Laschen und Kanten?
- Muss das Gehäuse dicht verschweißt sein, oder reicht eine mechanische Verbindung?
Wer diese Fragen beantwortet, sieht meist schnell, in welche Richtung es geht. Liegt die Antwort dazwischen, kann ein Gehäuse auch geteilt werden: die große Schale gekantet, die vielen kleinen Abdeckungen, Halter und Winkel gestanzt.
Ab welcher Stückzahl sich das Folgeverbundwerkzeug rechnet
Eine feste Grenze gibt es nicht. Die Schwelle hängt von der Größe des Gehäuses, der Zahl der Biegungen, dem Werkstoff und der geforderten Genauigkeit ab. Als Faustregel gilt: Je mehr Arbeitsschritte ein Teil beim Kanten und Schweißen braucht, desto früher rechnet sich das Werkzeug, weil diese Schritte im Folgeverbundwerkzeug ohne zusätzlichen Aufwand pro Teil mitlaufen.
Für die Kalkulation zählt nicht nur der Stückpreis. Rechnen Sie Werkzeugkosten, Stückpreis, Nacharbeit und Prüfaufwand über die gesamte Laufzeit des Produkts zusammen. Ein Gehäuse, das über Jahre in gleicher Form nachbestellt wird, verteilt die Werkzeugkosten auf sehr viele Teile. Gerne rechnen wir beide Varianten anhand Ihrer Zeichnung gegeneinander.
Ein Punkt, der in der Rechnung leicht untergeht: Bei der Fuchs Metalltechnik GmbH entstehen die Folgeverbundwerkzeuge im eigenen Werkzeugbau. Muss ein Werkzeug angepasst werden, weil sich ein Lochbild oder eine Lasche ändert, sind die Wege kurz und es braucht keinen externen Werkzeugmacher.
Biegekanten, Radien und Toleranzen am Gehäuse
An einem Gehäuse treffen Kanten aufeinander, Deckel müssen auf Schalen passen und Bohrungen in verschiedenen Schenkeln fluchten. Die Toleranzen an den Biegekanten verdienen deshalb besondere Aufmerksamkeit. Einige Konstruktionsregeln helfen:
- Den Biegeradius passend zur Blechdicke wählen. Zu kleine Radien führen je nach Werkstoff zu Rissen an der Außenseite der Kante.
- Bohrungen und Durchbrüche mit ausreichendem Abstand zur Biegekante setzen, sonst verziehen sie sich beim Biegen.
- Freistiche an Ecken vorsehen, an denen zwei Biegungen zusammenlaufen.
- Maße von einer gemeinsamen Bezugskante aus angeben, statt Toleranzen über mehrere Biegungen aufzuaddieren.
- Rückfederung einplanen: Jeder Werkstoff federt nach dem Biegen etwas zurück. Das wird im Werkzeug ausgeglichen.
Wie Biegeradien und Toleranzen bei Biegeteilen allgemein festgelegt werden, lesen Sie im Beitrag Blechbiegeteile in Serie. Für Gehäuse gilt zusätzlich: Funktionsmaße – etwa die Lage von Befestigungslöchern oder die Passung des Deckels – sollten auf der Zeichnung als solche gekennzeichnet sein. So weiß der Werkzeugbau, wo es auf Hundertstel ankommt und wo ein Zehntel genügt.
Verbinden ohne Schweißnaht: Laschen, Clinchen und Rastungen
Ein Vorteil der Stanzbiegetechnik ist, dass Verbindungselemente gleich mit ausgestanzt werden können. Statt Ecken zu verschweißen, lassen sich Gehäuseteile mechanisch fügen:
- Laschen und Schlitze: Eine Lasche wird durch einen Schlitz im Gegenstück gesteckt und umgebogen oder verdreht. Das kommt ohne Zusatzteile aus.
- Clinchen (Durchsetzfügen): Zwei Bleche werden durch örtliches Umformen formschlüssig verbunden, ebenfalls ohne Zusatzteile. Die Oberfläche bleibt dabei weitgehend unversehrt, was bei vorbeschichteten Blechen hilft.
- Rastnasen und Schnappverbindungen: Ein Deckel rastet auf der Schale ein und lässt sich für den Service wieder öffnen.
- Durchzüge mit Gewinde: Ein ausgehalster Rand bietet genug Material für ein geformtes Gewinde. Schrauben finden Halt, ohne dass eine Mutter eingesetzt werden muss.
Welche Verbindung sinnvoll ist, hängt von der Belastung, der geforderten Dichtheit und davon ab, ob das Gehäuse später geöffnet werden muss. Arbeitsgänge wie Prägen, Gewindeformen, Kuppen oder das Zusammenfügen zu Baugruppen lassen sich bei der Fuchs Metalltechnik GmbH je nach Teil in den Fertigungsablauf einbinden. Was davon direkt im Werkzeug und was in einem Folgeschritt passiert, klären wir anhand Ihrer Zeichnung.
Abschirmbleche und Gehäuse für die Elektronik
In der Elektronik haben Gehäuseteile oft eine zweite Aufgabe: Sie schirmen elektromagnetische Störungen ab. Abschirmhauben sitzen direkt auf der Leiterplatte und decken einzelne Baugruppen ab, Abschirmbleche trennen Bereiche innerhalb eines Gehäuses. Hier kommt es auf eine möglichst spaltarme Abdeckung, auf saubere Lötfüße oder Einpresspins und auf die exakte Lage der Befestigungspunkte an.
Welche Werkstoffe und Materialstärken für Elektronikteile infrage kommen, zeigt die Seite Stanz- und Drahtbiegeteile für die Elektronikindustrie. Kontaktfedern und Erdungsklammern aus Draht, die im Gehäuse für den Kontakt zwischen Deckel und Schale sorgen, entstehen in der Drahtbiegetechnik – ebenfalls im eigenen Haus.
Ein Hinweis aus der Konstruktion: Lüftungsschlitze und Durchbrüche für Stecker schwächen die Abschirmung. Ihre Größe und Lage sollte deshalb früh zwischen Elektronikentwicklung und Blechkonstruktion abgestimmt werden. Wird das erst nachträglich im Werkzeug geändert, kostet es mehr.
Werkstoff, Blechdicke und Oberfläche
In der Stanztechnik verarbeitet die Fuchs Metalltechnik GmbH Bänder von 15 bis 500 mm Breite und mit Banddicken von 0,15 bis 8,00 mm – aus Stahl, Edelstahl, Federstahl, Aluminium, Messing und Kupfer. Für Gehäuse heißt das: Von der dünnen Abschirmhaube bis zum stabilen Trägerrahmen ist das Spektrum abgedeckt.
Bei der Werkstoffwahl hilft eine einfache Reihenfolge: zuerst die Funktion (Leitfähigkeit, Festigkeit, Abschirmung, Gewicht), dann die Umgebung (Feuchtigkeit, Temperatur, Kontakt mit anderen Metallen), dann die Oberfläche. Vorbeschichtetes Band spart einen Arbeitsgang, verlangt aber Umformungen, die die Beschichtung nicht beschädigen. Eine galvanische Oberfläche, die nach dem Stanzen aufgebracht wird, deckt dagegen auch die Schnittkanten ab.
Von der Skizze zum Seriengehäuse
Eine Anfrage muss nicht mit einer fertigen 3D-Konstruktion beginnen. Für das erste Gespräch genügen:
- eine Skizze, ein CAD-Modell oder ein bestehendes Gehäuse als Muster
- die geplante Jahresmenge und die voraussichtliche Laufzeit
- Werkstoff, Blechdicke und Oberfläche, soweit bekannt
- die Funktionsmaße, auf die es ankommt
- Angaben zur Verbindung mit anderen Teilen
Daraus entsteht ein Vorschlag für eine fertigungsgerechte Gestaltung. Oft lassen sich kleine Änderungen an Radien, Laschen oder Lochabständen einarbeiten, die das Werkzeug einfacher machen und den Stückpreis senken, ohne die Funktion zu verändern. Nach der Werkzeugfertigung folgen Musterteile und die Erstbemusterung, danach geht das Gehäuse in Serie.
Häufige Fragen zu Gehäusen in Stanzbiegetechnik
Kann ein Gehäuse komplett aus einem Teil gestanzt und gebogen werden?
Bei offenen Schalen und einfachen Hauben ja. Geschlossene Gehäuse bestehen meist aus zwei oder mehr Teilen, etwa Schale und Deckel, die über Laschen, Rastungen oder Schrauben verbunden werden.
Wie genau sind gestanzte und gebogene Gehäuseteile?
Das hängt von Werkstoff, Blechdicke und Geometrie ab. Weil jedes Teil im selben Werkzeug entsteht, ist die Wiederholgenauigkeit von Teil zu Teil hoch. Welche Toleranzen für Ihr Teil realistisch sind, lässt sich anhand der Zeichnung beurteilen.
Was passiert, wenn sich die Konstruktion ändert?
Kleinere Änderungen wie ein zusätzliches Loch oder eine versetzte Lasche lassen sich oft durch Anpassen einzelner Werkzeugstufen umsetzen. Eine geänderte Grundform erfordert meist ein neues Werkzeug.
Eignet sich die Stanzbiegetechnik auch für dichte Gehäuse?
Die Stanzbiegetechnik liefert die Einzelteile. Muss ein Gehäuse gegen Staub oder Wasser abgedichtet sein, wird das über Dichtungen, Falze oder eine anschließende Schweißung gelöst. Die geforderte Schutzart sollte deshalb von Beginn an in der Anfrage stehen.
Werden vor der Serie Musterteile gefertigt?
Ja. Vor dem Serienstart werden Musterteile gefertigt und vermessen, damit Sie Passung und Funktion in Ihrem eigenen Produkt prüfen können.
Fazit: Gehäuseteile in Serie gleichbleibend fertigen
Gehäuse in Stanzbiegetechnik lohnen sich, wenn die Form feststeht, die Menge passt und viele Durchbrüche, Laschen und Kanten in einem Durchlauf entstehen sollen. Wer Biegeradien, Lochabstände und Verbindungen fertigungsgerecht plant, bekommt Gehäuseteile, die von der ersten bis zur letzten Lieferung gleich ausfallen. Die Fuchs Metalltechnik GmbH begleitet Sie dabei vom Werkzeug bis zum Serienteil. Senden Sie uns Ihre Skizze oder Ihr CAD-Modell, und wir prüfen, welcher Weg für Ihr Gehäuse der richtige ist.


