Blechbiegeteile in Serie: Biegeradien, Toleranzen und fertigungsgerechte Gestaltung
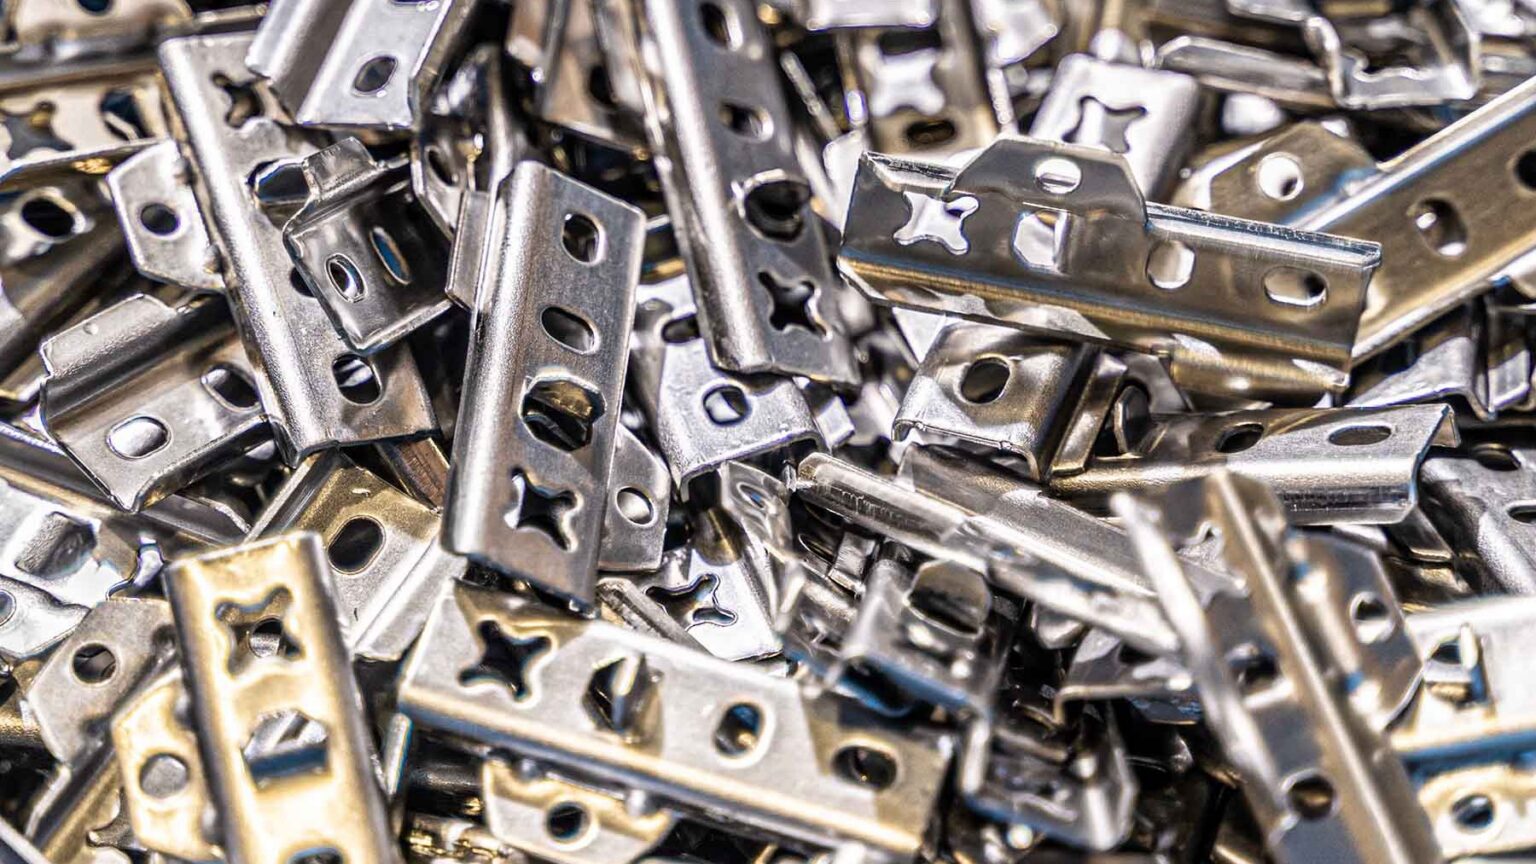
Blechbiegeteile stecken in Fensterbeschlägen, Gehäusen, Haltern, Montagewinkeln und Klammern – überall dort, wo ein flaches Blech eine räumliche Aufgabe übernehmen soll. Ob ein solches Teil in der Serie sauber und wirtschaftlich läuft, entscheidet sich allerdings meist schon am Konstruktionstisch: beim Biegeradius, beim Abstand von Löchern zur Biegekante, bei den Toleranzen und bei der Frage, mit welchem Werkzeug gebogen wird. Dieser Beitrag zeigt, worauf es bei Blechbiegeteilen in Serie ankommt und wie die Fuchs Metalltechnik GmbH in Ybbsitz solche Teile vom Coil bis zur fertigen Baugruppe fertigt.
Was Blechbiegeteile von anderen Blechteilen unterscheidet
Ein Blechbiegeteil bekommt seine Form durch Umformen entlang einer oder mehrerer Biegekanten. Dafür gibt es grundsätzlich zwei Wege. Beim Abkanten wird ein zugeschnittener Rohling auf der Abkantpresse Biegung für Biegung in Form gebracht – flexibel, aber je Teil mit mehreren Handgriffen verbunden. Beim Biegen im Werkzeug laufen Schneiden und Biegen dagegen in einem Folgeverbundwerkzeug oder auf einer Stanzbiegemaschine ab: Mit jedem Hub entsteht ein fertiges Teil. Für Serien ist das der wirtschaftlichere Weg, weil die Form im Werkzeug steckt und nicht bei jedem Teil neu eingestellt werden muss. Wie Stanzen und Biegen in einem Werkzeug zusammenspielen, beschreibt unser Beitrag zu Stanzbiegeteilen.
In der Stanztechnik der Fuchs Metalltechnik GmbH wird vorrangig vom Coil gefertigt, also vom aufgewickelten Blechband. Verarbeitet werden Banddicken von 0,15 bis 8,00 Millimetern und Bandbreiten bis 500 Millimeter, auf Exzenterpressen von 40 bis 400 Tonnen Presskraft mit bis zu 400 Hüben pro Minute. Als Werkstoffe kommen Stahl, Edelstahl, Federstahl, Aluminium, Messing und Kupfer zum Einsatz. Diese Bandbreite ist für Biegeteile wichtig, denn jeder Werkstoff verhält sich an der Biegekante anders.
Biegeradius: der wichtigste Wert am Blechbiegeteil
Der Biegeradius – genauer der Innenradius der Biegung – ist das Maß, an dem sich die Machbarkeit eines Biegeteils am häufigsten entscheidet. Ist er zu klein, wird die Außenfaser des Blechs zu stark gedehnt: Es entstehen Risse oder eine raue, „orangenhautartige“ Oberfläche an der Außenseite. Ist er unnötig groß, federt das Teil stärker zurück und braucht mehr Platz in der Baugruppe.
Welcher Radius machbar ist, hängt von mehreren Größen ab:
- Werkstoff und Festigkeit: Gut umformbarer Baustahl verträgt engere Radien als höherfeste Stähle, Federstahl oder viele Aluminiumlegierungen.
- Blechdicke: Der Radius wird üblicherweise im Verhältnis zur Blechdicke betrachtet. Als grober Richtwert liegt der kleinste sinnvolle Innenradius bei gut umformbarem Stahl oft in der Größenordnung der Blechdicke, bei festeren Werkstoffen deutlich darüber.
- Walzrichtung: Quer zur Walzrichtung gebogen, sind engere Radien möglich als parallel dazu. Bei kritischen Teilen gehört die Lage im Band deshalb in die Konstruktion.
- Werkstoffzustand: Weichgeglühte oder halbharte Zustände biegen sich anders als federharte.
Der verbindliche Wert kommt aus dem Werkstoffdatenblatt und wird in der Bemusterung bestätigt. Ein praktischer Tipp für die Konstruktion: Verwenden Sie an allen Biegestellen eines Teils möglichst denselben Radius. Das vereinfacht das Werkzeug und macht das Teil in der Serie berechenbarer.
Rückfederung: warum das Blech nach dem Biegen nachgibt
Beim Biegen wird das Blech teils bleibend, teils nur elastisch verformt. Sobald das Werkzeug öffnet, geht der elastische Anteil zurück – der Biegewinkel öffnet sich ein Stück. Diese Rückfederung ist umso stärker, je höher die Streckgrenze des Werkstoffs ist und je größer der Biegeradius im Verhältnis zur Blechdicke gewählt wird. Federstahl und höherfeste Stähle federn deshalb deutlich stärker zurück als weicher Baustahl.
Ausgeglichen wird die Rückfederung im Werkzeug: durch Überbiegen um einen vorab ermittelten Winkel, durch Nachprägen in der Biegezone oder durch eine zusätzliche Kalibrierstufe im Folgeverbundwerkzeug. Im Werkzeugbau der Fuchs Metalltechnik GmbH wird das mit Simulationssoftware vorab berechnet und anschließend auf der Probierpresse feinjustiert. Kritische Merkmale werden vorab festgelegt, ebenso die Zahl der Korrekturschleifen und die Phase, in der ein Merkmal optimiert wird. Weil Werkstoffchargen in ihrer Festigkeit leicht schwanken, ist eine gleichbleibende Materialbeschaffung für die Maßhaltigkeit in der Serie mindestens so wichtig wie das Werkzeug selbst.
Toleranzen bei Blechbiegeteilen realistisch festlegen
Gestanzte Konturen lassen sich im Werkzeug sehr eng halten. Bei Biegewinkeln und Schenkellängen kommen dagegen mehrere Einflüsse zusammen: die Dickentoleranz des Bands, die Rückfederung und die Lage der Biegekante. Jede weitere Biegung addiert ihre Abweichung zu den vorherigen. Wer ein Maß über drei Biegungen hinweg bemaßt, legt damit eine Toleranzkette an, die sich in der Serie nur mit hohem Aufwand halten lässt.
Für die Zeichnung haben sich drei Grundsätze bewährt:
- Funktionsmaße gezielt tolerieren: Eng toleriert wird nur, was für Montage oder Funktion zählt – etwa Lochabstände, die mit einem Gegenstück zusammenpassen müssen.
- Allgemeintoleranzen nutzen: Für alle übrigen Maße genügt in der Regel eine Allgemeintoleranz. Üblich ist der Verweis auf die ISO 2768; für kaltgebogene Flacherzeugnisse aus Stahl enthält die DIN 6935 Angaben zu Biegeradien und Grenzabmaßen.
- Von einer Bezugskante aus bemaßen: Maße, die von einer gemeinsamen Funktionskante ausgehen, vermeiden aufaddierte Abweichungen.
Sinnvoll ist außerdem, in der Zeichnung festzuhalten, ob ein Winkel als Innen- oder Außenmaß gemeint ist und an welcher Stelle gemessen wird. Gerade bei langen Schenkeln macht das einen spürbaren Unterschied. Je klarer die Prüfvorgabe, desto weniger Rückfragen gibt es in der Erstmusterprüfung, und desto schneller ist das Teil serienreif.
Mehr zu Toleranzen und Stegbreiten bei flachen Teilen lesen Sie im Beitrag Einteilige Stanzteile konstruieren. Bei Biegeteilen gilt dasselbe Prinzip, nur mit der zusätzlichen Größe Biegewinkel.
Fertigungsgerecht konstruieren: Löcher, Schenkel und Freischnitte
Viele Probleme in der Serie lassen sich mit wenigen Konstruktionsregeln vermeiden. Die wichtigsten betreffen die Zone rund um die Biegekante:
- Lochabstand zur Biegekante: Liegt ein Loch zu nah an der Biegung, wird es beim Biegen oval gezogen. Eine verbreitete Faustregel ist ein Abstand vom Lochrand zur Biegekante von mindestens der doppelten Blechdicke plus Biegeradius. Ist das nicht möglich, kann das Loch im Folgeverbundwerkzeug auch erst nach dem Biegen gestanzt werden.
- Mindestschenkellänge: Ein Schenkel muss lang genug sein, damit das Werkzeug ihn sauber fassen kann. Zu kurze Schenkel verdrehen sich oder lassen sich nicht reproduzierbar biegen.
- Freischnitte an Ecken: Endet eine Biegung an einer Außenkante oder trifft sie auf eine zweite Biegung, verhindert ein kleiner Freischnitt, dass das Material an dieser Stelle einreißt.
- Gratlage: Der Stanzgrat liegt idealerweise auf der Innenseite der Biegung. Auf der Außenseite kann er zum Ausgangspunkt von Rissen werden.
- Abwicklung: Beim Biegen verschiebt sich die neutrale Faser zur Innenseite. Die Länge des flachen Zuschnitts ist deshalb nicht die Summe der Außenmaße, sondern wird im 3D-CAD berechnet und in der Bemusterung bestätigt.
Sie müssen diese Regeln nicht alle selbst beherrschen. Wichtig ist, dass der Hersteller früh in die Konstruktion eingebunden wird – dann lassen sich kritische Stellen ändern, solange das noch nichts kostet.
Vom Muster zur Serie: wie Blechbiegeteile bei der Fuchs Metalltechnik GmbH entstehen
Am Anfang steht Ihre Zeichnung oder Ihr 3D-Modell. Im Werkzeugbau wird zunächst die Machbarkeit geprüft. Mit einer Fehlermöglichkeits- und Einflussanalyse (FMEA) werden Risiken bereits in der Entwicklungsphase erkannt, bevor sie in der Serie Kosten verursachen. Anschließend konstruieren die im Haus ausgebildeten Fachkräfte das Werkzeug mit 3D-CAD- und CAM-Programmen und fertigen es auf rund 300 Quadratmetern Werkzeugbaufläche in Ybbsitz.
In das Folgeverbundwerkzeug lassen sich neben Schneiden und Biegen weitere Arbeitsgänge integrieren: Gewindeformen, Prägen, Vernieten oder das Einpressen von Muttern und Bolzen. Auf Stanzbiegemaschinen kommen integriertes Kontaktschweißen sowie Montieren und Prüfen in einem durchgängigen Produktionsfluss dazu. Nach der Bemusterung auf der Probierpresse geht das Teil in Serie. Bei Bedarf folgen Oberflächen wie KTL, Pulverbeschichtung, Zink-Lamelle oder Verzinken, außerdem Gleitschleifen, Wärmebehandeln und Waschen im Haus.
Werden Blech- und Drahtteile in einer Baugruppe kombiniert, kommen beide aus demselben Betrieb: Die Drahtbiegetechnik fertigt Drahtbiegeteile im selben Haus. Wie Kunden außerhalb von Nieder- und Oberösterreich beliefert werden, zeigt das Beispiel Blech- und Drahtbiegeteile für Vorarlberg.
Häufige Fragen zu Blechbiegeteilen
Welcher Biegeradius ist bei Blechbiegeteilen möglich?
Das hängt von Werkstoff, Blechdicke, Walzrichtung und Werkstoffzustand ab. Bei gut umformbarem Stahl liegt der kleinste sinnvolle Innenradius oft im Bereich der Blechdicke, bei höherfesten Werkstoffen und vielen Aluminiumlegierungen darüber. Den verbindlichen Wert legen wir gemeinsam mit Ihnen anhand des Werkstoffs fest.
Welche Blechdicken verarbeitet die Fuchs Metalltechnik GmbH?
Banddicken von 0,15 bis 8,00 Millimetern bei Bandbreiten bis 500 Millimeter. Gefertigt wird vorrangig vom Coil mit Folgeschnitt- und Folgeverbundwerkzeugen.
Kann ich Blechbiegeteile aus Aluminium oder Edelstahl fertigen lassen?
Ja. Neben Stahl werden Edelstahl, Federstahl, Aluminium, Messing und Kupfer umgeformt. Aluminium und Edelstahl brauchen meist größere Radien und eine sorgfältigere Abstimmung der Rückfederung als weicher Baustahl.
Welche Unterlagen braucht der Hersteller für ein Angebot?
Hilfreich sind eine Zeichnung mit Werkstoff, Blechdicke und Toleranzen, ein 3D-Modell, die geplante Jahresmenge und Losgröße sowie Angaben zu Oberfläche und Verpackung. Fehlt etwas, klären wir das in der Machbarkeitsprüfung.
Warum stimmt der Biegewinkel am ersten Muster nicht genau?
Weil die Rückfederung vom tatsächlichen Werkstoff abhängt. Das erste Muster dient genau dazu, sie zu messen und das Werkzeug in geplanten Korrekturschleifen abzustimmen, bevor die Serie anläuft.
Fazit: Gute Blechbiegeteile beginnen in der Konstruktion
Biegeradius, Rückfederung, Toleranzen und Lochabstände entscheiden darüber, ob ein Blechbiegeteil in der Serie ruhig läuft oder ständig nachgestellt werden muss. Wer diese Punkte früh mit dem Hersteller abstimmt, spart Korrekturschleifen und Kosten. Die Fuchs Metalltechnik GmbH verbindet in Ybbsitz Werkzeugbau, Bemusterung und Serienfertigung an einem Standort. Schicken Sie uns Ihre Zeichnung – wir prüfen die Machbarkeit und zeigen Ihnen, wo sich Ihr Biegeteil noch fertigungsgerechter gestalten lässt.