

Blech- und Drahtbiegeteile für Vorarlberg: Biegeteile aus Ybbsitz in Serie geliefert
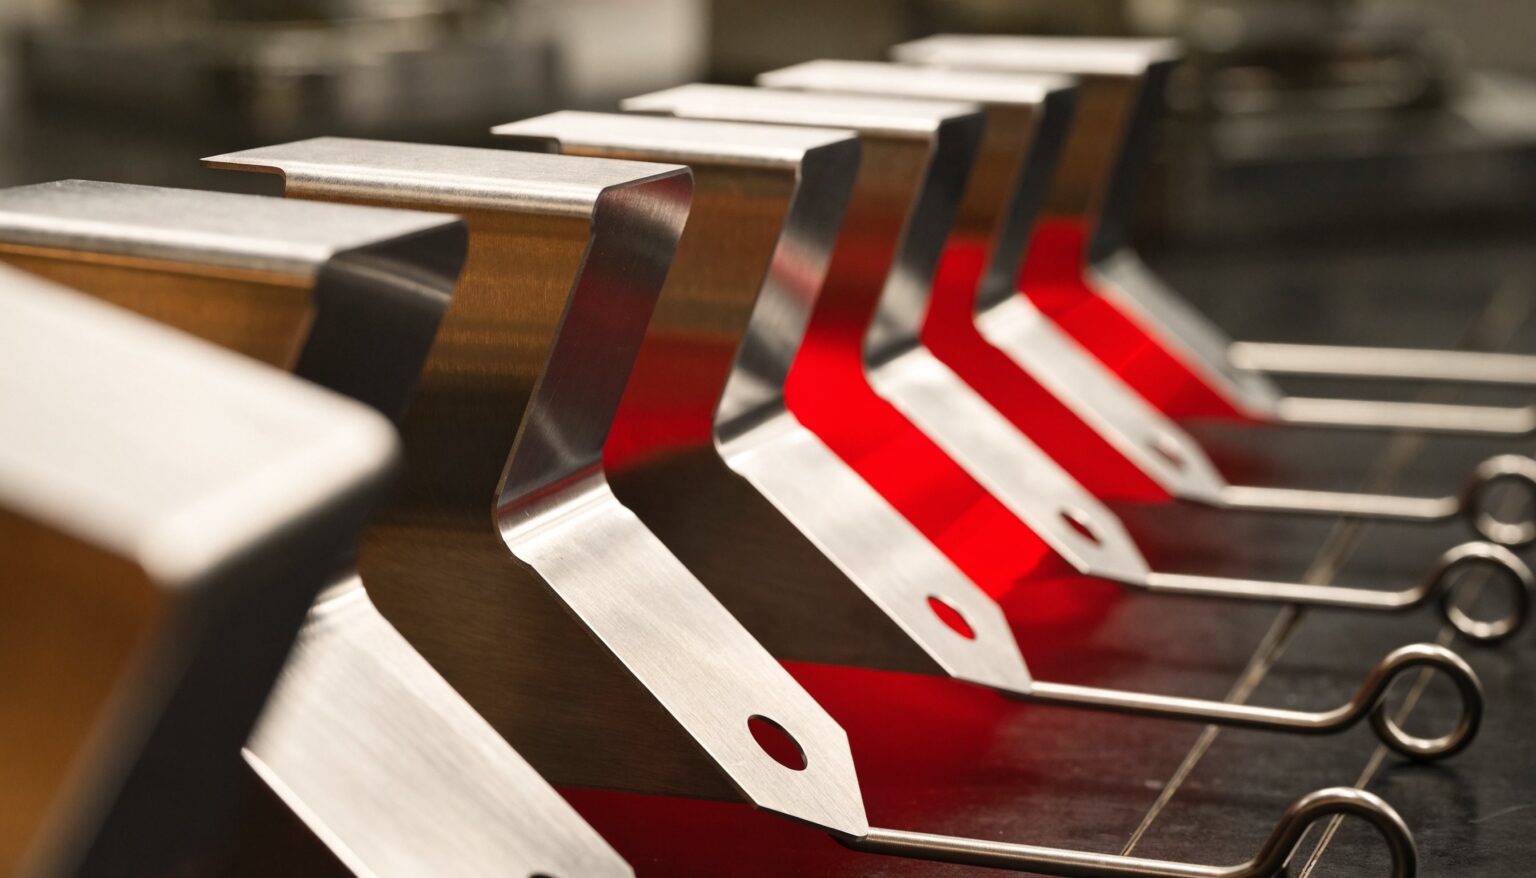
Zwischen Ybbsitz und dem Rheintal liegen rund 500 Kilometer. Für ein Serienteil, das monatlich abgerufen wird, ist das eine Fahrzeit — kein Hindernis. Blechbiegeteile für Vorarlberg entstehen deshalb häufiger im Mostviertel, als es die Landkarte vermuten lässt: Was zählt, ist nicht die Entfernung zwischen zwei Werkstoren, sondern ob Werkzeug, Toleranzen und Liefertermine verlässlich sitzen. Dieser Beitrag beschreibt, wie eine Zusammenarbeit über diese Distanz in der Praxis abläuft, wo Blechbiegeteile aufhören und Stanzteile anfangen und was Sie an Unterlagen mitbringen sollten, damit aus einem Muster eine Serie wird.
Warum Vorarlberger Betriebe Biegeteile aus Niederösterreich beziehen
Vorarlberg hat eine dichte, hoch spezialisierte Industrielandschaft — im Maschinenbau, in der Beleuchtungstechnik, im Fahrzeug- und Möbelbereich. Was in dieser Dichte nicht immer vorhanden ist, sind freie Kapazitäten für mittlere und größere Serien von Biegeteilen, insbesondere wenn dafür ein eigenes Werkzeug entstehen soll.
Dazu kommt ein zweiter Punkt: Wer Stanz-, Biege- und Blechteile aus einer Hand bezieht, spart sich die Schnittstellen. Ein Zulieferer, der das Werkzeug selbst fertigt, die Serie selbst stanzt und biegt und die Oberfläche mitorganisiert, verantwortet das Teil vom Rohband bis zur Palette. Bei einer Reklamation gibt es dann genau einen Ansprechpartner statt drei, die aufeinander zeigen.
Ein dritter Grund ist die Bündelung. Viele Betriebe beziehen Halter, Klemmen, Winkel und Federelemente heute von mehreren Lieferanten, weil die Teile historisch gewachsen sind. Werden sie zusammengeführt, sinkt nicht nur der Beschaffungsaufwand — es lassen sich auch Teile zusammenlegen, die sich nur in Kleinigkeiten unterscheiden. Zwei Varianten durch eine zu ersetzen, spart in der Serie oft mehr als jede Preisverhandlung.
Was Blechbiegeteile sind — und wo die Grenze zum Stanzteil liegt
Ein Blechbiegeteil entsteht, indem ein flacher Zuschnitt entlang definierter Kanten umgeformt wird: Winkel, Laschen, Bördel, U- und Z-Profile, Halter, Klemmen, Konsolen. Der Zuschnitt selbst kommt aus dem Stanzwerkzeug, geschnitten oder gelasert — gebogen wird danach.
In der Serie verschmelzen beide Schritte meist zu einem: Im Folgeverbundwerkzeug wird der Streifen in mehreren Stationen geschnitten, gelocht und gebogen, bis am Ende das fertige Teil abfällt. Genau das ist die wirtschaftliche Stärke der Stanztechnik — ab einer bestimmten Stückzahl ersetzt ein einziger Hub eine ganze Abfolge von Einzelschritten. Bei kleineren Mengen oder sehr großen Teilen bleibt das Biegen ein eigener Arbeitsgang auf der Abkantpresse. Welche Variante günstiger ist, hängt an der Jahresmenge, nicht an der Teilekomplexität.
Drahtbiegeteile: gebogener Draht statt gekantetes Blech
Nicht jedes Halte-, Führungs- oder Verbindungsteil muss aus Blech bestehen. Bügel, Ösen, Haken, Federelemente, Körbe und Abstandshalter sind als Drahtbiegeteil oft deutlich günstiger — und robuster, weil kein Querschnitt durch Schnittkanten geschwächt wird. In der Drahtbiegetechnik arbeiten wir CNC-gesteuert, was einen wesentlichen Vorteil mit sich bringt: Für den Serienanlauf ist kein eigenes Biegewerkzeug nötig. Das Programm ersetzt das Werkzeug, die Einmalkosten fallen entsprechend niedriger aus.
Für Vorarlberger Anfragen ist das häufig der schnellste Einstieg. Ein Drahtbiegeteil lässt sich in kurzer Zeit bemustern, ohne dass vorab eine vierstellige Werkzeuginvestition freigegeben werden muss. Zeigt sich in der Anwendung, dass die Geometrie noch nicht passt, wird das Programm geändert — nicht das Werkzeug nachgearbeitet.
Rund 500 Kilometer, die in der Praxis kaum eine Rolle spielen
Die Sorge, ein Zulieferer am anderen Ende Österreichs sei im Alltag zu weit weg, ist verständlich — sie bestätigt sich in der Zusammenarbeit aber selten. Serienteile werden nicht täglich abgerufen, sondern in Losen, häufig auf Rahmenauftrag mit vereinbarten Abrufterminen. Ob die Palette 40 oder 500 Kilometer fährt, ändert am Ablauf wenig.
Entscheidend sind drei andere Dinge: verlässliche Termine, sauber dokumentierte Teile und Erreichbarkeit, wenn es klemmt. Anfragen, Zeichnungen, Erstmusterberichte und Änderungen laufen ohnehin digital. Für die Punkte, an denen ein Teil in der Hand liegen muss — Erstbemusterung, Werkzeugfreigabe, Serienanlauf — planen wir den Besuch ein. Dieselbe Logik beschreiben wir für Stanzteile im Beitrag Stanztechnik für Vorarlberg und Westösterreich.
Vom Muster zum Serienteil: wie ein Projekt über Distanz abläuft
Am Anfang steht selten eine fertige Zeichnung. Häufig kommt ein Altteil, eine Handskizze oder ein 3D-Modell mit der Frage, ob sich das so fertigen lässt und was es kostet. Aus diesen Unterlagen entsteht zunächst eine Machbarkeitsbeurteilung: Passt die Geometrie zum Umformverfahren, sind die Radien realistisch, sitzen die Löcher weit genug von den Kanten entfernt?
Danach folgen Angebot, Werkzeugkonstruktion, Musterteile, Erstmusterprüfbericht und die Freigabe für die Serie. Jeder dieser Schritte ist dokumentiert, und genau das macht die Entfernung beherrschbar: Nicht die Nähe schafft Vertrauen, sondern die Nachvollziehbarkeit. Der Werkzeugbau sitzt bei uns im selben Betrieb wie die Fertigung — Änderungen am Werkzeug laufen deshalb nicht über einen externen Partner, sondern über den Kollegen eine Tür weiter.
Werkzeugkosten, Stückzahlen und wann sich ein Biegewerkzeug rechnet
Die häufigste Frage bei einer Erstanfrage lautet nicht „Was kostet das Teil?“, sondern „Ab wann rechnet sich das?“. Die Antwort ergibt sich aus zwei Größen: den einmaligen Werkzeugkosten und dem Stückpreis, der mit steigender Menge deutlich sinkt.
Bei kleinen Jahresmengen ist das Kanten auf der Abkantpresse oder ein CNC-gebogenes Drahtteil in der Regel günstiger, weil keine Werkzeuginvestition anfällt. Ab mittleren fünfstelligen Stückzahlen kippt die Rechnung zugunsten des Folgeverbundwerkzeugs, und ab dort bleibt sie es dauerhaft. Wir rechnen beide Varianten offen durch, bevor investiert wird — auch dann, wenn dabei herauskommt, dass sich das Werkzeug für Ihre Menge noch nicht lohnt.
Der zweite Kostenblock, den viele unterschätzen, ist die Materialausnutzung. Wie die Teilekontur im Streifen liegt, entscheidet darüber, welcher Anteil des eingekauften Bandes tatsächlich zum Teil wird und welcher als Verschnitt endet. Eine um wenige Grad gedrehte Anordnung oder eine minimal geänderte Kontur verschiebt diesen Anteil spürbar — deshalb sehen wir uns Kontur und Streifenanordnung immer gemeinsam an.
Toleranzen und Rückfederung: worauf es bei Biegeteilen ankommt
Der wesentliche Unterschied zwischen einem Schnitt- und einem Biegemaß ist die Rückfederung. Nach dem Umformen federt der Werkstoff ein Stück weit zurück, und zwar umso stärker, je fester er ist und je größer der Biegeradius im Verhältnis zur Blechdicke ausfällt. Das lässt sich rechnen und im Werkzeug vorhalten, verlangt aber, dass Werkstoff und Blechdicke bei der Auslegung feststehen.
Daraus folgt eine praktische Empfehlung: Toleranzen dort eng vorgeben, wo sie funktional gebraucht werden, und sonst großzügig bleiben. Eine durchgängig enge Tolerierung über alle Maße verteuert das Werkzeug, verlängert die Bemusterung und bringt der Anwendung meist nichts. Kritisch sind fast immer nur wenige Maße — die Lochbilder für die Verschraubung, ein Anschlagmaß, ein Winkel.
Qualität und Dokumentation über die Distanz
Je weiter der Lieferant entfernt ist, desto wichtiger wird das, was schriftlich vorliegt. Erstmusterprüfberichte, Messprotokolle, Werkstoffzeugnisse und eine saubere Kennzeichnung der Ladung ersetzen den kurzen Blick in die Fertigung. Bei laufenden Serien kommen vereinbarte Prüfmerkmale dazu, die in festgelegten Abständen gemessen und protokolliert werden.
Für Vorarlberger Kunden hat das einen konkreten Nutzen: Sie können die gelieferte Charge anhand der Unterlagen beurteilen, ohne selbst nachzumessen, und im Reklamationsfall lässt sich rückverfolgen, aus welchem Vormaterial und von welchem Werkzeugstand das Teil stammt.
Was Sie für eine belastbare Anfrage brauchen
Damit ein Angebot nicht zur Schätzung wird, genügen wenige Angaben:
- Geometrie: Zeichnung, 3D-Datei, Skizze oder ein Musterteil — alles davon reicht als Einstieg.
- Werkstoff und Blechdicke: falls noch offen, genügt die Einbausituation; den Vorschlag machen wir.
- Jahresmenge und Losgröße: die wichtigste Zahl für die Entscheidung zwischen Werkzeug und werkzeugloser Fertigung.
- Oberfläche: verzinkt, pulverbeschichtet, blank oder geölt — und ob das Teil sichtbar verbaut wird.
- Termin: Wunschtermin für Muster und für den Serienstart.
Häufige Fragen zu Blechbiegeteilen für Vorarlberg
Liefern Sie auch nach Vorarlberg und in die Ostschweiz?
Ja. Serienteile gehen aus Ybbsitz in ganz Österreich und darüber hinaus. Die Entfernung ändert nichts an Ablauf und Dokumentation, sie geht lediglich in die Frachtkosten und die Terminplanung ein.
Brauche ich für Blechbiegeteile immer ein eigenes Werkzeug?
Nein. Bei kleineren Mengen wird der Zuschnitt gefertigt und anschließend gekantet, ganz ohne eigenes Umformwerkzeug. Ein Folgeverbundwerkzeug lohnt sich erst ab entsprechend hohen Jahresmengen — wir rechnen beide Wege vorab durch.
Was ist günstiger: ein Blechbiegeteil oder ein Drahtbiegeteil?
Das hängt an der Funktion. Muss das Teil eine Fläche abdecken, tragen oder abdichten, führt kein Weg am Blech vorbei. Geht es um Halten, Führen, Spannen oder Verbinden, ist das Drahtbiegeteil meist günstiger — und braucht kein Werkzeug.
Können Sie ein bestehendes Teil nachfertigen, wenn keine Zeichnung mehr existiert?
In der Regel ja. Aus einem Altteil lässt sich die Geometrie ableiten und in eine Zeichnung überführen. Sinnvoll ist dabei die Frage, ob das Teil eins zu eins übernommen oder gleich fertigungsgerecht überarbeitet werden soll.
Wie lange dauert es von der Anfrage bis zum Musterteil?
Bei einem CNC-gebogenen Drahtteil ist das eine Frage von Tagen. Bei einem Blechbiegeteil mit eigenem Werkzeug bestimmt die Werkzeugfertigung den Takt. Einen konkreten Termin nennen wir, sobald die Geometrie beurteilt ist — nicht vorher.
Fazit
Blechbiegeteile für Vorarlberg aus dem Mostviertel zu beziehen, ist keine Notlösung, sondern eine Frage der Kapazität und der Fertigungstiefe. Wer Werkzeugbau, Stanzen, Biegen und Drahtbiegen an einem Standort bündelt, verantwortet das Teil durchgehend — und genau das wiegt im Alltag schwerer als eine kurze Anfahrt. Die Fuchs Metalltechnik GmbH fertigt Blech- und Drahtbiegeteile in Serie und begleitet ein Projekt von der ersten Skizze über die Bemusterung bis zum laufenden Abruf. Schicken Sie uns Ihre Zeichnung oder ein Muster — wir sagen Ihnen, wie sich das Teil am wirtschaftlichsten fertigen lässt.