

Stanzwerkzeug Konstruktion: Streifenbild, Stufenfolge und Simulation vor dem ersten Hub
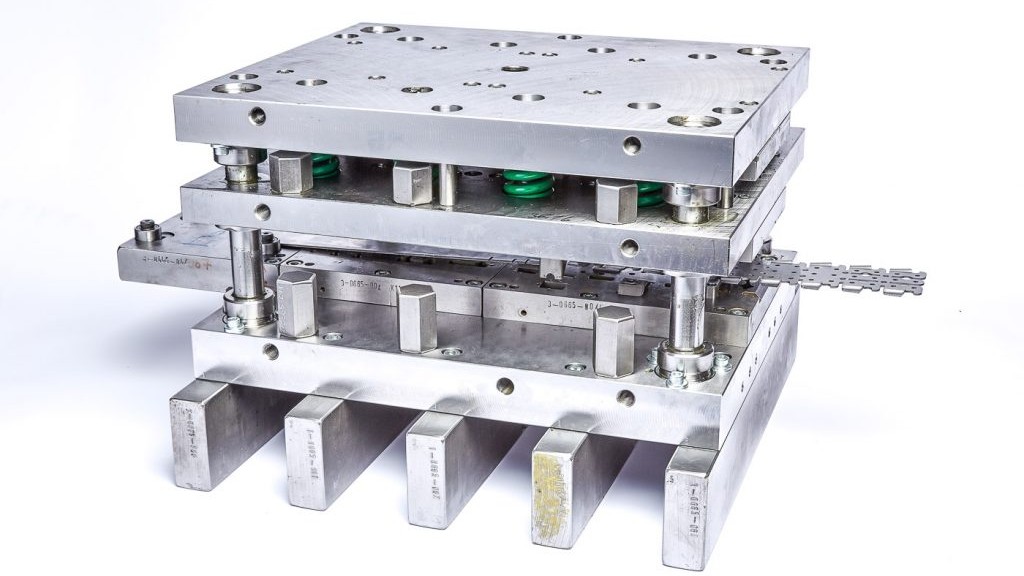
Ein Stanzteil ist nur so gut wie das Werkzeug, in dem es entsteht – und ein Werkzeug ist nur so gut wie seine Konstruktion. Bei der Stanzwerkzeug Konstruktion fallen die Entscheidungen, die später über Maßhaltigkeit, Materialverbrauch, Prozesssicherheit und Änderungsaufwand bestimmen: Wie liegt das Teil im Blechstreifen? In welcher Reihenfolge wird geschnitten, gebogen und geprägt? Wo federt der Werkstoff zurück, und wie wird das vorgehalten? In diesem Beitrag zeigen wir, wie im Werkzeugbau der Fuchs Metalltechnik GmbH aus einer Bauteilzeichnung ein serienreifes Folgeverbundwerkzeug wird – und an welchen Stellen Sie als Auftraggeber die Konstruktion positiv beeinflussen können.
Stanzwerkzeug Konstruktion im Überblick: vom Teil zum Werkzeug
Die Konstruktion eines Stanzwerkzeugs beginnt nicht im CAD-Programm, sondern mit Fragen: Welche Stückzahl ist geplant – Mittel- oder Großserie? Welcher Werkstoff in welcher Blechdicke? Welche Maße sind funktionskritisch, welche nur allgemein toleriert? Welche Zusatzoperationen wie Gewindeformen, Vernieten oder das Einpressen von Muttern und Bolzen sollen gleich im Werkzeug erledigt werden? Aus den Antworten ergibt sich, ob ein einfaches Schneidwerkzeug reicht oder ob ein Folgeverbundwerkzeug sinnvoll ist, in dem das Teil Stufe für Stufe entsteht.
Die grundsätzliche Funktionsweise von Folgeverbundwerkzeugen haben wir im Beitrag Werkzeugbau für Stanz- und Biegeteile beschrieben. Hier geht es um die Phase davor: die Konstruktion, in der das Werkzeug zuerst virtuell entsteht. Im Werkzeugbau arbeiten dafür im Haus ausgebildete Fachkräfte mit 3D-CAD- und CAM-Werkzeugen. Bei Neuwerkzeugen fließt die Sicht der späteren Serienfertigung von Beginn an in die Konstruktion ein.
Bauteilanalyse: Was die Zeichnung über das Werkzeug verrät
Am Anfang steht die genaue Analyse des Bauteils. Der Konstrukteur prüft jedes Merkmal darauf, ob und wie es sich stanztechnisch herstellen lässt. Typische Fragen dabei:
- Lochabstände und Stegbreiten: Liegen Löcher zu nah am Rand oder aneinander, wird der Steg im Werkzeug instabil, und die Schneidstempel werden stark belastet.
- Biegeradien und Biegelinien: Ein zu kleiner Innenradius kann je nach Werkstoff zu Rissen an der Außenseite führen. Löcher nahe der Biegelinie verziehen sich beim Biegen.
- Gratrichtung: Auf welcher Seite der Schnittgrat liegen darf, hängt von der Funktion ab – etwa bei Kontaktflächen oder Teilen, die von Hand montiert werden.
- Toleranzen: Welche Maße sind wirklich funktionskritisch? Enge Toleranzen an unkritischen Stellen machen ein Werkzeug aufwendiger, ohne dass das Teil besser wird.
Viele dieser Punkte lassen sich in einem frühen Gespräch klären, oft mit kleinen Anpassungen an der Zeichnung, die die Funktion nicht berühren, das Werkzeug aber deutlich vereinfachen. Welche Regeln bei der Teilekonstruktion gelten, zeigt unser Beitrag Einteilige Stanzteile konstruieren.
Das Streifenbild: wie das Teil im Blechstreifen liegt
Das Streifenbild ist der eigentliche Grundriss eines Folgeverbundwerkzeugs. Es zeigt, wie das Bauteil im Band liegt, an welcher Stelle welche Operation stattfindet und wie das Teil von Stufe zu Stufe weitertransportiert wird. Drei Ziele stehen dabei oft im Widerspruch zueinander:
- Materialausnutzung: Der Werkstoff macht bei vielen Stanzteilen einen großen Teil der Stückkosten aus. Je weniger Abfall zwischen und neben den Teilen entsteht, desto wirtschaftlicher läuft die Serie. Manchmal lassen sich Teile gedreht oder ineinander verschachtelt anordnen.
- Prozesssicherheit: Das Teil muss bis zur letzten Stufe sicher geführt werden. Dafür braucht es Trägerstreifen, Verbindungsstege und Suchstifte, die den Streifen in jeder Stufe exakt positionieren.
- Walzrichtung: Gewalzte Bleche verhalten sich quer und längs zur Walzrichtung unterschiedlich. Biegungen quer zur Walzrichtung sind in der Regel unkritischer als Biegungen parallel dazu – das beeinflusst, wie das Teil im Streifen gedreht wird.
Ein gutes Streifenbild ist deshalb immer ein Kompromiss. Es wird meist in mehreren Varianten durchgespielt, bevor die eigentliche Werkzeugkonstruktion beginnt. Änderungen kosten in dieser Phase wenig – nachträgliche Änderungen am fertigen Werkzeug dagegen viel.
Stufenfolge: Schneiden, Biegen und Prägen in der richtigen Reihenfolge
Aus dem Streifenbild ergibt sich die Stufenfolge, also die Reihenfolge der einzelnen Operationen. In den Folgeverbundwerkzeugen der Fuchs Metalltechnik GmbH lassen sich unterschiedliche Fertigungsschritte kombinieren: Schneiden, Biegen, Gewindeformen, Vernieten, Quetschen und Prägen sowie das Einpressen von Muttern, Bolzen und anderen Einpressteilen.
Einige Grundsätze bestimmen die Reihenfolge:
- Löcher, die nach dem Biegen exakt zueinander stehen müssen, werden häufig erst nach dem Biegen oder in einer späten Stufe gestanzt.
- Freischnitte an Biegekanten kommen vor dem Biegen, damit der Werkstoff an den Ecken nicht einreißt.
- Prägungen und Sicken erhöhen die Steifigkeit und verändern damit das Biegeverhalten – sie werden bewusst vor oder nach der Biegung eingeplant.
- Zwischen stark belasteten Stufen bleiben bei Bedarf Leerstufen frei. Das hält die Werkzeugplatten stabil und lässt Platz für spätere Korrekturen.
Für Teile, die aus Draht statt aus Blech entstehen, gelten eigene Regeln. Sie werden in der Drahtbiegetechnik gefertigt. Bei Baugruppen aus Stanz- und Drahtbiegeteilen lohnt es sich, beide Teile von Anfang an gemeinsam zu betrachten.
Rückfederung und Umformsimulation
Jedes gebogene Metall federt nach dem Umformen ein Stück zurück. Wie stark, hängt von Werkstoff, Festigkeit, Blechdicke, Biegeradius und Biegewinkel ab. Höherfeste Stähle, Edelstahl und Federstahl federn deutlich stärker zurück als weiche Stähle. Der Konstrukteur muss diese Rückfederung vorhalten: Die Biegung wird im Werkzeug über den Sollwinkel hinaus ausgeführt, damit das Teil nach dem Entspannen im Toleranzfeld liegt.
Früher wurde das überwiegend über Erfahrungswerte und Nacharbeit am Werkzeug gelöst. Heute spielt die Simulation eine entscheidende Rolle. Moderne Simulationssoftware zeigt bereits vor der Fertigung des Werkzeugs, wo Material ausdünnt, wo Risse drohen und wie stark ein Teil zurückfedert. Mit präzisen Machbarkeitsstudien lassen sich so Herausforderungen erkennen und lösen, bevor sie in der Produktion auftreten. Das reduziert die Zahl der Korrekturschleifen, senkt die Kosten und verkürzt die Durchlaufzeit.
Ergänzend kommen 3D-Funktionssimulationen des gesamten Werkzeugs zum Einsatz. Dabei wird geprüft, ob sich Stempel, Abstreifer, Suchstifte und Biegebacken in jeder Hubstellung kollisionsfrei bewegen – bevor auch nur ein Bauteil des Werkzeugs gefertigt ist.
FMEA und Korrekturschleifenstrategie: Risiken vorher festlegen
Damit termingerecht ein serienreifes Werkzeug bereitsteht, wird in der Konstruktionsphase systematisch vorgegangen. Mit einer Fehlermöglichkeits- und Einflussanalyse (FMEA) werden potenzielle Risiken schon in der frühen Entwicklungsphase identifiziert und gezielte Maßnahmen festgelegt, um kostspielige Fehler in der Serienfertigung zu vermeiden.
Dazu kommt eine durchdachte Korrekturschleifenstrategie. Kritische Merkmale werden vorab definiert, und die Zahl der vorgesehenen Korrekturschleifen wird gezielt festgelegt. Für jedes Merkmal ist klar, in welcher Phase es optimiert wird und auf welcher Anlage: in der Simulation, auf der Probierpresse oder in der Serienproduktion. So wird nicht auf gut Glück nachgearbeitet, sondern Schritt für Schritt auf das Ziel hin.
Von der Konstruktion auf die Probierpresse
Ist die Konstruktion abgeschlossen, werden die Werkzeugkomponenten gefertigt. Parametrische Konstruktion und Farbcodes, die für die CAM-Fertigung optimiert sind, sorgen dafür, dass die Daten aus der Konstruktion ohne Umwege in die CNC-Bearbeitung übergehen.
Auch die beste Simulation ersetzt den Praxistest nicht. Deshalb wird jedes neue Werkzeug unter realen Bedingungen erprobt – auf hydraulischen Probierpressen, C-Pressen und Stanzautomaten. Hier zeigt sich, ob Streifenvorschub, Rückfederung und Maßhaltigkeit so ausfallen wie berechnet. Anschließend folgt die Erstbemusterung: Die Teile werden mit modernen Messmitteln vermessen und die Ergebnisse in Messprotokollen nach VDA-Richtlinien dokumentiert.
Das fertige Werkzeug geht dann in die Serienfertigung der Stanztechnik. Weil Werkzeugbau und Fertigung eng zusammenarbeiten, lassen sich notwendige Instandhaltungen, Reparaturen und Anpassungen flexibel und kurzfristig umsetzen.
Was Sie als Auftraggeber zur Konstruktion beitragen können
Die Qualität der Werkzeugkonstruktion hängt stark von den Informationen ab, die am Anfang vorliegen. Hilfreich sind:
- eine 3D-Datei des Bauteils (zum Beispiel im STEP-Format) und eine bemaßte Zeichnung mit Toleranzen,
- die geplante Jahresstückzahl und die erwartete Laufzeit des Teils,
- Angaben zu Werkstoff, Blechdicke und Oberfläche,
- Hinweise, welche Merkmale funktionskritisch sind und wie das Teil eingebaut wird,
- bekannte oder mögliche spätere Varianten des Teils.
Je früher diese Punkte auf dem Tisch liegen, desto eher kann der Werkzeugbau Vorschläge machen, die das Teil fertigungsgerechter machen – technisch und kalkulatorisch. Ein Stanzwerkzeug ist eine Investition, die sich über die Serie rechnet. Eine durchdachte Konstruktion ist der Hebel, mit dem diese Rechnung aufgeht.
Häufige Fragen zur Stanzwerkzeug-Konstruktion
Wie lange dauert die Konstruktion eines Stanzwerkzeugs?
Das hängt von der Komplexität des Teils, der Zahl der Stufen und den Zusatzoperationen ab. Ein einfaches Schneidwerkzeug ist schneller konstruiert als ein Folgeverbundwerkzeug mit Biege-, Präge- und Einpressstufen. Einen realistischen Zeitplan kann der Werkzeugbau nennen, sobald Zeichnung und Stückzahl vorliegen.
Was ist ein Streifenbild?
Das Streifenbild zeigt, wie das Bauteil im Blechband angeordnet ist und welche Operation in welcher Werkzeugstufe stattfindet. Es legt Materialverbrauch, Teiletransport und Stufenzahl fest und ist die Grundlage der gesamten weiteren Werkzeugkonstruktion.
Ersetzt die Simulation die Probierpresse?
Nein. Die Simulation reduziert die Zahl der Korrekturschleifen deutlich, weil viele Probleme schon vorab sichtbar werden. Den Test unter realen Bedingungen ersetzt sie aber nicht – erst auf der Presse zeigt sich, wie sich Werkstoff und Werkzeug im Zusammenspiel tatsächlich verhalten.
Kann die Zeichnung noch geändert werden, wenn die Konstruktion schon läuft?
Grundsätzlich ja, aber der Aufwand steigt mit jeder Phase. Solange nur das Streifenbild steht, sind Änderungen meist einfach. Ist das Werkzeug bereits gefertigt, müssen einzelne Stufen angepasst oder neu gefertigt werden. Deshalb lohnt sich eine gründliche Abstimmung vor Konstruktionsbeginn.
Welche Unterlagen brauche ich für eine Anfrage?
Idealerweise eine 3D-Datei, eine Zeichnung mit Toleranzen, Angaben zum Werkstoff und die geplante Stückzahl. Fehlt etwas davon, werden die offenen Punkte im ersten Gespräch gemeinsam geklärt.
Fazit: Die Serie entscheidet sich in der Konstruktion
Bei einem Stanzwerkzeug werden die meisten Kosten nicht beim Stanzen festgelegt, sondern in der Konstruktion: im Streifenbild, in der Stufenfolge und in der Vorhaltung der Rückfederung. Bauteilanalyse, Simulation, FMEA und eine geplante Korrekturschleifenstrategie sorgen dafür, dass das Werkzeug auf der Probierpresse möglichst nahe am Ziel startet. Wenn Sie ein neues Stanz- oder Stanzbiegeteil planen, sprechen Sie mit dem Werkzeugbau der Fuchs Metalltechnik GmbH – am besten, bevor die Zeichnung endgültig freigegeben ist.


