

Stanzteile aus Edelstahl: Werkstoffgüten, Kaltverfestigung und worauf es beim Stanzen ankommt
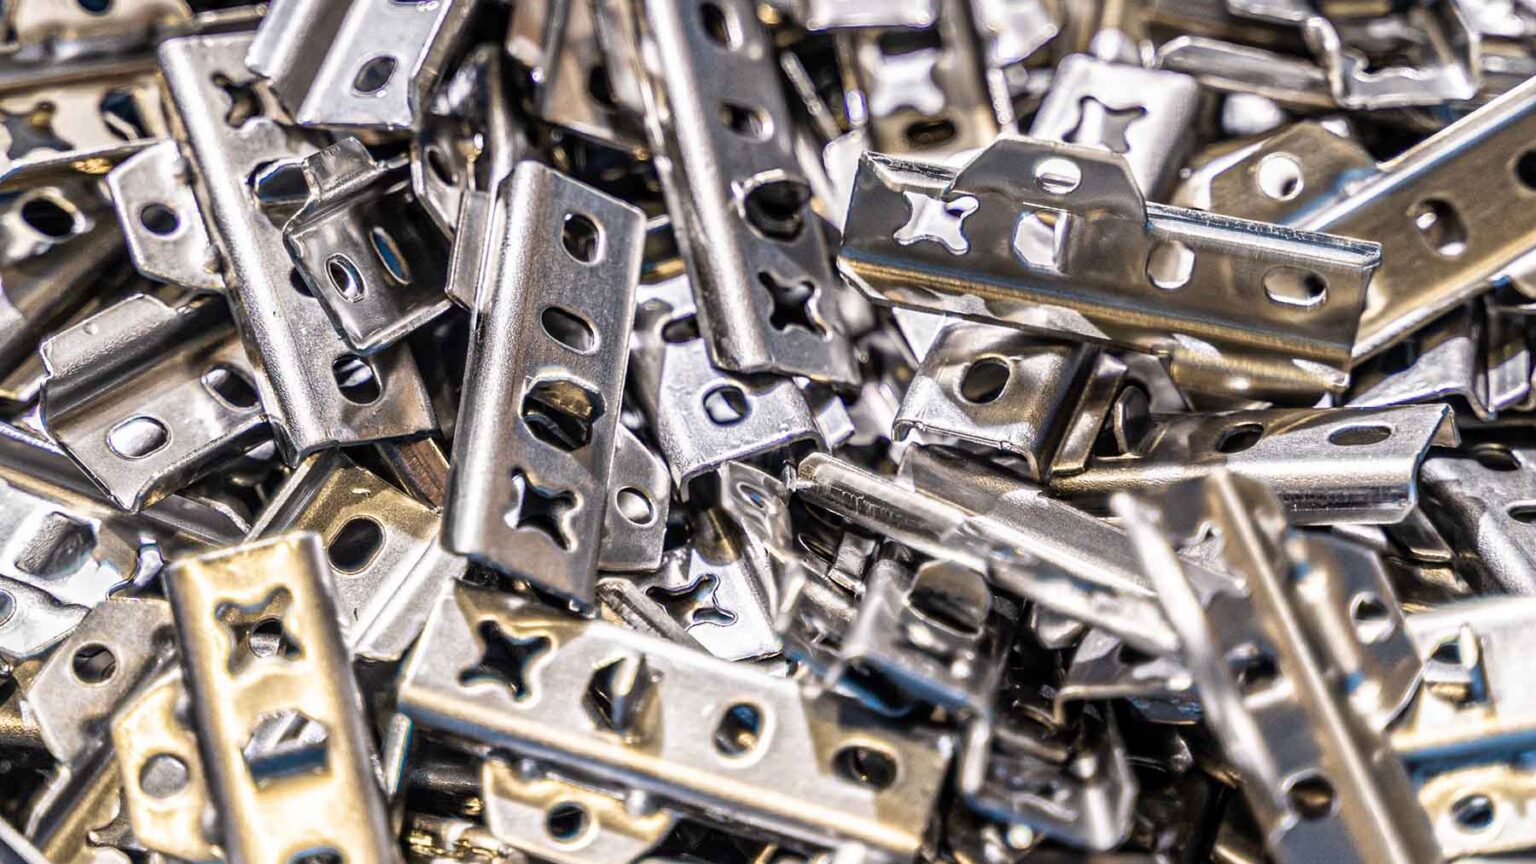
Stanzteile aus Edelstahl stehen in vielen Branchen auf der Zeichnung: im Maschinen- und Anlagenbau, in der Lebensmitteltechnik, in Medizin- und Laborgeräten, im Fahrzeugbau und überall dort, wo ein Teil Feuchtigkeit, Reinigungsmitteln oder einer anspruchsvollen Optik standhalten soll. Wer Stanzteile Edelstahl anfragt, merkt aber schnell: Der Werkstoff verhält sich im Werkzeug anders als normaler Stahl. Er wird beim Umformen härter, federt stärker zurück, beansprucht Schneidkanten mehr und verzeiht keine Kratzer auf Sichtflächen. In diesem Beitrag erklären wir, welche Güten üblich sind, was Kaltverfestigung bedeutet und worauf es beim Stanzen und Biegen von Edelstahl in der Praxis ankommt.
Warum sich Stanzteile aus Edelstahl anders verhalten
„Edelstahl“ ist ein Sammelbegriff für legierte Stähle mit hohem Reinheitsgrad. Für Stanzteile sind vor allem die nichtrostenden Stähle gemeint, also Stähle mit mindestens rund 10,5 Prozent Chrom. Das Chrom bildet an der Oberfläche eine dünne Passivschicht, die den Stahl unter passenden Bedingungen vor Korrosion schützt. Wie gut das funktioniert, hängt von der Güte und vom Einsatzort ab: Ein Teil in einem trockenen Innenraum stellt ganz andere Anforderungen als eines, das regelmäßig mit chloridhaltigen Reinigungsmitteln oder Salzwasser in Kontakt kommt.
Für die Fertigung ist wichtiger, was im Gefüge passiert. Die meisten Edelstähle für Stanzteile sind austenitisch. Sie lassen sich gut umformen, verfestigen dabei aber deutlich stärker als unlegierter Stahl. Das wirkt sich auf Schneidkräfte, Rückfederung, Werkzeugverschleiß und auf die Reihenfolge der Arbeitsschritte im Folgeverbundwerkzeug aus. Wer diese Eigenheiten früh berücksichtigt, bekommt maßhaltige Teile und ein Werkzeug, das sauber läuft. Einen Überblick, wie Edelstahl im Vergleich zu Stahl, Aluminium und Messing abschneidet, finden Sie in unserem Werkstoffvergleich für Metallstanzteile.
Die gängigen Edelstahl-Güten für Stanzteile
Welche Güte auf die Zeichnung kommt, entscheidet in der Regel der Auftraggeber anhand des Einsatzes. Für die Planung des Werkzeugs ist die genaue Werkstoffnummer unverzichtbar, denn die Güten unterscheiden sich in Festigkeit, Umformverhalten und Neigung zur Kaltverfestigung. Häufig begegnen uns diese Werkstoffe:
- 1.4301 (X5CrNi18-10): der meistverwendete austenitische Edelstahl. Gut umformbar, gut schweißbar und im Innenbereich sowie bei normaler Atmosphäre ohne Chloridbelastung korrosionsbeständig. Typisch für Gehäuseteile, Halter, Abdeckungen und Klammern.
- 1.4404 (X2CrNiMo17-12-2): austenitisch mit Molybdänzusatz. Der Molybdängehalt verbessert die Beständigkeit gegen Lochkorrosion in chloridhaltiger Umgebung, etwa bei Kontakt mit Reinigungs- und Desinfektionsmitteln oder in Küstennähe. Im Werkzeug verhält er sich ähnlich wie 1.4301.
- 1.4310 (X10CrNi18-8): ein federharter Edelstahl, der meist kaltgewalzt in definierten Festigkeitsstufen geliefert wird. Er kommt für Federn, Clips und Kontaktteile zum Einsatz und braucht beim Biegen deutlich größere Radien und mehr Überbiegung.
- 1.4016 (X6Cr17): ein ferritischer Chromstahl ohne Nickel. Er ist magnetisch, verfestigt weniger stark als die austenitischen Güten und eignet sich für Teile mit moderater Korrosionsbeanspruchung in trockener Umgebung.
Die Angaben zur Korrosionsbeständigkeit gelten immer für die jeweilige Güte und die beschriebenen Bedingungen. Steht der Einsatzort noch nicht fest, lohnt sich ein kurzes Gespräch, bevor die Werkstoffnummer festgelegt wird. Federnde Teile aus Kohlenstoffstahl behandeln wir in einem eigenen Beitrag über Federstahl beim Stanzen.
Kaltverfestigung: was beim Umformen von Edelstahl passiert
Austenitischer Edelstahl hat eine besondere Eigenschaft: Jede Umformung macht ihn fester. Beim Biegen, Prägen oder Tiefziehen steigen Festigkeit und Härte im umgeformten Bereich spürbar an, während die Restdehnung sinkt. Das nennt man Kaltverfestigung. Bei 1.4301 und 1.4310 kann sich durch die Umformung zusätzlich ein Teil des Gefüges umwandeln, dann wird das an sich unmagnetische Material an Biegekanten leicht magnetisch. Für die meisten Anwendungen spielt das keine Rolle, bei Sensorik oder in der Medizintechnik kann es aber ein Kriterium sein und gehört dann in die Anfrage.
Für das Werkzeug bedeutet die Kaltverfestigung, dass jede weitere Umformstufe auf ein bereits härteres Material trifft. Mehrere Biegungen dicht hintereinander, enge Prägungen oder ein Durchzug direkt neben einer Biegekante brauchen deshalb eine durchdachte Stufenfolge. Im Werkzeugbau legen wir diese Reihenfolge so fest, dass das Material in jeder Station noch genug Umformreserve hat. Wo das nicht reicht, kann eine Zwischenstufe oder ein angepasster Radius die Lösung sein.
Rückfederung beim Biegen einplanen
Edelstahl federt nach dem Biegen stärker zurück als unlegierter Stahl gleicher Dicke. Grund ist die höhere Festigkeit, die durch die Kaltverfestigung beim Biegen noch weiter steigt. Ein Winkel, der bei Baustahl mit geringer Überbiegung sitzt, öffnet sich bei Edelstahl spürbar weiter. Bei federharten Güten wie 1.4310 ist der Effekt nochmals größer.
In der Praxis wird die Rückfederung über Überbiegen, Nachprägen der Biegezone oder angepasste Biegeradien ausgeglichen. Wie viel Ausgleich nötig ist, hängt von Güte, Festigkeitsstufe, Blechdicke, Radius und Walzrichtung ab, und es schwankt auch zwischen Chargen. Deshalb planen wir bei Edelstahl die Abstimmung auf der Probierpresse fest ein: Erst die Teile aus dem Serienwerkzeug zeigen, ob alle Winkel und Maße innerhalb der Toleranz liegen. Kleine Korrekturen am Werkzeug sind dabei kein Zeichen für einen Planungsfehler, sondern der übliche Weg zur Serienreife.
Schneidspalt, Grat und Werkzeugverschleiß
Beim Schneiden von Edelstahl steigt die nötige Schneidkraft gegenüber unlegiertem Stahl deutlich an. Gleichzeitig neigt austenitischer Edelstahl dazu, an Stempel und Matrize anzuhaften. Fachleute sprechen von Kaltaufschweißungen. Das erhöht den Verschleiß der Schneidkanten und führt ohne Gegenmaßnahmen zu wachsendem Grat.
Drei Stellschrauben sind entscheidend. Erstens der Schneidspalt: Er wird für Edelstahl abhängig von Güte und Dicke eigens ausgelegt und nicht einfach von einem Stahlwerkzeug übernommen. Zweitens die Werkzeugwerkstoffe und Beschichtungen der Schneidelemente, die auf das Anhaften und den Verschleiß abgestimmt sind. Drittens die Schmierung im Prozess. Dazu kommt ein geplanter Nachschliff der Schneidkanten in festen Intervallen, damit der Grat über die ganze Serie im vereinbarten Rahmen bleibt. Wenn Gratrichtung oder maximale Grathöhe für Ihre Montage wichtig sind, schreiben Sie das bitte auf die Zeichnung. Auch dünne Bänder sind ein eigenes Thema: In der Stanztechnik verarbeiten wir Banddicken von 0,15 bis 8,00 Millimetern bei Bandbreiten von 15 bis 500 Millimetern, und gerade im dünnen Bereich braucht Edelstahl eine sehr präzise Führung im Werkzeug.
Oberfläche und Sichtteile aus Edelstahl schützen
Viele Edelstahlteile sind Sichtteile: Blenden, Abdeckungen oder Bedienelemente mit geschliffener oder gebürsteter Oberfläche. Hier entscheidet die Sorgfalt in jedem Arbeitsschritt. Bänder mit Schutzfolie, die mitgestanzt wird, verhindern Kratzer und Druckstellen. Bei der Folie zählt die Abstimmung, damit sie beim Stanzen nicht abhebt und sich später rückstandsfrei abziehen lässt. Auch die Schliffrichtung gehört auf die Zeichnung, wenn sie zur Optik des fertigen Produkts passen muss.
Ein weiterer Punkt ist die Sauberkeit. Kommt Edelstahl mit Partikeln von unlegiertem Stahl in Berührung, etwa über Werkzeuge, Ablagen oder Transportbehälter, können sich an der Oberfläche Rostflecken bilden, die nicht vom Edelstahl selbst stammen. Saubere Abläufe und getrennte Ablagen beugen dem vor. Werden besonders hohe Anforderungen an die Sauberkeit gestellt, waschen wir Stanzteile auch im Haus. Weitere Nachbehandlungen wie Gleitschleifen ergänzen das Angebot. Wie Oberflächen bei Stanzteilen allgemein veredelt und gekennzeichnet werden, lesen Sie in unserem Beitrag über Oberflächen für Stanzteile.
Charge, Werkstoffzeugnis und Rückverfolgbarkeit
Bei Edelstahl wird häufig ein Nachweis verlangt, dass tatsächlich die bestellte Güte verarbeitet wurde. Üblich ist ein Abnahmeprüfzeugnis 3.1 nach EN 10204, das der Werkstofflieferant für jede Charge ausstellt. Es enthält die chemische Zusammensetzung und die mechanischen Kennwerte des Materials. Damit dieser Nachweis beim fertigen Teil etwas wert ist, muss die Charge über die Fertigung hinweg zuordenbar bleiben: vom Coil über den Fertigungsauftrag bis zur Verpackungseinheit.
Klären Sie in der Anfrage, ob Sie das Zeugnis zu jeder Lieferung brauchen, ob Chargen gemischt werden dürfen und wie die Verpackungseinheiten gekennzeichnet sein sollen. Diese Punkte lassen sich zu Beginn einfach festlegen und ersparen später Rückfragen bei der Wareneingangsprüfung.
Was Ihre Anfrage für Stanzteile aus Edelstahl enthalten sollte
Je vollständiger die Angaben, desto genauer lässt sich das Werkzeug auslegen. Für Stanzteile aus Edelstahl sind diese Punkte besonders hilfreich:
- Zeichnung oder 3D-Daten mit Toleranzen, Biegeradien und Gratrichtung
- Werkstoffnummer und gegebenenfalls Festigkeitsstufe, etwa bei 1.4310
- Oberflächenausführung, Schliffrichtung und Angabe, welche Flächen Sichtflächen sind
- Einsatzbedingungen, zum Beispiel Kontakt mit Reinigungsmitteln, Feuchtigkeit oder Lebensmitteln
- Anforderungen an Sauberkeit, Magnetismus und Werkstoffzeugnis
- geplante Jahresmenge und Losgrößen
Sind auch Draht- oder Federelemente aus Edelstahl Teil Ihrer Baugruppe, können wir diese in der Drahtbiegetechnik im selben Haus fertigen.
Häufige Fragen zu Stanzteilen aus Edelstahl
Ist Edelstahl immer rostfrei?
Nein. Nichtrostende Stähle sind unter bestimmten Bedingungen korrosionsbeständig, nicht unter allen. 1.4301 ist für den Innenbereich und normale Atmosphäre geeignet, bei Chloridbelastung ist eine molybdänhaltige Güte wie 1.4404 die bessere Wahl. Auch Fremdrost durch Kontakt mit unlegiertem Stahl ist möglich.
Warum ist ein Stanzwerkzeug für Edelstahl aufwendiger?
Höhere Schneidkräfte, die Neigung zum Anhaften und die stärkere Rückfederung verlangen einen eigens ausgelegten Schneidspalt, passende Werkzeugwerkstoffe und mehr Abstimmung auf der Probierpresse. Das fließt in die Konstruktion ein.
Kann ein bestehendes Werkzeug für Stahl auch Edelstahl stanzen?
In der Regel nicht ohne Anpassung. Schneidspalt, Biegewinkel und oft auch die Stufenfolge sind auf den ursprünglichen Werkstoff abgestimmt. Ob eine Umstellung möglich ist, prüfen wir am konkreten Werkzeug.
Werden Edelstahl-Stanzteile magnetisch?
Austenitische Güten wie 1.4301 sind im Lieferzustand weitgehend unmagnetisch. Durch Kaltumformung kann an Biege- und Prägestellen ein leichter Magnetismus entstehen. Ferritische Güten wie 1.4016 sind von vornherein magnetisch.
Fazit: Edelstahl braucht ein Werkzeug, das auf ihn abgestimmt ist
Stanzteile aus Edelstahl verbinden die Eigenschaften der jeweiligen Güte mit einer sauberen Optik, stellen aber eigene Anforderungen an Werkzeug und Ablauf. Kaltverfestigung, Rückfederung, Anhaften an den Schneidkanten und empfindliche Sichtflächen lassen sich beherrschen, wenn sie von Anfang an in die Planung einfließen. Die Fuchs Metalltechnik GmbH konstruiert und fertigt ihre Stanzwerkzeuge im eigenen Haus, stimmt sie auf der Probierpresse ab und verarbeitet Edelstahl neben Stahl, Federstahl, Aluminium, Messing und Kupfer. Schicken Sie uns Ihre Zeichnung mit Werkstoffnummer und Einsatzbedingungen, dann prüfen wir, wie sich Ihr Teil am besten umsetzen lässt.


