Federstahl stanzen: Werkstoffe, Wärmebehandlung und worauf es bei Federteilen ankommt
Wer Federstahl stanzen lässt, bestellt ein Bauteil, das nach dem Einbau federn, klemmen oder eine Kraft halten soll. Genau diese Eigenschaft macht die Fertigung anspruchsvoller als bei gewöhnlichem Stahlblech: Werkstoff, Lieferzustand, Biegeradien und eine allfällige Wärmebehandlung greifen ineinander. Dieser Beitrag erklärt, welche Federstähle für gestanzte und gebogene Federteile aus Band üblich sind, wann vor und wann nach dem Härten umgeformt wird und worauf Sie bei Zeichnung und Anfrage achten sollten. Die Fuchs Metalltechnik GmbH in Ybbsitz verarbeitet Federstahl sowohl in der Stanztechnik als auch in der Drahtbiegetechnik.
Federstahl stanzen: was Federteile von anderen Stanzteilen unterscheidet
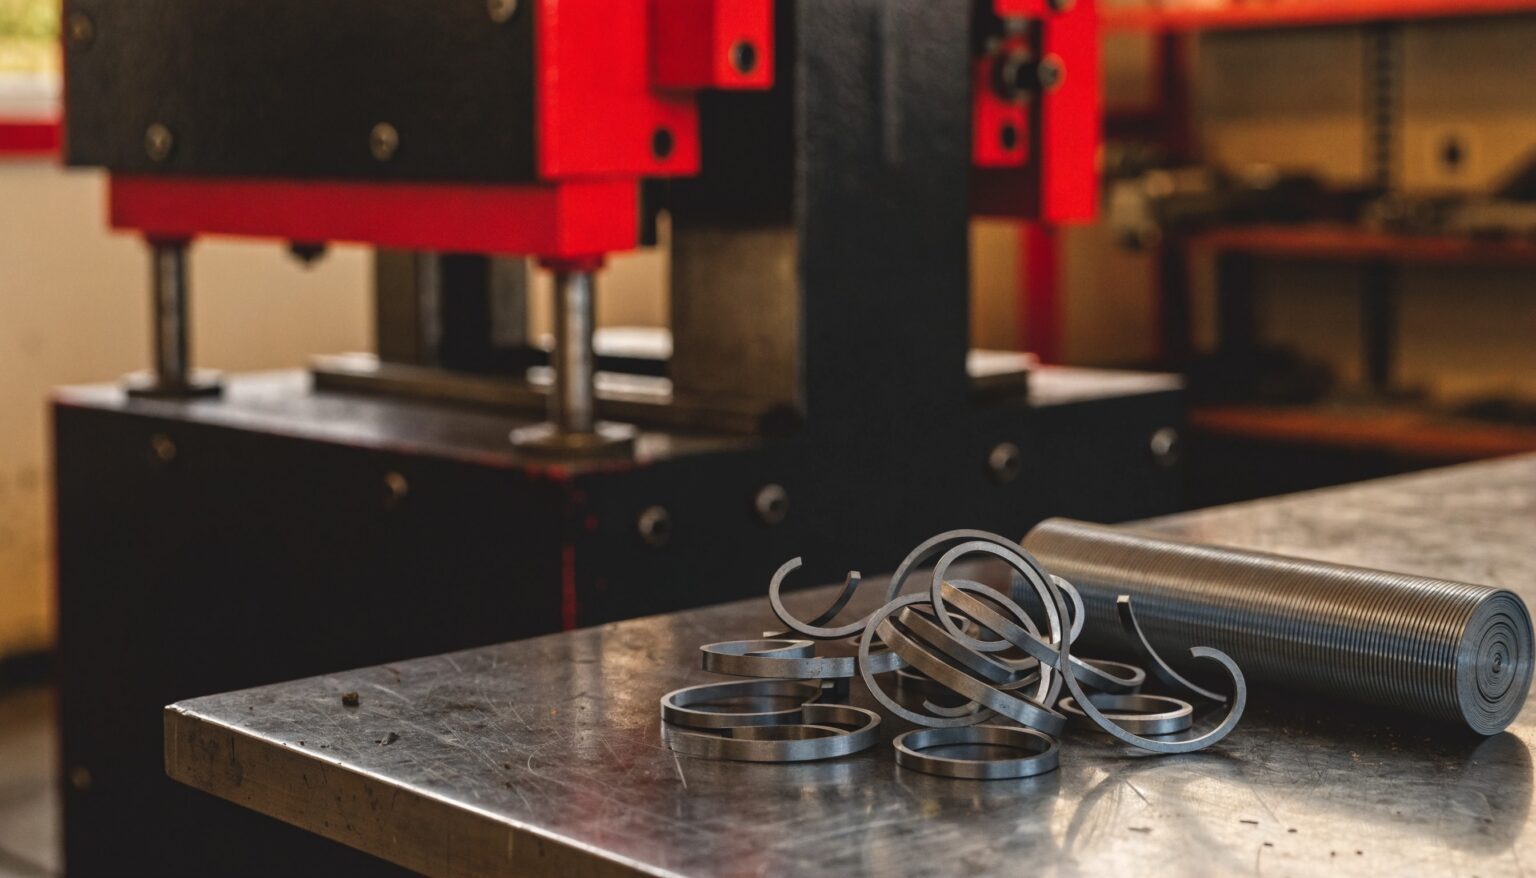
Ein Federteil muss sich unter Last elastisch verformen und danach in seine ursprüngliche Form zurückkehren. Dafür braucht der Werkstoff eine hohe Streckgrenze, also einen großen Bereich, in dem er sich verformt, ohne bleibend nachzugeben. Typische gestanzte Federteile sind Klemmfedern, Kontaktfedern, Rastfedern, Federklammern, Haltebügel und kleine Blattfedern. Sie sitzen in Steckverbindungen, Beschlägen, Gehäusen, Fahrzeugkomponenten und Maschinen.
Was im Einsatz gewünscht ist, erschwert die Fertigung: Je höher die Festigkeit des Bandes, desto stärker federt das Teil nach dem Biegen zurück, desto größer müssen die Biegeradien sein und desto mehr beansprucht der Werkstoff das Schneidwerkzeug. Wer Federstahl stanzen lässt, entscheidet deshalb schon bei der Konstruktion über Werkstoff, Lieferzustand und die Reihenfolge der Arbeitsschritte. Einen Überblick, wie sich Federstahl von Stahl, Edelstahl, Aluminium und Messing unterscheidet, gibt der Beitrag Metallstanzteile im Werkstoffvergleich.
Gängige Federstähle für gestanzte Federteile
Für Federteile aus Band kommen im Wesentlichen drei Werkstoffgruppen infrage. Die Bezeichnungen folgen den europäischen Normen für Kaltband und sind hier als Werkstoffinformation genannt:
- Unlegierte Federstähle wie C67S oder C75S: Kohlenstoffstähle, die als Band im geglühten oder bereits vergüteten Zustand erhältlich sind. Sie sind die häufigste Wahl für Klemm- und Haltefedern ohne besondere Anforderungen an Korrosionsschutz oder Temperatur.
- Legierte Federstähle wie 51CrV4: Chrom und Vanadium verbessern die Durchhärtbarkeit. Das spielt vor allem bei größeren Banddicken eine Rolle, bei denen der Kern beim Härten sonst weicher bliebe als der Rand.
- Nichtrostende Federstähle wie 1.4310 (X10CrNi18-8): Sie erhalten ihre Festigkeit durch Kaltwalzen und werden in abgestuften Festigkeitsstufen geliefert. Gefragt sind sie dort, wo Feuchtigkeit, Reinigungsmittel oder Witterung auf das Teil einwirken.
Welcher Werkstoff passt, hängt von der geforderten Federkraft, dem Einbauraum, der Umgebung und der Stückzahl ab. Ein Werkstoffzeugnis, etwa ein Abnahmeprüfzeugnis 3.1 nach EN 10204, belegt chemische Zusammensetzung und mechanische Kennwerte der jeweiligen Charge. Federteile aus Draht, zum Beispiel Schenkelfedern oder Drahtbügel, folgen eigenen Werkstoffnormen für Federdraht. Mehr dazu lesen Sie im Beitrag Werkstoffe für Drahtbiegeteile.
Lieferzustand: weich umformen oder federhart stanzen
Die wichtigste Entscheidung betrifft den Zustand, in dem das Band in die Presse kommt. In der Praxis sind zwei Wege üblich, und beide haben ihre Berechtigung.
Weg 1: weich umformen, danach vergüten. Das Band wird im geglühten Zustand gestanzt und gebogen. Es lässt sich gut umformen, enge Biegeradien sind möglich, und das Schneidwerkzeug wird geschont. Die Federeigenschaften entstehen erst danach durch Härten und Anlassen. Der Nachteil: Beim Härten kann sich das Teil verziehen, Maße und Ebenheit verändern sich. Toleranzen und Prüfplan müssen das berücksichtigen, und die Wärmebehandlung ist ein zusätzlicher Arbeitsschritt mit eigener Durchlaufzeit.
Weg 2: federhartes Band stanzen. Das Band ist bereits vergütet oder durch Kaltwalzen verfestigt. Eine Wärmebehandlung nach dem Umformen entfällt oder beschränkt sich auf ein Entspannen bei niedriger Temperatur. Dafür sind die möglichen Biegeradien größer, die Rückfederung ist stärker, und die Schneidkanten im Werkzeug verschleißen schneller.
Welcher Weg wirtschaftlicher ist, ergibt sich aus Geometrie, Toleranzen und Stückzahl. Flache Federn mit wenigen, großzügigen Biegungen werden häufig aus federhartem Band gefertigt. Komplexe Teile mit engen Radien oder mehreren Biegestufen werden eher weich umgeformt und anschließend vergütet. Die Entscheidung fällt am besten gemeinsam mit dem Stanzbetrieb, bevor das Werkzeug konstruiert wird.
Wärmebehandlung: Härten, Anlassen und Entspannen
Beim Vergüten wird der Federstahl zuerst gehärtet, also auf Härtetemperatur erwärmt und rasch abgekühlt, und danach angelassen. Erst das Anlassen stellt jenes Verhältnis von Festigkeit und Zähigkeit ein, das eine Feder braucht: Ein nur gehärtetes Teil wäre zwar sehr fest, aber spröde. Temperaturen und Haltezeiten richten sich nach Werkstoff und Anforderung und werden mit dem Wärmebehandler abgestimmt. Um Verzug gering zu halten, werden kleine Federteile dabei oft lose als Schüttgut oder auf Gestellen behandelt, je nach Form und geforderter Ebenheit.
Bei Teilen aus federhartem Band genügt häufig ein Entspannungsglühen bei niedriger Temperatur. Es baut Spannungen aus dem Biegen ab und stabilisiert die Form, sodass sich der Winkel im Einsatz nicht nachträglich verändert.
Ein Sonderfall betrifft galvanisch beschichtete Federteile. Hochfester Stahl kann beim galvanischen Verzinken Wasserstoff aufnehmen und dadurch verspröden. Üblich ist deshalb eine Wärmebehandlung unmittelbar nach dem Beschichten, die den Wasserstoff wieder austreibt. Das sollte bei der Wahl der Oberfläche von Anfang an mitgeplant werden. Wärmebehandeln, Gleitschleifen und Oberflächenbeschichtungen führt die Fuchs Metalltechnik GmbH auf der Seite Stanztechnik als ergänzende Schritte zum Stanzteil an.
Rückfederung und Biegeradien bei Federstahl
Nach dem Biegen federt jedes Blech ein Stück zurück. Bei Federstahl ist dieser Effekt deutlich größer als bei weichem Stahl, weil ein größerer Anteil der Verformung elastisch bleibt. Das Werkzeug muss deshalb überbiegen: Der Winkel im Werkzeug ist enger als der Sollwinkel am fertigen Teil. Wie stark überbogen wird, hängt von Werkstoff, Festigkeitsstufe, Banddicke und Radius ab und wird beim Einarbeiten des Werkzeugs anhand der ersten Teile festgelegt. Auch Schwankungen der Festigkeit zwischen zwei Bandchargen wirken sich auf den Winkel aus, weshalb enge Winkeltoleranzen bei Federteilen eine regelmäßige Kontrolle in der Serie verlangen.
Für den Biegeradius gilt: Je fester das Band, desto größer muss der Mindestradius im Verhältnis zur Banddicke sein. Zu kleine Radien führen zu Rissen an der Außenseite der Biegung, die oft erst unter Last sichtbar werden. Auch die Walzrichtung spielt mit. Liegt die Biegekante quer zur Walzrichtung, verträgt das Band engere Radien als bei einer Biegekante parallel dazu. Auf der Zeichnung sollte daher stehen, ob die Lage zur Walzrichtung frei wählbar ist oder vorgegeben wird. Allgemeine Regeln zu Radien und Toleranzen bei Blechteilen finden Sie im Beitrag Blechbiegeteile in Serie.
Werkzeug und Schneidspalt bei harten Werkstoffen
Federhartes Band beansprucht Schneidstempel und Matrizen stärker als weicher Baustahl. Der Schneidspalt wird an Festigkeit und Banddicke angepasst, Schneidelemente werden aus verschleißfesten Werkzeugstählen oder Hartmetall gefertigt, und die Abstände zwischen zwei Nachschliffen sind kürzer. Auch die Schnittkante selbst sieht anders aus: Der Glattschnittanteil ist bei hartem Band geringer, der Bruchanteil größer.
Bei mittleren und großen Serien laufen Federteile meist in Folgeverbundwerkzeugen vom Coil. Lochen, Freischneiden, Biegen und Ausschneiden erfolgen dabei in einem Durchgang, Station für Station. Die Fuchs Metalltechnik GmbH fertigt die Werkzeuge dafür im eigenen Werkzeugbau. Anpassungen am Werkzeug, etwa ein geänderter Überbiegewinkel nach der Bemusterung, und Instandhaltung lassen sich damit im Haus und kurzfristig umsetzen.
Entgraten und Kanten: kleine Details mit großer Wirkung
Beim Stanzen entsteht an der Schnittkante ein Grat. Bei Federteilen ist er mehr als ein optisches Thema. Eine Feder arbeitet unter wechselnder Last, und Grate oder scharfe Kanten sind dabei bevorzugte Ausgangspunkte für Risse. Deshalb gehört auf die Zeichnung, auf welcher Seite der Grat liegen darf, und welche Grathöhe zulässig ist.
Gleitschleifen verrundet Kanten und entfernt Grate an vielen Teilen gleichzeitig. Bei vergüteten Teilen wird es in der Regel nach der Wärmebehandlung durchgeführt, damit auch Zunder und Anlauffarben entfernt werden. Gleitschleifen zählt bei der Fuchs Metalltechnik GmbH zu den ergänzenden Bearbeitungsschritten. Werden hohe Anforderungen an die Sauberkeit gestellt, werden die Stanzteile außerdem im Haus gewaschen.
Federteile aus Band und Draht aus einer Hand
Nicht jede Feder entsteht aus Band. Schenkelfedern, Bügel und Drahtformfedern werden aus Federdraht gebogen. In der Drahtbiegetechnik verarbeitet die Fuchs Metalltechnik GmbH Drähte von 2 bis 10 mm Durchmesser, darunter Stahl, Edelstahl und Federstahl. In der Stanztechnik reicht das Spektrum von 0,15 bis 8,00 mm Banddicke bei Bandbreiten von 15 bis 500 mm. Baugruppen, die eine gestanzte und eine gebogene Federkomponente kombinieren, kommen so von einem Lieferanten, mit einem Ansprechpartner für Werkstoff, Werkzeug und Bemusterung.
Häufige Fragen zum Stanzen von Federstahl
Lässt sich jeder Federstahl stanzen?
Grundsätzlich lassen sich unlegierte, legierte und nichtrostende Federstähle stanzen. Begrenzend wirken Festigkeit und Banddicke: Je härter und dicker das Band, desto größer sind die Schneidkräfte und der Werkzeugverschleiß. Ob ein Teil in der gewünschten Form machbar ist, zeigt die Prüfung der Zeichnung durch den Stanzbetrieb.
Wird vor oder nach der Wärmebehandlung gestanzt?
Beides ist üblich. Komplexe Teile mit engen Radien werden meist weich umgeformt und danach vergütet. Einfache Geometrien werden oft direkt aus federhartem Band gestanzt und höchstens entspannt.
Warum federt mein Teil nach dem Biegen zurück?
Ein Teil der Verformung bleibt elastisch und geht nach dem Entlasten zurück. Bei Federstahl ist dieser Anteil besonders groß. Das Werkzeug gleicht ihn durch Überbiegen aus, der genaue Wert wird bei der Bemusterung eingestellt.
Welche Angaben braucht ein Angebot für gestanzte Federteile?
Hilfreich sind Zeichnung oder 3D-Modell, Werkstoff und Lieferzustand beziehungsweise Festigkeitsstufe, die geforderte Federkraft bei einem definierten Weg, Toleranzen, Gratlage, Oberfläche, Lage zur Walzrichtung sowie Jahresmenge und Losgröße.
Ist nichtrostender Federstahl immer die bessere Wahl?
Nein. Nichtrostender Federstahl wie 1.4310 ist dort sinnvoll, wo Korrosion ein Thema ist. Sitzt das Teil geschützt im Gerät, ist unlegierter Federstahl mit einer passenden Oberfläche oft die wirtschaftlichere Lösung.
Fazit
Federstahl stanzen heißt, Werkstoff, Lieferzustand, Werkzeug und Wärmebehandlung als ein System zu betrachten. Wer früh festlegt, ob weich umgeformt oder federhart gestanzt wird, wie Rückfederung und Gratlage behandelt werden und welche Oberfläche das Teil bekommt, erspart sich Schleifen in der Bemusterung. Die Fuchs Metalltechnik GmbH in Ybbsitz verbindet dafür Stanztechnik, Drahtbiegetechnik und eigenen Werkzeugbau unter einem Dach und begleitet Ihr Federteil von der Zeichnung bis zur Serie. Schicken Sie uns Ihre Zeichnung, wir prüfen die Machbarkeit und erstellen Ihnen ein Angebot.