

Metallstanzteile im Einsatz: Anwendungen und Branchen vom Bauwesen bis zur Elektrotechnik
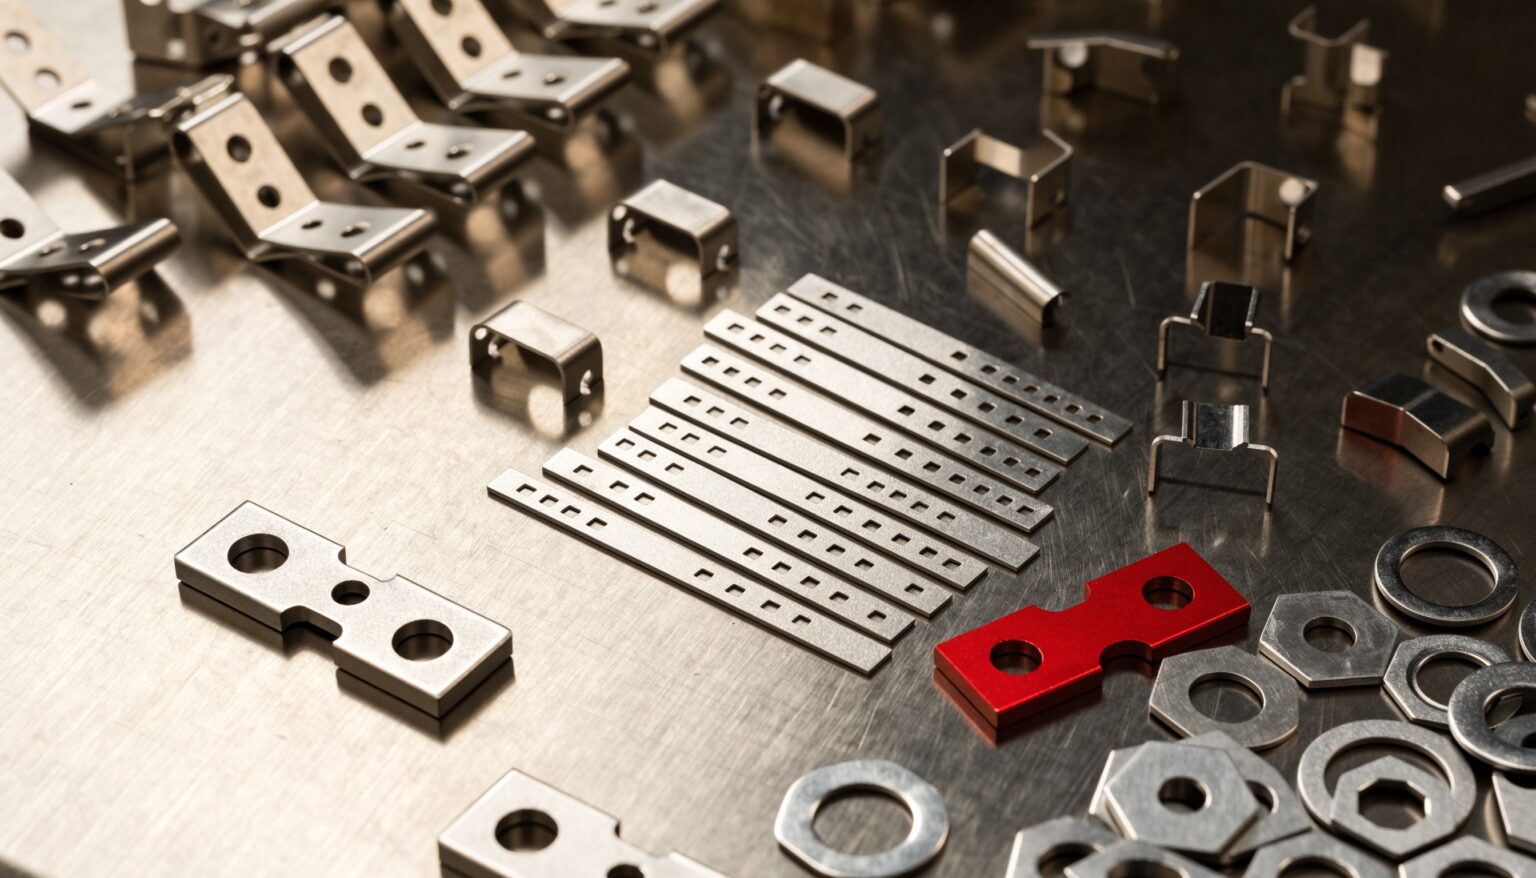
Metallstanzteile fallen selten auf. Sie sitzen im Schaltschrank hinter der Abdeckung, im Fensterrahmen unter der Verkleidung, im Möbelbeschlag zwischen zwei Holzplatten und im Fahrzeug an Stellen, die nach dem Zusammenbau niemand mehr sieht. Genau das ist ihre Aufgabe: eine Funktion zuverlässig erfüllen, millionenfach gleich, zu Kosten, die im Cent-Bereich liegen dürfen. Dieser Beitrag zeigt, wo Metallstanzteile in der Praxis eingesetzt werden, welche Anforderungen die einzelnen Branchen mitbringen und woran sich die Auslegung eines Teils dadurch verändert. Wer gerade überlegt, ob sich eine Komponente als Stanzteil darstellen lässt, findet hier die typischen Anwendungsfälle als Orientierung.
Warum so viele Bauteile am Ende Metallstanzteile sind
Das Stanzen ist ein Serienverfahren. Der erste Hub kostet viel, weil das Werkzeug dahintersteht, jeder weitere kostet wenig. Bei einer Jahresmenge von einigen zehntausend Stück unterbietet ein Stanzteil deshalb fast jedes zerspante oder von Hand gefertigte Pendant deutlich. Dazu kommt die Wiederholgenauigkeit: Was das Werkzeug vorgibt, kommt bei jedem Teil gleich heraus, unabhängig von Schicht, Bediener oder Tagesform.
Der zweite Grund ist die Funktionsdichte. Im Folgeverbundwerkzeug entstehen Kontur, Löcher, Durchzüge, Prägungen und Biegungen in einem Durchlauf. Ein einziges Teil kann damit gleichzeitig tragen, führen, kontaktieren und positionieren. Was in anderen Verfahren drei Einzelteile und eine Montage wären, ist als Stanzteil ein Griff.
Der dritte Grund ist das Material. Bandmaterial vom Coil lässt sich nahezu verschnittarm verschachteln, und das Verfahren verträgt Stärken vom Zehntelmillimeter bis in den zweistelligen Millimeterbereich. Dieselbe Maschine, die eine filigrane Kontaktfeder fertigt, stanzt mit anderem Werkzeug auch eine tragende Lasche.
Bauwesen und Fensterbau: Lasten aufnehmen und weitergeben
Im Bauwesen sind Stanzteile fast immer Verbindungselemente. Maueranker, Laschen, Winkel, Konsolen, Schienen und Klammern nehmen Kräfte auf und leiten sie an den Untergrund weiter. Die Anforderung ist hier weniger die Präzision im Hundertstelbereich als die Sicherheit über die Zeit: ausreichender Querschnitt, saubere Schnittkanten ohne Kerbwirkung und eine Oberfläche, die in der Einbausituation hält.
Der Fensterbau ist ein Sonderfall mit hohen Stückzahlen. Ein einziger Hersteller verarbeitet dieselben Anker und Klammern hunderttausendfach im Jahr, weshalb hier schon Zehntelmillimeter im Lochbild über den Montageaufwand entscheiden. Wie diese Teile entstehen, haben wir im Bereich Befestigungstechnik ausführlich beschrieben.
Elektrotechnik und Elektronik: Strom leiten, Wärme abführen, abschirmen
In der Elektrotechnik übernehmen Stanzteile drei sehr unterschiedliche Aufgaben. Sie leiten Strom, etwa als Stanzgitter, Kontaktfeder, Klemmenteil oder Stromschiene. Sie führen Wärme ab, etwa als Kühlblech oder Montagelasche an einem Leistungsbauteil. Und sie schirmen ab, etwa als Gehäusedeckel oder Trennblech im Schaltschrank.
Die Anforderungen unterscheiden sich entsprechend stark. Kontaktteile brauchen definierte Federkraft über tausende Steckzyklen, dazu eine Oberfläche, die den Übergangswiderstand niedrig hält. Abschirmbleche brauchen vor allem ebene Anlageflächen und maßhaltige Ausschnitte. Für beides gilt: Der Grat entscheidet. Eine scharfe Kante, die eine Isolierung verletzt oder beim Stecken Späne abträgt, wird in der Serie zum Ausfallgrund. Deshalb werden Schnittspalt und Werkzeugstandzeit bei Elektroteilen enger geführt als bei einer Baulasche.
Möbel, Beschläge und Ladenbau
Hier trifft Funktion auf Sichtbarkeit. Ein Möbelbeschlag muss tragen und gleichzeitig ordentlich aussehen, weil er oft nicht verdeckt wird. Typische Teile sind Aufhängebügel, Verbinder, Führungen für Auszüge, Halter für Böden und Blenden, Stellfüße und Schienen für Ladeneinrichtungen.
Die Besonderheit liegt in der Kombination aus Stanz- und Biegeteil. Sehr viele Beschläge bestehen aus einem gestanzten Grundkörper mit angeformten Laschen und einem eingehängten oder angeschweißten Drahtbügel. Wenn Drahtbiegetechnik und Stanztechnik in derselben Prozesskette liegen, entsteht daraus eine fertige Baugruppe statt zweier Positionen, die erst zusammengeführt werden müssen. Für die Oberfläche gilt im Möbelbereich häufig die Pulverbeschichtung, weil sie farblich frei wählbar ist und die Kante mit abdeckt.
Maschinenbau, Fahrzeugtechnik und Landtechnik
In diesen Branchen sind Stanzteile Halter, Abdeckungen, Distanzscheiben, Schellen, Klemmen, Verschlusselemente und Verstärkungsbleche. Der Kostendruck ist hoch, die Stückzahlen sind es ebenfalls, und die Teile müssen häufig zusätzliche Anforderungen erfüllen: Vibration über Jahre, Temperaturwechsel, Kontakt mit Betriebsstoffen.
Praktisch wirkt sich das vor allem auf zwei Punkte aus. Erstens auf die Umformrichtung: Eine Biegung quer zur Walzrichtung reißt eher an als eine längs dazu, weshalb die Lage des Teils im Band nicht beliebig ist. Zweitens auf die Verbindungstechnik. Eingepresste Gewinde, Durchzüge mit Gewindeformung oder angeschweißte Bolzen ersparen im Fahrzeugbau ganze Montageschritte und werden deshalb häufig schon im Stanzteil vorgesehen.
Haustechnik, Lüftung und Gerätebau
Lüftungsgitter, Filterrahmen, Halter für Rohrleitungen, Blenden, Abdeckungen und Befestigungslaschen an Geräten sind klassische Stanz- und Biegeteile. Charakteristisch ist hier der hohe Anteil an Lochbildern: Perforationen, Schlitze und Gitterfelder entstehen im Werkzeug in einem Hub, wo eine Einzelbearbeitung pro Loch ein Vielfaches kosten würde.
Weil viele dieser Teile im Feuchtbereich oder im Außenbereich sitzen, entscheidet die Oberfläche mit. Verzinktes Band deckt den Großteil der Fälle ab, Edelstahl kommt dort zum Einsatz, wo dauerhaft Kondensat oder Reinigungsmittel anfallen.
Was sich je Branche an der Auslegung ändert
Quer über alle Anwendungen lassen sich die Unterschiede auf wenige Stellschrauben zurückführen:
- Toleranzen: im Bauwesen meist großzügig, in der Elektrotechnik eng, im Beschlagbereich abhängig von der Sichtfläche
- Grat und Kantenqualität: unkritisch bei verdeckten Laschen, entscheidend bei Kontakt- und Führungsteilen
- Oberfläche: Verzinkung als Regelfall, Edelstahl bei Feuchte, Pulverbeschichtung bei Sichtteilen, Spezialschichten bei elektrischen Übergängen
- Zusatzfunktionen im Werkzeug: Durchzüge, Gewinde, Prägungen, Sicken zur Versteifung
- Stückzahl und Abrufrhythmus: bestimmt, ob ein einfaches Folgewerkzeug genügt oder ein aufwendigeres Konzept wirtschaftlich ist
Alle fünf Punkte wirken zusammen auf das Werkzeug. Deshalb lohnt es sich, den Anwendungsfall früh zu schildern und nicht nur die Zeichnung zu übermitteln. Wer weiß, wo ein Teil sitzt und was es aushalten muss, kann im Werkzeugbau Entscheidungen treffen, die das Teil über die Serie günstiger und haltbarer machen.
Dieselbe Geometrie, andere Auslegung: ein Beispiel
Wie stark der Einsatzfall ein Teil verändert, zeigt sich am einfachsten an einer ganz gewöhnlichen Winkellasche: ein rechtwinklig abgekantetes Blechteil mit zwei Löchern. In vier Branchen wird daraus vier Mal ein anderes Produkt.
- Im Bauwesen zählt der tragende Querschnitt. Das Teil wird dicker ausgeführt, der Biegeradius großzügig gewählt, damit im Bogen keine Anrisse entstehen, und die Löcher bekommen ausreichend Randabstand. Oberfläche: feuerverzinkt oder galvanisch verzinkt.
- In der Elektrotechnik wird dieselbe Lasche dünner, dafür maßlich enger geführt. Sie bekommt einen Durchzug mit Gewinde statt einer Mutter, entgratete Kanten, damit keine Leitung beschädigt wird, und eine Schicht, die den Übergangswiderstand niedrig hält.
- Im Möbelbereich wandert die Aufmerksamkeit auf die Sichtseite. Die Kante wird gerollt oder gebördelt, damit sie sich nicht scharf anfühlt, und die Pulverbeschichtung bestimmt Farbe und Haptik.
- Im Maschinen- und Fahrzeugbau entscheidet die Dauerfestigkeit. Die Lage im Band wird auf die Walzrichtung abgestimmt, eine Sicke versteift den Schenkel, und die Verbindungstechnik wandert ins Teil hinein.
Die Kontur auf der Zeichnung ist in allen vier Fällen fast identisch. Das Werkzeug dahinter ist es nicht. Genau deshalb ist die Frage „wo sitzt das Teil und was passiert dort?“ bei der ersten Anfrage wertvoller als jede zusätzliche Bemaßung.
Woran sich die Stückkosten in der Praxis entscheiden
Bei Serienteilen liegt der Hebel selten beim Materialpreis. Er liegt in drei anderen Punkten, die sich alle früh festlegen lassen.
Die Verschachtelung im Band. Wie eng die Teile im Streifen nebeneinander liegen, bestimmt den Materialeinsatz je Stück. Eine Drehung der Kontur um wenige Grad oder eine minimal veränderte Außenform kann den Verschnitt spürbar senken, ohne dass sich an der Funktion etwas ändert.
Die Zahl der Arbeitsgänge. Jeder Schritt, der nicht im Werkzeug erledigt wird, braucht Handling. Ein Gewinde, das im Durchzug geformt wird, ist günstiger als ein Gewinde, das nachträglich geschnitten wird. Eine Prägung, die im selben Hub entsteht, ist günstiger als eine separate Station.
Die Rüsthäufigkeit. Viele kleine Abrufe bedeuten viele Werkzeugwechsel. Ein Rahmenauftrag über die Jahresmenge mit geplanten Abrufen hält die Losgrößen sinnvoll und die Teile trotzdem verfügbar.
Häufige Fragen zu Metallstanzteilen im Einsatz
Für welche Bauteile kommt ein Stanzteil grundsätzlich in Frage?
Immer dann, wenn sich die Geometrie aus Blech darstellen lässt, die Wandstärke über die Fläche konstant ist und die Menge stimmt. Flache Teile mit Ausschnitten, Laschen, Abkantungen und Lochbildern sind der klassische Fall. Massive Volumenkörper, stark unterschiedliche Wandstärken oder Hinterschnitte sprechen eher für ein anderes Verfahren.
Lässt sich ein bisher zerspantes oder gelasertes Teil auf Stanzen umstellen?
Häufig ja, und meist lohnt es sich ab dem Punkt, an dem die Jahresmenge konstant wird. Der Wechsel bedeutet ein Werkzeug als Erstinvestition, dafür fallen die Stückkosten deutlich. Sinnvoll ist eine gemeinsame Durchsicht der Geometrie, weil sich kleine Anpassungen oft stark auf die Werkzeugkosten auswirken.
Welche Branche stellt die höchsten Anforderungen?
Pauschal keine. Die Elektrotechnik fordert typischerweise die engsten Toleranzen und die beste Kantenqualität, der Fahrzeug- und Maschinenbau die höchste Dauerfestigkeit, das Bauwesen die größten Querschnitte. Anspruchsvoll wird es überall dort, wo mehrere dieser Anforderungen in einem Teil zusammentreffen.
Werden auch kleine Serien gefertigt?
Ja. Von der Klein- bis zur Großserie ist alles möglich, die Werkzeugauslegung richtet sich nach der Menge. Bei kleinen Serien fällt die Entscheidung zwischen einem einfacheren Werkzeugkonzept und einem aufwendigeren, das erst bei höheren Mengen wirtschaftlich wird.
Können mehrere Funktionen in einem Teil zusammengefasst werden?
Das ist sogar der übliche Weg, Kosten zu senken. Halten, führen, positionieren und kontaktieren lassen sich oft in einem Teil vereinen. Je früher diese Idee im Projekt auftaucht, desto einfacher ist sie umzusetzen, weil sich die Umgebungskonstruktion dann noch anpassen lässt.
Fazit
Metallstanzteile sind branchenübergreifend dieselbe Technologie und trotzdem in jeder Branche ein anderes Produkt. Im Bauwesen zählt der tragende Querschnitt, in der Elektrotechnik die Kante und die Federkraft, im Möbelbereich die Sichtfläche, im Maschinen- und Fahrzeugbau die Dauerfestigkeit, in der Haustechnik das Lochbild und die Oberfläche. Wer den Einsatzfall von Anfang an mitliefert, bekommt ein Teil, das nicht nur passt, sondern über die ganze Serie wirtschaftlich bleibt.
Sie haben eine Komponente, die als Stanzteil günstiger oder besser werden könnte? Senden Sie uns Ihre Zeichnung oder Ihr Muster mit ein paar Sätzen zum Einsatzfall. Fuchs Metalltechnik GmbH sagt Ihnen, ob sich das Teil im Stanz- oder Biegeverfahren darstellen lässt und worauf es bei Ihrer Anwendung ankommt.