

Messing Stanzteile und Kupferteile: Werkstoffgüten, Biegeverhalten und Oberflächen
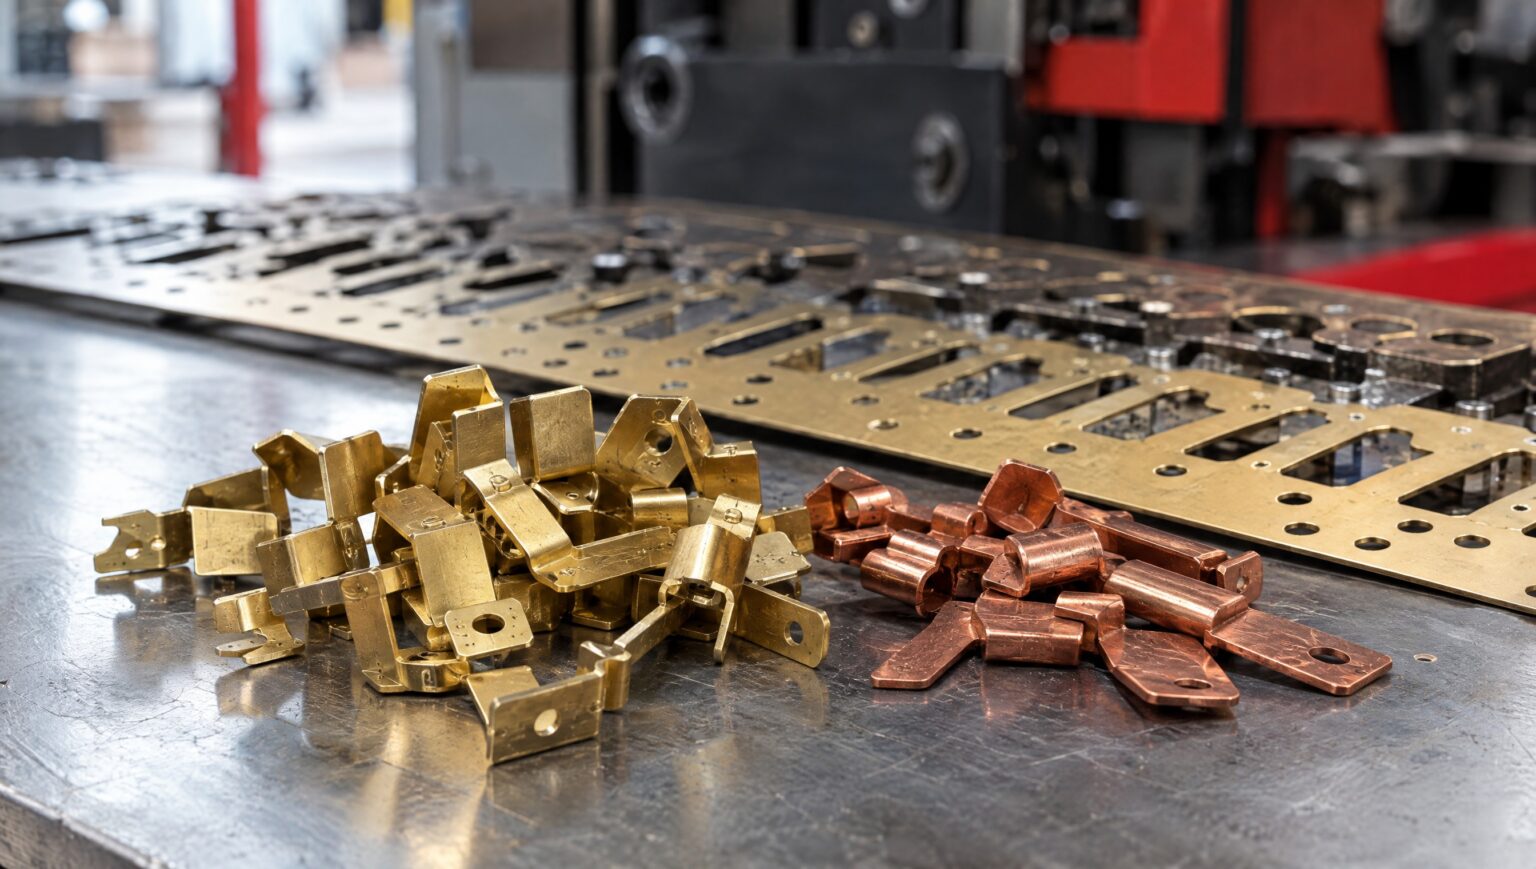
Messing Stanzteile und Teile aus Kupfer stecken überall dort, wo Strom fließen, Wärme abgeführt oder eine Oberfläche optisch hochwertig wirken soll: in Klemmen, Steckkontakten, Stromschienen, Abschirmblechen und Beschlägen. Beide Werkstoffe lassen sich sehr gut kalt umformen, allerdings nur dann, wenn Güte, Festigkeitszustand und Werkzeug zusammenpassen. In diesem Beitrag erfahren Sie, welche Messing- und Kupfergüten sich zum Stanzen und Biegen eignen, wo die typischen Stolpersteine liegen und worauf Sie bei Oberfläche und Anfrage achten sollten.
Warum Messing Stanzteile und Kupferteile so gefragt sind
Kupfer hat unter den technisch gebräuchlichen Metallen nach Silber die höchste elektrische und thermische Leitfähigkeit. Deshalb ist es der erste Werkstoff, wenn ein Bauteil Strom führen oder Wärme ableiten muss. Messing ist eine Legierung aus Kupfer und Zink. Es leitet deutlich schlechter als Reinkupfer, ist dafür fester, im Materialpreis meist günstiger und lässt sich gut stanzen, biegen und prägen. Beide Werkstoffe sind in normaler Atmosphäre korrosionsbeständig, laufen aber mit der Zeit an.
Bei der Fuchs Metalltechnik GmbH gehören Messing und Kupfer neben Stahl, Edelstahl, Federstahl und Aluminium fest zum Werkstoffspektrum der Stanztechnik. Verarbeitet werden Bänder von 15 bis 500 mm Breite und 0,15 bis 8,00 mm Dicke. Wie sich Messing gegenüber den anderen Metallen schlägt, zeigt unser Werkstoffvergleich für Metallstanzteile. Hier geht es um die Details, die erst bei Kupferwerkstoffen wichtig werden.
Die wichtigsten Kupfergüten für Stanzteile
Reinkupfer ist nicht gleich Reinkupfer. Die Sorten unterscheiden sich vor allem darin, wie mit dem Sauerstoff aus der Herstellung umgegangen wurde, und das hat Folgen für Leitfähigkeit, Löten und Schweißen.
- Cu-ETP (CW004A): elektrolytisch zähgepoltes Kupfer und der Standard für Stromschienen, Kontakte und Erdungsteile. Es bietet die höchste Leitfähigkeit, ist aber für Schweißen und Hartlöten unter Wasserstoff nur bedingt geeignet, weil der enthaltene Sauerstoff zur sogenannten Wasserstoffkrankheit führen kann.
- Cu-OF (CW008A): sauerstofffreies Kupfer mit ebenso hoher Leitfähigkeit. Die Wahl, wenn ein Teil nach dem Stanzen geschweißt oder hartgelötet wird.
- Cu-DHP (CW024A): mit Phosphor desoxidiert, sehr gut löt- und schweißbar, dafür mit spürbar geringerer Leitfähigkeit. Typisch für Wärmetauscher und Rohrteile, für reine Stromleiter seltener.
Bänder aus Kupfer und Kupferlegierungen sind in der EN 1652 genormt. Der Festigkeitszustand wird dort mit einem R und der Mindestzugfestigkeit in MPa angegeben, etwa R240 oder R290. Je höher die Zahl, desto fester das Band und desto weniger verträgt es enge Biegungen. Diese Angabe gehört auf jede Zeichnung, sonst bleibt offen, welches Material tatsächlich gemeint ist.
Messinggüten: Nicht jedes Messing lässt sich gut biegen
Beim Messing entscheidet der Zinkgehalt über das Umformverhalten. Bis etwa 37 Prozent Zink besteht das Gefüge aus einer einzigen Phase, dem sogenannten Alpha-Messing. Es lässt sich kalt hervorragend umformen. Steigt der Zinkanteil, kommt eine zweite, härtere Phase dazu: Das Material wird fester und lässt sich warm gut verarbeiten, verträgt aber weniger Kaltumformung.
- CuZn30 (CW505L): sehr gut kalt umformbar, auch für Tiefziehteile und anspruchsvolle Biegegeometrien.
- CuZn37 (CW508L): das klassische Messing für Stanzbiegeteile. Guter Kompromiss aus Umformbarkeit, Festigkeit und Preis.
- CuZn40 (CW509L): zweiphasig, fester, für einfache Schnittteile geeignet, bei engen Biegungen kritischer.
- CuZn39Pb3 (CW614N): bleihaltiges Automatenmessing für die Zerspanung. Für Teile mit Biegungen ungeeignet, weil es beim Umformen reißt.
Für federnde Kontakte reichen Messing und Reinkupfer oft nicht. Dann kommen andere Kupferlegierungen ins Spiel, etwa Zinnbronze CuSn6 (CW452K) oder Neusilber CuNi18Zn20 (CW409J). Sie haben eine höhere Federwirkung, sind aber teurer und verlangen mehr Presskraft.
Biegeverhalten: Festigkeitszustand, Walzrichtung und Rückfederung
Ob eine Biegung gelingt, hängt bei Kupferwerkstoffen von drei Größen ab. Die erste ist der Festigkeitszustand: Weiches Band erlaubt sehr enge Radien, bietet aber wenig Festigkeit im fertigen Teil. Hartes Band federt gut, braucht aber größere Biegeradien. Richtwerte für den kleinsten Biegeradius je Zustand stehen in den Datenblättern der Bandhersteller und sind der Ausgangspunkt jeder Auslegung.
Die zweite Größe ist die Walzrichtung. Eine Biegekante quer zur Walzrichtung ist unkritischer als eine parallel dazu, wo an der Außenseite eher Risse entstehen. Deshalb legt die Konstruktion das Teil im Streifenbild so, dass die heiklen Biegungen möglichst quer zur Walzrichtung liegen.
Die dritte ist die Rückfederung. Je fester das Band, desto stärker federt es nach dem Biegen zurück. Im Folgeverbundwerkzeug wird das durch Überbiegen oder Nachprägen ausgeglichen. Wie viel genau, zeigt sich erst am realen Werkstoff. Im Werkzeugbau der Fuchs Metalltechnik GmbH werden Werkzeuge deshalb abgestimmt, bevor die Serie anläuft.
Ein Punkt, der bei Messing gern übersehen wird: Stark kaltverformte Messingteile mit hohen Eigenspannungen können in ammoniakhaltiger Umgebung Spannungsrisse bekommen. Wo solche Bedingungen möglich sind, hilft ein Entspannungsglühen nach dem Umformen. Wärmebehandeln gehört bei Fuchs zu den Vergütungsschritten, die ergänzend zum Stanzen angeboten werden.
Schneiden und Prägen: Grat, Schneidspalt und Werkzeug
Kupfer ist sehr zäh. Beim Schneiden fließt der Werkstoff stärker als Stahl, bevor er abreißt, und bildet dadurch leichter einen Grat. Der Schneidspalt muss deshalb auf Werkstoff und Banddicke abgestimmt sein, und die Schneidkanten brauchen regelmäßige Pflege. Messing schneidet sauberer als Reinkupfer, weil es härter und spröder ist.
Eine zweite Eigenheit ist das Anhaften: Weiches Kupfer neigt dazu, an Stempeln und Matrizen kleben zu bleiben. Passende Schmierung und glatte Werkzeugoberflächen halten das in Grenzen. Auf der Zeichnung sollte stehen, auf welcher Seite ein Grat zulässig ist, besonders bei Kontaktteilen, wo ein Grat später einen Stecker beschädigen kann.
Beim Prägen spielt Messing seine Stärken aus. Beschriftungen, Sicken und Versteifungen lassen sich direkt im Werkzeug einbringen, ohne zusätzlichen Arbeitsgang. Für saubere Kanten nach dem Stanzen bietet sich Gleitschleifen an, das bei Fuchs ebenfalls zum Leistungsumfang gehört.
Oberflächen für Messing- und Kupferteile
Kupfer und Messing reagieren mit Luftsauerstoff und Feuchtigkeit und laufen dabei dunkel an. Für viele Anwendungen ist das rein optisch, bei Kontaktflächen erhöht es aber den Übergangswiderstand. Welche Oberfläche sinnvoll ist, hängt deshalb vom Einsatz ab.
- Blank: ausreichend, wenn das Teil verbaut wird und optisch keine Rolle spielt. Entscheidend sind dann saubere Verpackung und trockene Lagerung.
- Verzinnt, vernickelt oder versilbert: in der Elektrotechnik verbreitet, weil die Schicht den Kontaktwiderstand stabil hält und das Löten erleichtert. Welche Schicht für Ihr Teil passt und wie sie umgesetzt wird, klären wir im Projekt.
- Verchromt: für sichtbare Teile mit hohem optischem Anspruch. Verchromen ist eine der Vergütungen, die Fuchs anbietet.
- Vorbeschichtetes Band: Wird bereits verzinntes Band gestanzt, bleiben die Schnittkanten blank. Für viele Kontakte reicht das, für Teile in feuchter Umgebung nicht immer.
Werden hohe Anforderungen an die Sauberkeit gestellt, etwa wegen Ölresten vor dem Beschichten oder Löten, werden Stanzteile bei Fuchs im Haus gewaschen.
Einsatz in der Elektrotechnik: Kontakte, Klemmen und Schienen
In der Elektrotechnik ist die Werkstoffwahl meist eine Abwägung zwischen Leitfähigkeit, Festigkeit und Preis. Reinkupfer leitet am besten und ist bei Stromschienen und Erdungsteilen gesetzt. Messing erreicht nur rund ein Viertel der Leitfähigkeit von Reinkupfer, ist dafür fester und günstiger. Bei Klemmen, Anschlussteilen und Gehäuseteilen, die wenig Strom führen, ist es deshalb oft die wirtschaftlichere Wahl.
Abschirmbleche und Abdeckungen aus Kupferwerkstoffen entstehen ebenso im Folgeverbundwerkzeug wie klassische Kontakte. Mehr dazu lesen Sie im Beitrag über Gehäuse in Stanzbiegetechnik. Wird statt Blech ein Draht gebraucht, etwa für Federklemmen oder Bügel, biegt die Drahtbiegetechnik der Fuchs Metalltechnik GmbH auch Messing und Kupfer.
Was Sie bei der Anfrage angeben sollten
Je vollständiger die Angaben, desto schneller steht ein belastbares Angebot. Für Messing- und Kupferteile sind diese Punkte besonders wichtig:
- Werkstoff mit Werkstoffnummer und Festigkeitszustand, oder die Anforderung dahinter (Leitfähigkeit, Federwirkung, Lötbarkeit)
- Banddicke und Zeichnung mit Toleranzen, Biegeradien und zulässiger Gratlage
- Gewünschte Oberfläche und Anforderungen an die Sauberkeit
- Stückzahl je Abruf und voraussichtliche Jahresmenge
- Prüf- und Dokumentationsanforderungen, etwa Werkszeugnisse
Mit Exzenterpressen von 40 bis 400 Tonnen Presskraft und bis zu 400 Hüben pro Minute fertigt Fuchs vorrangig vom Coil im Folgeverbundwerkzeug. Damit sind Kupfer- und Messingteile in mittleren und großen Serien wirtschaftlich herstellbar.
Häufige Fragen zu Messing Stanzteilen
Welches Messing eignet sich am besten zum Stanzen und Biegen?
Für Teile mit Biegungen ist CuZn37 (CW508L) der Standard, bei sehr anspruchsvollen Umformungen CuZn30 (CW505L). Bleihaltiges Automatenmessing wie CuZn39Pb3 ist für die Zerspanung gedacht und reißt beim Biegen.
Lässt sich Kupfer genauso stanzen wie Stahl?
Grundsätzlich ja, aber Kupfer ist zäher und weicher. Es bildet leichter Grat und neigt zum Anhaften am Werkzeug. Schneidspalt, Schmierung und Werkzeugpflege müssen darauf abgestimmt sein.
Warum laufen Messingteile an und was hilft dagegen?
Kupfer und Messing reagieren mit Sauerstoff und Feuchtigkeit. Trockene Lagerung verzögert das, dauerhaft verhindern lässt es sich nur mit einer Beschichtung wie Verzinnen, Vernickeln oder Verchromen.
Ist Messing für Stromschienen geeignet?
Nur bedingt. Messing erreicht rund ein Viertel der Leitfähigkeit von Reinkupfer. Für Stromschienen mit hohen Strömen ist Cu-ETP die übliche Wahl, Messing eher für Klemmen und Anschlussteile mit geringerer Strombelastung.
Fazit: Die richtige Güte entscheidet über das Teil
Messing Stanzteile und Kupferteile sind keine Sonderfälle, verlangen aber Sorgfalt bei Werkstoffwahl und Werkzeug. Wer Güte, Festigkeitszustand und Walzrichtung früh festlegt, vermeidet Risse, Nacharbeit und Überraschungen bei der Bemusterung. Die Fuchs Metalltechnik GmbH verarbeitet Messing und Kupfer in Stanztechnik und Drahtbiegetechnik, entwickelt die passenden Werkzeuge im eigenen Werkzeugbau und ergänzt die Fertigung um Wärmebehandlung, Gleitschleifen, Verchromen und Waschen. Schicken Sie uns Ihre Zeichnung, und wir prüfen gemeinsam, welche Güte für Ihr Teil am besten passt.


