

Befestigungstechnik für den Fensterbau fertigen lassen: Stanz- und Biegeteile für Fensterhersteller
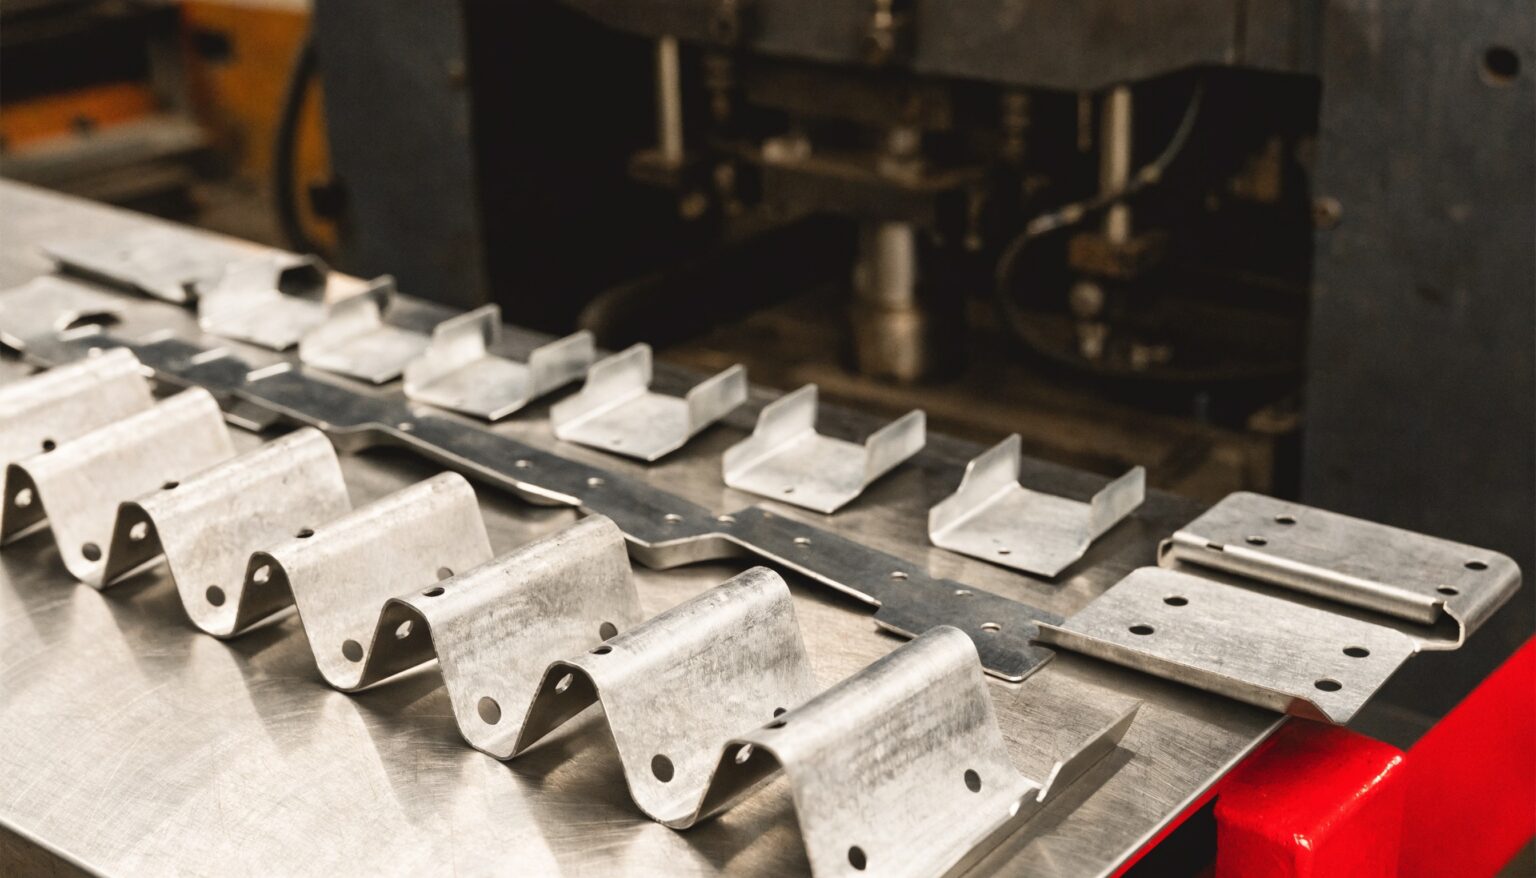
Wenn ein Fenster hält, hängt das an wenigen Zentimetern Metall. Eindrehanker, Laschen, Klammern und Bügel nehmen das Gewicht des Elements auf, leiten Windlasten weiter und geben die Kräfte an den Untergrund ab. Für Fensterhersteller, Systemgeber und Händler stellt sich deshalb früher oder später eine ganz andere Frage als die nach der richtigen Montage: Wer fertigt diese Teile eigentlich, in welcher Qualität, zu welchen Stückkosten und mit welcher Liefersicherheit? Dieser Beitrag betrachtet die Befestigungstechnik im Fensterbau aus der Sicht der Fertigung. Er beschreibt, wie aus einer Produktidee ein Serienteil wird, welche Verfahren dahinterstehen und woran Sie einen passenden Fertigungspartner erkennen.
Befestigungstechnik Fensterbau: warum die Fertigung über die Montage entscheidet
Ein Befestigungselement ist ein Serienteil. Wer Fenster in Serie herstellt, verarbeitet dieselben Anker, Laschen und Klammern tausendfach im Jahr. Eine Abweichung im Lochbild, ein Grat an der Schnittkante, eine Schwankung in der Blechdicke wirkt sich deshalb nie nur einmal aus, sondern wandert durch die gesamte Charge. Ein Montagefehler lässt sich vor Ort korrigieren, ein Fertigungsfehler kommt palettenweise zurück.
Dazu kommt der Zeitfaktor in der Werkstatt. Ein Anker, der sich nicht sauber in die Nut des Rahmenprofils schieben lässt, kostet pro Fenster vielleicht zwanzig Sekunden. Bei zehntausend Fenstern im Jahr sind das rund 55 Arbeitsstunden, die niemand eingeplant hat. Die Maßhaltigkeit eines Stanzteils ist daher keine technische Spielerei, sondern eine direkte Kostengröße.
Regelwerke wie die ÖNORM B 5320 beschreiben, wie der Anschluss von Fenstern und Türen auszuführen ist. Sie bilden den Rahmen, innerhalb dessen ein Befestigungselement funktionieren muss. Für die Fertigung ist die entscheidende Frage nicht, ob ein Teil diese Anforderung einmal erfüllt, sondern ob es sie beim hunderttausendsten Stück noch genauso erfüllt.
Welche Befestigungselemente als Stanz- und Biegeteil entstehen
Ein großer Teil dessen, was im Fensterbau verschraubt, eingeschoben und eingeklipst wird, ist ein Stanz- oder Biegeteil. Typisch sind:
- Eindrehanker, Maueranker und Laschen aus Bandstahl, gestanzt, gelocht und abgekantet
- Winkel und Konsolen für die Vorwandmontage und für Anschlüsse an Metallkonstruktionen
- Klammern, Federklemmen und Bügel aus Federstahl- oder Edelstahldraht
- Distanzstücke, Ausgleichsplättchen und Unterlagen in gestaffelten Stärken
- Halter, Schienen und Führungsteile für Rollläden, Raffstoren und Insektenschutz
- Abdeckungen und Blenden, die das Befestigungsmittel später verdecken
Manche dieser Teile entstehen vollständig im Stanzwerkzeug, andere auf dem Drahtbiegeautomaten, viele in Kombination beider Verfahren. Genau diese Verbindung ist die Stärke der Stanztechnik und der Drahtbiegetechnik unter einem Dach: Ein Bügel aus Draht mit angeschweißter Stanzlasche muss nicht über zwei Zulieferer und eine dritte Firma für das Fügen laufen, sondern entsteht in einer Prozesskette.
Vom Muster zum Serienteil: der Weg durch die Fertigung
Der Weg zu einem eigenen Befestigungselement beginnt selten mit einer fertigen Zeichnung. Häufiger liegt ein Muster auf dem Tisch, ein Konkurrenzprodukt, eine Skizze oder ein 3D-Modell aus der Konstruktion. Daraus wird in mehreren Schritten ein Serienteil:
- Anforderung klären: Welche Last wirkt, in welcher Richtung, in welchem Untergrund, an welchem Rahmenprofil? Wie viele Stück werden pro Jahr benötigt?
- Machbarkeit prüfen: Lässt sich die Geometrie im Stanz- oder Biegeverfahren wirtschaftlich darstellen? Oft genügt eine Änderung von wenigen Zehntelmillimetern an einem Radius, um ein Teil deutlich günstiger zu machen.
- Werkzeugkonzept festlegen: Einzelstufen, Folgeverbundwerkzeug oder Biegeautomat mit nachgelagerten Einheiten.
- Muster fertigen und prüfen: Erstmuster gehen zurück an den Kunden und werden im tatsächlichen Einbaufall erprobt.
- Nullserie und Serienanlauf: Prozessparameter werden festgeschrieben, die Prüfmerkmale definiert.
Dieser Ablauf klingt aufwendig, spart aber genau dort Geld, wo es sonst dauerhaft verloren geht. Eine Geometrieänderung in der Konstruktionsphase kostet eine Besprechung. Dieselbe Änderung nach dem Werkzeugbau kostet ein Werkzeug.
Der Werkzeugbau entscheidet über Stückkosten und Wiederholgenauigkeit
Bei Serienteilen liegt der größte Hebel nicht in der Presse, sondern im Werkzeug. Ein Folgeverbundwerkzeug führt das Bandmaterial durch mehrere Stationen: lochen, ausschneiden, prägen, biegen, abtrennen. Je mehr Arbeitsschritte in einem Werkzeug zusammengefasst sind, desto weniger Handling entsteht und desto stabiler bleibt die Lage des Teils über die gesamte Serie.
Entscheidend ist außerdem die Standzeit. Schnittkanten stumpfen ab, und mit ihnen wächst der Grat. Ein Werkzeug, das sich planmäßig nachschärfen und in Baugruppen tauschen lässt, hält den Grat über Jahre klein. Ein Werkzeug, das dafür nicht vorgesehen ist, liefert zu Beginn gute und später schlechte Teile. Deshalb gehört der Werkzeugbau für uns in dasselbe Haus wie die Fertigung: Wer das Werkzeug selbst erstellt hat, weiß, wo es nachzuarbeiten ist, und kann es kurzfristig instand setzen, statt auf einen externen Termin zu warten.
Im Maschinenpark stehen dafür unter anderem Exzenterpressen mit bis zu 400 Tonnen Presskraft, Drahtbiegeautomaten, Handlingroboter, Gewindeformer, Quetsch- und Faseinheiten sowie Schweißanlagen. Diese Breite ist der Grund, warum ein Befestigungselement mit mehreren Funktionen nicht in Einzelteile zerlegt werden muss.
Werkstoffe und Oberflächen für Befestigungselemente
Die Werkstoffwahl richtet sich nach der Einbausituation, nicht nach Gewohnheit. Verzinkter Bandstahl ist für Teile üblich, die nach dem Einbau vollständig in der Anschlussfuge liegen und trocken bleiben. Edelstahl kommt dort zum Einsatz, wo dauerhaft Feuchtigkeit oder Spritzwasser zu erwarten ist, etwa bei außenliegenden Konsolen der Vorwandmontage. Federstahldraht trägt Klammern und Klemmen, die ihre Vorspannung über Jahre halten müssen.
Ein Punkt, der in der Praxis oft unterschätzt wird, ist die Materialpaarung. Trifft ein unpassend beschichtetes Stahlteil direkt auf einen Aluminiumrahmen, kann in feuchter Umgebung Kontaktkorrosion entstehen. Die Antwort darauf ist kein besseres Dichtband, sondern die richtige Kombination aus Werkstoff und Oberfläche: galvanische Verzinkung mit Passivierung, Zink-Nickel bei höherer Beanspruchung, Pulverbeschichtung dort, wo das Teil sichtbar bleibt, oder gleich Edelstahl.
Weil die Oberfläche fast immer mitbestellt wird, gehört sie in die Kalkulation des Serienteils und nicht in eine getrennte Abwicklung. Das verkürzt die Durchlaufzeit und hält die Verantwortung für das fertige Teil an einer Stelle.
Stückzahlen, Abrufe und Liefersicherheit
Fensterhersteller planen in Saisonen. Der Bedarf an Befestigungselementen folgt der Auftragslage und nicht einem gleichmäßigen Monatsraster. Für die Fertigung heißt das: Ein Rahmenauftrag über die Jahresmenge mit Abrufen nach Bedarf ist in der Regel die wirtschaftlichere Lösung als viele Einzelbestellungen. Das Werkzeug wird seltener eingerichtet, die Losgrößen bleiben sinnvoll, und die Teile stehen bereit, wenn die Auftragsspitze kommt.
Von der Kleinserie bis zur Großserie gilt derselbe Grundsatz: Je früher die Jahresmenge bekannt ist, desto genauer lässt sich das Werkzeugkonzept darauf auslegen. Ein Teil, das in 5.000 Stück pro Jahr läuft, braucht ein anderes Werkzeug als dasselbe Teil in 500.000 Stück. Beides ist machbar, aber die Entscheidung fällt am Anfang und nicht im laufenden Betrieb.
Eigenmarke oder Auftragsfertigung: zwei Wege zum eigenen Programm
Für Hersteller und Großhändler gibt es zwei übliche Wege. Der erste ist die Auftragsfertigung: Sie geben das Teil vor, es entsteht ausschließlich für Sie und trägt Ihre Artikelnummer. Der zweite Weg führt über ein bestehendes Befestigungsprogramm, das auf Ihre Anforderungen angepasst wird. Namhafte Hersteller und Großhändler aus der Befestigungstechnik arbeiten seit Jahren auf beiden Wegen mit Fuchs Metalltechnik GmbH zusammen.
Woran Sie einen passenden Fertigungspartner erkennen, lässt sich auf wenige Fragen verdichten. Kommt Stanzen, Biegen, Fügen und Werkzeugbau aus einem Haus oder aus vier Verträgen? Gibt es Anwenderwissen aus der Befestigungstechnik selbst, oder wird nur nach Zeichnung gefertigt? Wird Ihnen bei der Machbarkeit widersprochen, wenn eine Geometrie teuer ist? Und wie klar ist geregelt, wem das Werkzeug gehört, wo es gelagert wird und wer es instand hält? Diese vier Punkte entscheiden erfahrungsgemäß mehr über die Zusammenarbeit als der Stückpreis im ersten Angebot.
Häufige Fragen zur Fertigung von Befestigungselementen
Ab welcher Stückzahl lohnt sich ein eigenes Werkzeug?
Eine allgemeingültige Grenze gibt es nicht, weil die Werkzeugkosten stark von der Geometrie abhängen. Die Rechnung ist aber immer dieselbe: Werkzeugkosten geteilt durch die erwartete Gesamtmenge über die Laufzeit des Produkts, zuzüglich Stückkosten. Bei einem Teil, das zehn Jahre lang läuft, rechnet sich ein Werkzeug oft schon bei mittleren fünfstelligen Jahresmengen. Bei einer einmaligen Kleinserie ist ein Werkzeug meist die falsche Antwort.
Können Sie nach Muster fertigen, wenn keine Zeichnung vorliegt?
Ja. Ein vorhandenes Teil, ein Funktionsmuster oder eine Skizze reichen als Ausgangspunkt. Daraus entsteht die Fertigungsunterlage. Wichtig ist nur, dass Sie die funktionalen Anforderungen benennen können: Welche Maße sind kritisch, welche dürfen sich ändern, welche Last muss das Teil aufnehmen?
Welche Oberfläche ist für außen liegende Teile richtig?
Das hängt davon ab, ob das Teil dauerhaft bewittert wird, ob es Spritzwasser ausgesetzt ist und mit welchem Werkstoff es in Kontakt steht. Bei direktem Kontakt zu Aluminium und gleichzeitiger Feuchtebelastung ist Edelstahl oder eine Zink-Nickel-Beschichtung die sichere Wahl. Bei Teilen, die vollständig in der trockenen Anschlussfuge liegen, genügt in der Regel verzinkter Bandstahl.
Wie lange dauert es vom Erstkontakt bis zum Serienteil?
Das lässt sich pauschal nicht beantworten, weil Werkzeugkomplexität und Abstimmungsaufwand den Takt vorgeben. Verkürzen lässt sich der Weg vor allem dadurch, dass Anforderungen, Jahresmenge und kritische Maße gleich beim ersten Gespräch auf dem Tisch liegen. Wir nennen Ihnen den realistischen Ablauf für Ihr Teil, sobald wir die Geometrie gesehen haben.
Werden auch Baugruppen aus mehreren Teilen geliefert?
Ja. Stanzteil und Drahtbiegeteil lassen sich im Haus fügen, etwa durch Schweißen oder Quetschen, und auch Gewinde werden eingebracht. Sie erhalten dann eine fertige Baugruppe statt mehrerer Einzelpositionen, die Sie selbst zusammenführen müssten.
Fazit
Befestigungstechnik im Fensterbau wird meist aus der Montageperspektive diskutiert. Für Fensterhersteller und Händler liegt der größere Hebel jedoch eine Stufe davor: beim Teil selbst. Maßhaltigkeit über die ganze Charge, ein Werkzeugkonzept, das zur Jahresmenge passt, die richtige Kombination aus Werkstoff und Oberfläche und eine Fertigung, die Stanzen, Biegen, Fügen und Werkzeugbau unter einem Dach vereint, entscheiden darüber, wie ruhig die Serie läuft und was das Teil über seine Laufzeit wirklich kostet.
Wenn Sie ein Befestigungselement für den Fensterbau entwickeln oder einen bestehenden Artikel wirtschaftlicher fertigen lassen möchten, sehen wir uns Ihre Geometrie an und sagen Ihnen offen, wo Spielraum liegt. Senden Sie uns Ihre Zeichnung oder Ihr Muster – Fuchs Metalltechnik GmbH begleitet Sie von der Machbarkeit über den Werkzeugbau bis zur Serie.