

Drahtbiegeteile vom Hersteller mit Zusatzbearbeitung: Anschweißen, Gewindeformen, Quetschen und Anfasen aus einer Hand
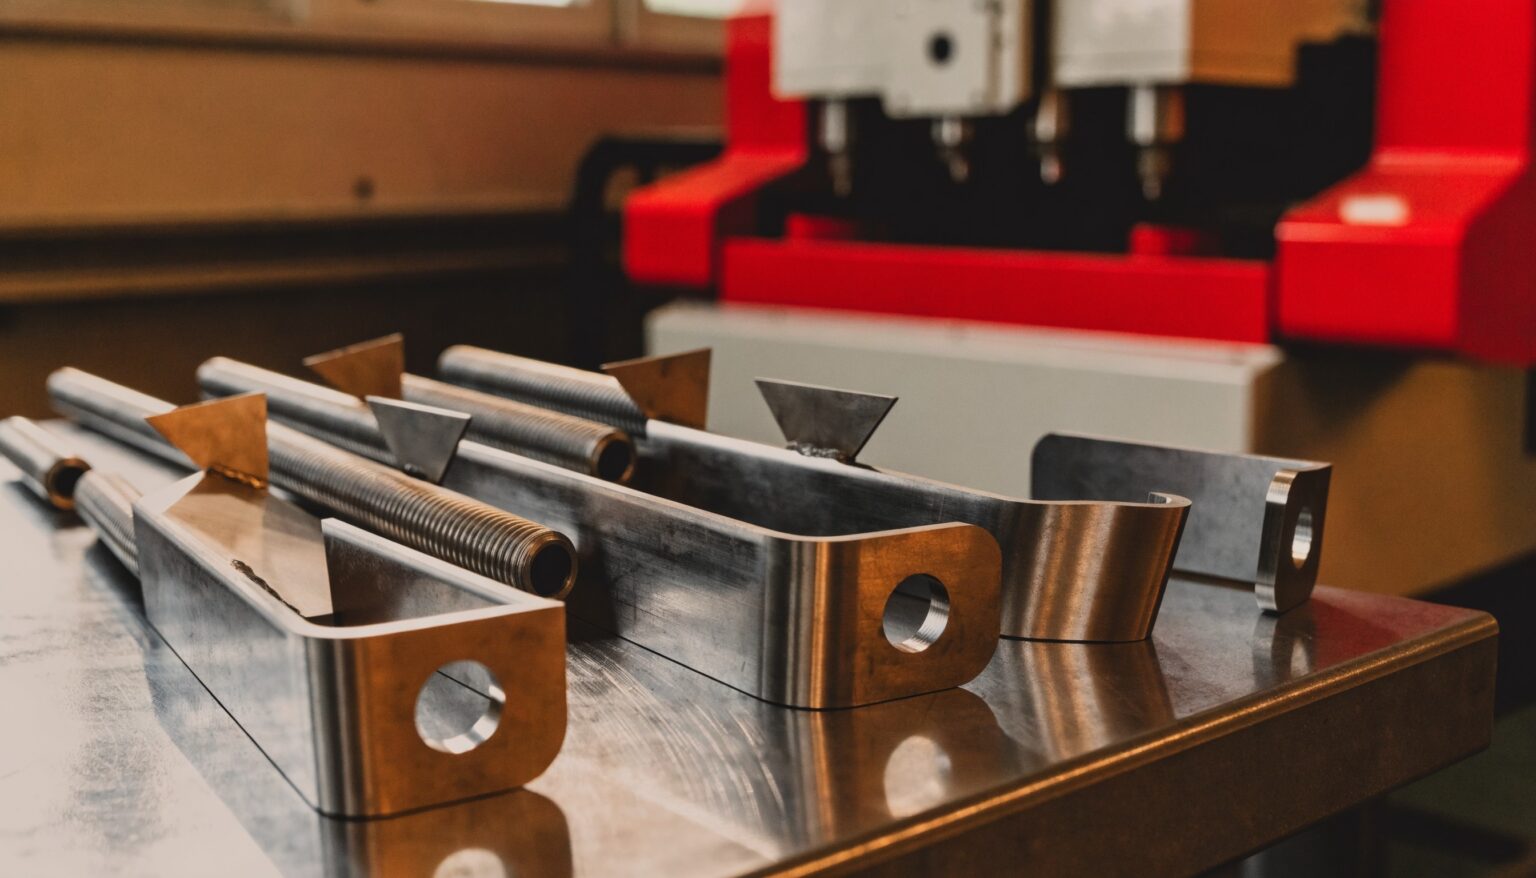
Wer Drahtbiegeteile einkauft, bekommt selten nur einen gebogenen Draht. Meist braucht das Teil noch ein flach gequetschtes Ende, eine Fase, ein Gewinde oder ein angeschweißtes Blech, bevor es in Ihrer Montage eingesetzt werden kann. Genau hier unterscheidet sich ein Hersteller, der Drahtbiegeteile mit eigener Zusatzbearbeitung liefert, von einem reinen Biegebetrieb: Jeder Arbeitsschritt, der im selben Haus passiert, erspart Ihnen einen Transport, eine Schnittstelle und eine mögliche Fehlerquelle. In diesem Beitrag erfahren Sie, welche Folgeoperationen am Drahtbiegeteil üblich sind, wofür sie gebraucht werden und worauf Sie bei der Wahl des Herstellers achten sollten.
Warum Drahtbiegeteile selten „nur gebogen“ sind
Ein Drahtbiegeteil erfüllt fast immer eine Funktion im Zusammenspiel mit anderen Teilen. Ein Haken muss sich einhängen lassen, eine Halterung muss verschraubt werden, ein Bügel muss an einem Blech sitzen, und ein Drahtende darf beim Einbau weder Hände noch Oberflächen verletzen. Das Biegen selbst gibt dem Draht seine Form. Die Funktion entsteht oft erst durch die Bearbeitung danach.
In der Praxis heißt das: Zwischen dem gebogenen Rohteil und dem montagefertigen Teil liegen häufig zwei, drei oder mehr Arbeitsgänge. Werden diese auf mehrere Betriebe verteilt, wandert das Teil in Gitterboxen von Lieferant zu Lieferant. Jede Station bringt eigene Lieferzeiten, eigene Prüfungen und eigene Rechnungen. Wie das Biegen selbst funktioniert und welche Toleranzen realistisch sind, lesen Sie in unserem Beitrag über Drahtbiegen, Biegeradien und Toleranzen. Hier geht es um alles, was danach kommt.
Drahtbiegeteile vom Hersteller mit Zusatzbearbeitung: die Folgeoperationen im Überblick
Bei der Fuchs Metalltechnik GmbH in Ybbsitz stehen neben den Drahtbiegeautomaten eigene Einrichtungen für die Weiterverarbeitung. Auf unserer Seite zur Drahtbiegetechnik finden Sie die Übersicht. Zu den gängigen Folgeoperationen zählen:
- Quetschen und Prägen – Drahtenden flach formen, Anschläge oder Sicken einbringen
- Fasen und Kuppen – Drahtenden brechen oder abrunden
- Schweißen – Draht mit Draht oder mit Blechteilen verbinden
- Bohren – Durchgänge in gequetschten Bereichen herstellen
- Gewindeformen – Gewinde direkt am Drahtende formen
- Stanzen – gequetschte Bereiche lochen oder beschneiden, Stanzteile ergänzen
Im Maschinenpark kommen dafür unter anderem Handlingroboter, modulare Quetscheinheiten, Faseinheiten, Gewindeformer, Schweißanlagen und Exzenterpressen mit bis zu 400 Tonnen Presskraft zum Einsatz. Gebogen werden Drähte von 2 bis 10 mm Durchmesser aus Stahl, Edelstahl und Federstahl sowie Aluminium, Messing und Kupfer. Welcher Werkstoff für Ihr Teil passt, beschreibt unser Beitrag zu den Werkstoffen für Drahtbiegeteile.
Der Vorteil liegt nicht nur in der einzelnen Maschine, sondern in der Verkettung. Handlingroboter können Teile zwischen Biegen, Quetschen, Fasen oder Gewindeformen weitergeben, ohne dass sie zwischengelagert und neu sortiert werden müssen. Das verkürzt die Durchlaufzeit, hält die Lage der Teile zueinander definiert und reduziert das Risiko von Beschädigungen durch zusätzliches Umpacken. Für Sie zeigt sich das in planbaren Lieferterminen und gleichbleibender Qualität über die gesamte Serie.
Quetschen und Prägen: Enden formen, Funktion schaffen
Beim Quetschen wird der Draht an einer definierten Stelle zwischen zwei Werkzeughälften flach gedrückt. So entsteht aus dem runden Querschnitt eine Lasche, die sich lochen, verschrauben, vernieten oder anschweißen lässt. Typische Beispiele sind Befestigungslaschen an Halterungen, Anschlagflächen oder Verbreiterungen, die ein Herausrutschen aus einer Bohrung verhindern.
Beim Prägen werden gezielt Formen in den Draht eingebracht, etwa eine Sicke als Anschlag, eine Kerbe als Rastpunkt oder eine Kennzeichnung. Für die Konstruktion wichtig: Je stärker der Draht gequetscht wird, desto mehr fließt das Material seitlich aus. Die Breite der Lasche ergibt sich also aus Drahtdurchmesser und Quetschmaß. Soll in die Lasche noch ein Loch, muss genug Material rund um die Bohrung stehen bleiben. Diese Zusammenhänge klären wir am besten gemeinsam anhand Ihrer Zeichnung.
Anfasen und Kuppen: saubere Enden für Montage und Sicherheit
Nach dem Abscheren hat ein Drahtende eine scharfe Kante und oft einen kleinen Grat. Für viele Anwendungen ist das nicht akzeptabel: Das Teil soll sich leicht in eine Bohrung einführen lassen, darf Dichtungen oder Kunststoffteile nicht beschädigen und soll bei der Handhabung niemanden verletzen. Hier kommen Anfasen und Kuppen ins Spiel.
Beim Anfasen wird die Kante des Drahtendes schräg gebrochen. Beim Kuppen wird das Ende abgerundet. Beides erleichtert das Einführen in Bohrungen und Hülsen und verbessert das Handling in der Montage. Gerade bei Teilen, die später von Hand gesteckt werden, etwa in der Möbel- oder Sportartikelfertigung, macht eine saubere Endbearbeitung einen spürbaren Unterschied. Faseinheiten direkt an der Linie sorgen dafür, dass dieser Schritt ohne Umlagern erfolgt.
Gewindeformen und Bohren: Verbindungen direkt am Draht
Soll ein Drahtbiegeteil verschraubt werden, gibt es zwei Wege: ein Gewinde direkt am Drahtende oder eine Bohrung in einem gequetschten Bereich. Beim Gewindeformen wird das Gewinde nicht geschnitten, sondern spanlos in den Werkstoff gedrückt. Der Faserverlauf im Material bleibt dabei erhalten, und es entstehen keine Späne, die später in der Montage stören könnten.
Welche Gewindegröße am Drahtende möglich ist, hängt vom Drahtdurchmesser und vom Werkstoff ab. Bohrungen in gequetschten Laschen sind dann sinnvoll, wenn das Teil mit einer Schraube, einem Niet oder einem Bolzen an einem anderen Bauteil befestigt wird. In beiden Fällen gilt: Wird der Schritt beim selben Hersteller durchgeführt, bleibt die Lage des Gewindes oder der Bohrung eng an die Biegegeometrie gekoppelt – ohne neue Aufspannung in einem fremden Betrieb.
Anschweißen: Draht mit Draht oder Blech zur Baugruppe fügen
Viele Drahtbiegeteile bestehen am Ende aus mehreren Einzelteilen: zwei Bügel, die sich kreuzen, ein Draht mit einer angeschweißten Mutter oder ein Rahmen aus Draht mit einem Blech als Auflage. Mit eigenen Schweißanlagen lassen sich solche Verbindungen direkt im Anschluss an das Biegen herstellen. Welches Schweißverfahren im Einzelfall eingesetzt wird, hängt von Werkstoff, Drahtdurchmesser und Belastung ab und wird bei der Anfrage festgelegt.
Für die Qualität der Schweißverbindung ist die Genauigkeit der Einzelteile entscheidend. Liegen die gebogenen Teile maßlich sauber, lassen sie sich in einer Vorrichtung reproduzierbar positionieren. Kommen die Einzelteile dagegen von verschiedenen Lieferanten, summieren sich deren Toleranzen – und die Abstimmung, wer für eine Abweichung verantwortlich ist, kostet Zeit.
Draht und Stanzteil kombinieren: Baugruppe aus einer Hand
Ein besonderes Merkmal der Fuchs Metalltechnik GmbH ist die Verbindung von Drahtbiegetechnik und Stanztechnik unter einem Dach. Damit lassen sich Baugruppen fertigen, bei denen ein Drahtbiegeteil und ein Stanzteil zusammenwirken, etwa eine Drahthalterung mit gestanzter Befestigungsplatte oder ein Bügel mit Blechlasche. Die Werkzeuge für beide Teile entstehen im eigenen Werkzeugbau, was Änderungen und Anpassungen verkürzt.
Für Sie als Einkäufer bedeutet das weniger Schnittstellen in der Lieferkette: ein Ansprechpartner, eine Bestellung, eine Lieferung, eine Wareneingangsprüfung. Zwischentransporte zu Schweiß-, Dreh- oder Stanzbetrieben entfallen, ebenso das Zwischenlager für halbfertige Teile. Auch die Oberfläche lässt sich am Ende gesammelt festlegen, vom Feuerverzinken über Pulverbeschichten, Eloxieren und Galvanisieren bis zur Gummibeschichtung. Weil die Oberfläche erst nach dem Schweißen aufgebracht wird, sind auch die Schweißstellen geschützt.
Worauf Sie bei der Wahl des Herstellers achten sollten
Nicht jeder Betrieb, der Draht biegt, kann auch die Folgeoperationen abdecken. Bei der Auswahl eines Herstellers für Drahtbiegeteile mit Zusatzbearbeitung lohnt es sich, folgende Punkte zu klären:
- Welche Arbeitsgänge sind im Haus? Quetschen, Fasen, Gewindeformen, Schweißen und Stanzen am selben Standort sparen Transporte.
- Gibt es einen eigenen Werkzeugbau? Er entscheidet, wie schnell Quetsch-, Präge- und Stanzwerkzeuge angepasst werden können.
- Welche Stückzahlen sind wirtschaftlich? Geringe Rüstkosten machen auch Kleinserien möglich.
- Welche Werkstoffe und Durchmesser sind abgedeckt? Das bestimmt, ob Varianten beim selben Lieferanten bleiben können.
- Wie ist die Qualitätssicherung organisiert? Prüfungen über alle Arbeitsgänge hinweg sind einfacher, wenn alles an einem Ort passiert.
Wie eine Anfrage bei uns abläuft, von der Zeichnung über die Bemusterung bis zur Serie, zeigt unser Beitrag Drahtbiegeteile: von der Zeichnung zur Serie.
Häufige Fragen zu Drahtbiegeteilen mit Zusatzbearbeitung
Lohnt sich die Zusatzbearbeitung auch bei kleinen Stückzahlen?
Ja, in vielen Fällen. Durch geringe Rüstkosten lassen sich Drahtbiegeteile auch in kleineren Serien wirtschaftlich fertigen. Ob sich ein eigenes Quetsch- oder Prägewerkzeug rechnet, hängt von Stückzahl und Geometrie ab und wird im Angebot transparent dargestellt.
Kann ich ein bestehendes Teil übernehmen lassen, das bisher bei mehreren Lieferanten gefertigt wird?
Das ist möglich. Am besten schicken Sie uns Zeichnung, Muster und die bisherigen Arbeitsschritte. Wir prüfen, welche Operationen wir im Haus zusammenfassen können und wo sich die Konstruktion für eine Fertigung aus einer Hand vereinfachen lässt.
Welche Branchen setzen Drahtbiegeteile mit Folgeoperationen ein?
Die Bandbreite ist groß: Agrartechnik, Sportartikel, Fahrzeugindustrie, Baugewerbe und Schalungstechnik, Metallbau mit Zaunsystemen, Möbelhersteller und Solartechnik. Gemeinsam ist allen, dass das Teil montagefertig ankommen soll.
Wird die Oberfläche vor oder nach der Zusatzbearbeitung aufgebracht?
In der Regel danach. So bleiben Schweißstellen, Bohrungen und gequetschte Bereiche ebenfalls geschützt. Gewinde werden dabei so berücksichtigt, dass sie nach dem Beschichten noch gängig sind.
Wie früh sollte ich die Zusatzbearbeitung in der Konstruktion berücksichtigen?
So früh wie möglich. Wo eine Lasche gequetscht wird, wie lang ein Gewindeende sein muss oder wo eine Schweißstelle sitzt, beeinflusst die Biegefolge und die Werkzeuge. Wenn Sie uns schon im Entwurfsstadium einbinden, lassen sich Arbeitsgänge oft zusammenlegen und Kosten in der Serie senken.
Fazit
Ein Drahtbiegeteil ist erst dann fertig, wenn es in Ihrer Montage ohne Nacharbeit passt. Quetschen, Anfasen, Gewindeformen, Bohren, Anschweißen und die Kombination mit Stanzteilen machen aus dem gebogenen Draht ein funktionsfähiges Bauteil. Je mehr dieser Schritte beim selben Hersteller liegen, desto weniger Transporte, Toleranzketten und Abstimmungen entstehen. Die Fuchs Metalltechnik GmbH verbindet in Ybbsitz Drahtbiegeautomaten, Stanztechnik, eigenen Werkzeugbau und Pressen bis 400 Tonnen. Schicken Sie uns Ihre Zeichnung – wir prüfen, welche Arbeitsgänge wir für Sie in einem Durchgang abdecken können.