Stanzteile in Kleinserien: ab welcher Stückzahl sich Stanzen lohnt und wie die Auftragsfertigung abläuft
Wer Stanzteile in Kleinserien braucht, steht fast immer vor derselben Frage: Lohnt sich ein eigenes Stanzwerkzeug schon, oder ist bei dieser Menge ein anderes Verfahren günstiger? Die Antwort hängt weniger von einer festen Stückzahl ab als vom Bauteil selbst, vom gesamten Bedarf über die Laufzeit Ihres Produkts und davon, wie oft Sie nachbestellen. Dieser Beitrag zeigt, nach welchen Kriterien die Fuchs Metalltechnik GmbH in Ybbsitz diese Frage gemeinsam mit ihren Kunden klärt, welche Fertigungswege es bei kleinen Losgrößen gibt und wie eine Auftragsfertigung vom ersten Muster bis zum laufenden Abruf abläuft.
Was bei Stanzteilen als Kleinserie gilt
Der Begriff Kleinserie ist nicht genormt. In der Stanztechnik meint man damit meist eine Menge, bei der die einmaligen Werkzeugkosten im Stückpreis noch deutlich spürbar sind. Ob das einige hundert oder einige tausend Teile sind, hängt vom Teil ab: Ein einfacher Winkel aus dünnem Stahlblech verlangt ein ganz anderes Werkzeug als ein Halter mit Prägung, Gewinde und mehreren Biegungen.
Wichtiger als die einzelne Bestellung ist deshalb der Gesamtbedarf. Ein Beispiel: 400 Teile pro Jahr klingen nach wenig. Läuft das Produkt aber sechs Jahre, sind es 2.400 Teile, die alle mit demselben Werkzeug entstehen können. Wer nur die erste Bestellung betrachtet, unterschätzt oft, ab wann sich ein Werkzeug rechnet. Wer umgekehrt mit großen Mengen plant, die nie abgerufen werden, zahlt für ein Werkzeug, das kaum läuft. Eine realistische Einschätzung des Bedarfs ist daher der erste und wichtigste Schritt.
Stückzahl als Entscheidungsgröße: drei Fertigungswege
Für ein flaches oder gebogenes Metallteil gibt es grob drei Wege, die sich vor allem im Verhältnis von Einmalkosten zu Stückkosten unterscheiden:
- Ohne Werkzeug: Zuschnitt aus der Blechtafel, etwa per Laser, und anschließendes Abkanten. Es fallen kaum Einmalkosten an, dafür ist der Aufwand je Teil hoch. Dieser Weg eignet sich für Prototypen, Musterteile und sehr kleine, einmalige Mengen.
- Einfaches Werkzeug: Ein Schnitt- oder Biegewerkzeug für einzelne Arbeitsgänge, die nacheinander auf der Presse laufen. Die Investition ist überschaubar, jeder Arbeitsgang braucht aber einen eigenen Durchlauf.
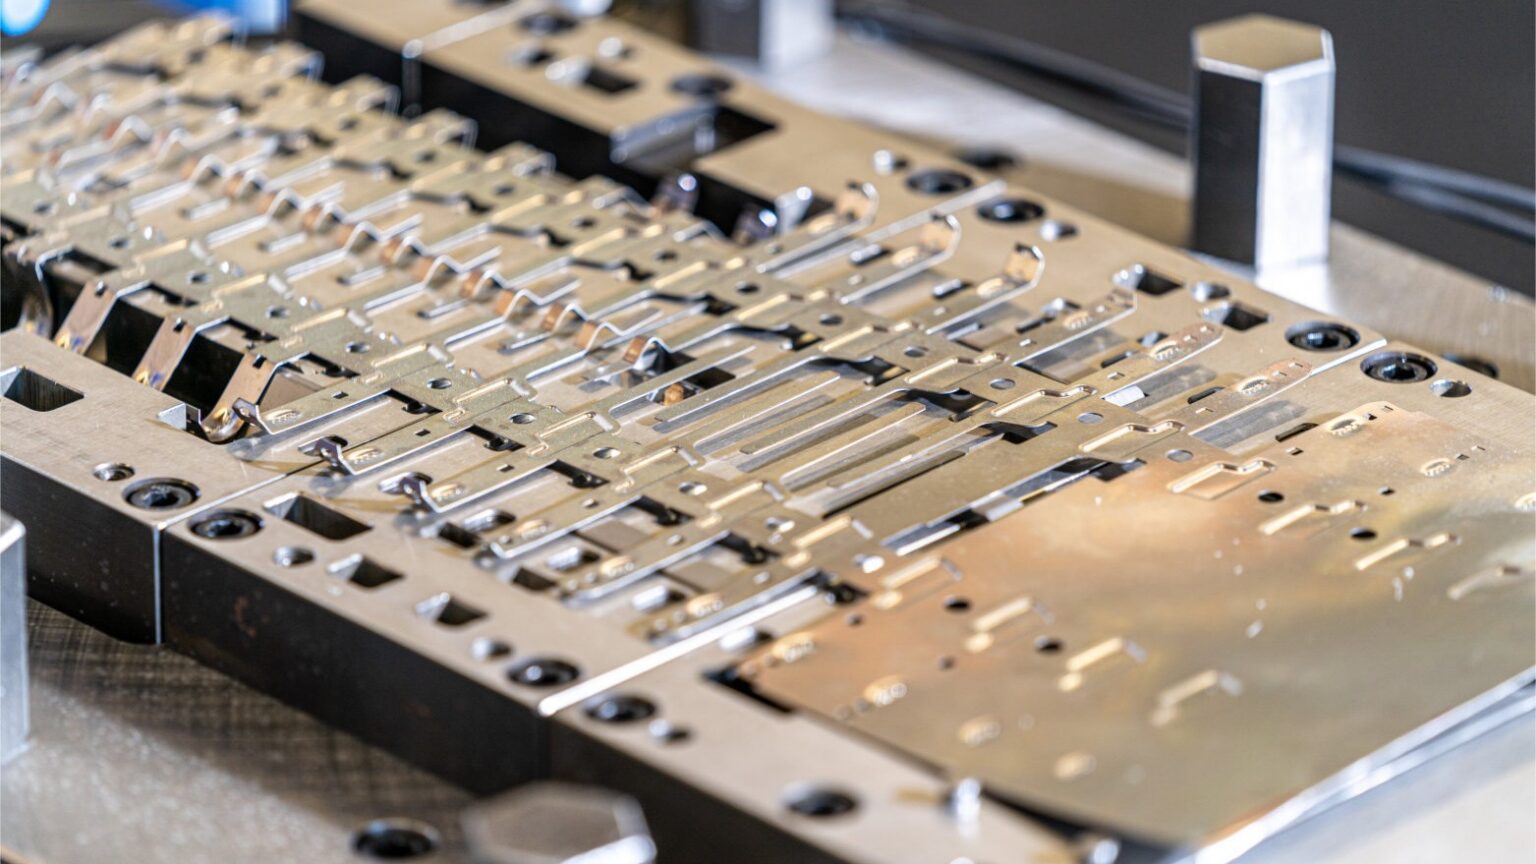
- Folgeverbundwerkzeug: Das Teil entsteht in einem einzigen Durchlauf vom Band. Schneiden, Biegen, Gewindeformen und sogar das Zuführen von Bolzen, Muttern und anderen Einpressteilen passieren Station für Station im selben Werkzeug. Die Investition ist am höchsten, der Stückpreis bei großen Mengen am niedrigsten.
Grundsätzlich gilt: Je größer der Gesamtbedarf, desto eher lohnt sich der Schritt zum aufwendigeren Werkzeug. Wo genau die Grenzen liegen, lässt sich nur am konkreten Teil rechnen. Wie sich Werkzeugkosten und Stückpreis zueinander verhalten, beschreibt der Beitrag Was kosten Stanzteile? ausführlich.
Das Werkzeug als Investition: wie sich die Kosten verteilen
Ein Stanzwerkzeug ist eine einmalige Ausgabe, die sich auf alle Teile verteilt, die damit gefertigt werden. Bei einer Kleinserie ist dieser Anteil je Teil naturgemäß höher als bei einer Großserie. Deshalb lohnt es sich, das Werkzeug genau auf den Bedarf auszulegen: so einfach wie möglich, so umfangreich wie nötig.
Bei der Fuchs Metalltechnik GmbH entstehen die Werkzeuge im eigenen Werkzeugbau am Standort, auf rund 300 Quadratmetern, mit CAM- und 3D-CAD-Werkzeugen der jüngsten Generation. Das hat für Kleinserien zwei Vorteile. Erstens fließt die Fertigungssicht von Beginn an in die Werkzeugauslegung ein, sodass das Werkzeug zur tatsächlichen Stückzahl passt und nicht überdimensioniert wird. Zweitens bleiben Instandhaltung und Reparaturen im Haus und lassen sich flexibel und kurzfristig umsetzen. Das Werkzeug steht damit auch für eine Nachbestellung nach längerer Pause wieder bereit.
Wem das Werkzeug gehört, wie es bezahlt wird und wie es zwischen zwei Abrufen aufbewahrt wird, sollte vor dem Auftrag klar vereinbart sein. Das schafft Planungssicherheit für beide Seiten.
Wann sich Stanzteile in Kleinserien rechnen
Auch bei überschaubaren Mengen kann Stanzen der wirtschaftlichere Weg sein. Typische Anzeichen dafür sind:
- Wiederkehrender Bedarf: Das Teil wird über mehrere Jahre immer wieder gebraucht, auch wenn jede einzelne Bestellung klein ist.
- Viele Arbeitsgänge je Teil: Wenn ein Teil gelocht, geprägt, mehrfach gebogen und mit einem Gewinde versehen werden muss, wird die Einzelfertigung schnell aufwendig. Im Werkzeug lassen sich diese Schritte zusammenfassen.
- Gleichbleibende Maßhaltigkeit: Bei Stanzbiegeteilen kommt es oft auf jeden Hundertstelmillimeter an. Ein Werkzeug liefert jedes Teil in derselben Geometrie, Teil für Teil und Los für Los.
- Einfache Geometrie: Je schlichter das Teil, desto günstiger das Werkzeug und desto früher rechnet es sich.
Umgekehrt spricht einiges gegen ein Serienwerkzeug, wenn das Design noch nicht feststeht, der Bedarf einmalig ist oder sich die Geometrie mit der nächsten Produktversion wieder ändert. Dann sind Muster ohne Serienwerkzeug der bessere Einstieg, und das Werkzeug folgt erst, wenn die Konstruktion stabil ist.
Muster vor der Serie: Prototypen und Erstbemusterung
Gerade bei kleinen Stückzahlen ist der Weg über Muster sinnvoll. Die Fuchs Metalltechnik GmbH begleitet Projekte von der Prototypenphase bis zur Serienreife. Mit hydraulischen Probierpressen, C-Pressen und Stanzautomaten wird ein neues Werkzeug unter realen Bedingungen abgestimmt, bevor die Serie anläuft.
Die Erstbemusterung folgt automotiven Standards. Protokolle und Muster werden gemäß VDA 1 langfristig archiviert, sodass sich jedes Teil lückenlos zurückverfolgen lässt. Für Sie heißt das: Sie geben auf Basis echter Teile frei und nicht auf Basis einer Zeichnung allein. Liegt statt einer Zeichnung nur ein altes Teil vor, ist auch das ein möglicher Ausgangspunkt. Wie das funktioniert, zeigt der Beitrag Blechteile nach Muster fertigen.
Abrufaufträge: Kleinserien über die Zeit verteilen
Eine bewährte Lösung für kleinen, aber regelmäßigen Bedarf ist der Abrufauftrag. Dabei wird eine Gesamtmenge vereinbart, die in Teillosen abgerufen wird. Für die Kalkulation zählt dann die Gesamtmenge, für Ihre Lagerhaltung die einzelne Lieferung.
Bei jedem Los fällt das Rüsten der Presse an. Deshalb lohnt es sich, Losgrößen und Lieferrhythmus vor Serienstart gemeinsam festzulegen: Zu kleine Lose treiben den Rüstanteil je Teil nach oben, zu große binden bei Ihnen Kapital und Lagerfläche. Auf Wunsch übernimmt die Fuchs Metalltechnik GmbH neben der Teilefertigung auch Beschaffung, Verpackung und Logistik. Sie haben dann einen Ansprechpartner für die gesamte Lieferkette des Teils.
Kleinserien bei Drahtbiegeteilen
Nicht jedes Teil muss aus Blech gestanzt werden. Bügel, Haken, Federn und Halterungen entstehen oft wirtschaftlicher aus Draht. In der Drahtbiegetechnik sind die Rüstkosten gering, deshalb lassen sich Drahtbiegeteile auch in kleineren Stückzahlen wirtschaftlich fertigen. Die Fuchs Metalltechnik GmbH verarbeitet Drahtdurchmesser von 2 bis 10 mm aus Stahl, Aluminium, Messing und weiteren Metallen und liefert von der Klein- bis zur Großserie.
Spannend wird es, wenn Draht und Blech zusammenkommen. Durch die Verbindung von Drahtbiegeautomaten mit Stanztechnik können Drahtteile gequetscht, geprägt, gefast, gebohrt, mit Gewinde versehen oder verschweißt werden. Mehr dazu im Beitrag Drahtbiegeteile: von der Zeichnung zur Serie.
So läuft die Auftragsfertigung ab
Ob Klein- oder Großserie, der Ablauf folgt denselben Schritten:
- Anfrage: Zeichnung oder 3D-Modell, Werkstoff, Blechdicke, wichtige Toleranzen, gewünschte Oberfläche sowie Menge je Abruf und geschätzter Jahresbedarf.
- Machbarkeit und Verfahrensvorschlag: Welcher Fertigungsweg passt zu Teil und Menge, und wo lässt sich das Teil fertigungsgerechter gestalten?
- Angebot: Werkzeugkosten und Stückpreis getrennt ausgewiesen, damit Sie die Varianten vergleichen können.
- Werkzeug und Bemusterung: Konstruktion und Fertigung im eigenen Werkzeugbau, Abstimmung auf der Probierpresse, Erstmuster zur Freigabe.
- Serie und Abrufe: Fertigung auf Exzenterpressen von 40 bis 400 Tonnen Presskraft und Lieferung nach vereinbartem Rhythmus.
Für die Stanztechnik verarbeitet die Fuchs Metalltechnik GmbH Bänder von 15 bis 500 mm Breite und 0,15 bis 8,00 mm Dicke, aus Stahl, Edelstahl, Federstahl, Aluminium, Messing und Kupfer. Weiterbearbeitungen wie Schweißen, Gleitschleifen, Wärmebehandeln, Verzinken, KTL- oder Pulverbeschichtung lassen sich mit einplanen. Den gesamten Weg von der Anfrage bis zur Serienlieferung beschreibt der Beitrag Stanzteile-Fertigung Schritt für Schritt.
Häufige Fragen zu Stanzteilen in Kleinserien
Gibt es eine Mindestbestellmenge für Stanzteile?
Eine pauschale Mindestmenge lässt sich nicht seriös nennen, weil sie vom Teil, vom Werkzeug und vom Gesamtbedarf abhängt. Schicken Sie Ihre Anfrage mit Abrufmenge und geschätztem Jahresbedarf, dann lässt sich konkret sagen, welcher Weg für Ihr Teil wirtschaftlich ist.
Kann ich mit einer kleinen Menge starten und später auf Serie umsteigen?
Ja, das ist ein häufiger Weg. Zuerst entstehen Muster oder Prototypen, mit denen Sie Passform und Funktion prüfen. Ist die Konstruktion stabil, folgt das Serienwerkzeug. So investieren Sie erst dann in ein Werkzeug, wenn das Teil wirklich feststeht.
Welche Unterlagen braucht es für ein Angebot?
Ideal sind eine Zeichnung oder ein 3D-Modell mit Werkstoff, Blechdicke und den funktionswichtigen Toleranzen, dazu die gewünschte Oberfläche, die Menge je Abruf und der erwartete Jahresbedarf. Fehlt eine Zeichnung, kann auch ein vorhandenes Musterteil die Grundlage sein.
Lohnt sich ein Folgeverbundwerkzeug auch bei Kleinserien?
Meist erst bei höheren Gesamtmengen. Bei kleinen Stückzahlen ist oft ein einfacheres Werkzeug die wirtschaftlichere Wahl. Läuft das Teil aber über viele Jahre und braucht es viele Arbeitsgänge, kann sich das Folgeverbundwerkzeug trotzdem rechnen. Die Entscheidung fällt am konkreten Teil.
Fazit: Der Gesamtbedarf entscheidet, nicht die einzelne Bestellung
Bei Stanzteilen in Kleinserien gibt es keine feste Grenze, ab der Stanzen lohnt. Entscheidend sind der Gesamtbedarf über die Laufzeit, die Zahl der Arbeitsgänge, die geforderte Maßhaltigkeit und der Abrufrhythmus. Wer diese Punkte früh klärt, findet den passenden Fertigungsweg und vermeidet ein Werkzeug, das entweder zu teuer oder zu knapp ausgelegt ist. Die Fuchs Metalltechnik GmbH rechnet die Varianten am konkreten Teil durch, mit eigenem Werkzeugbau, Bemusterung im Haus und Fertigung aus einer Hand. Senden Sie Ihre Zeichnung samt Mengenangabe, und Sie erhalten eine fundierte Einschätzung für Ihr Projekt.