

Drahtbiegeteile schweißen: Drahtbaugruppen aus Biegen und Schweißen in einem Ablauf
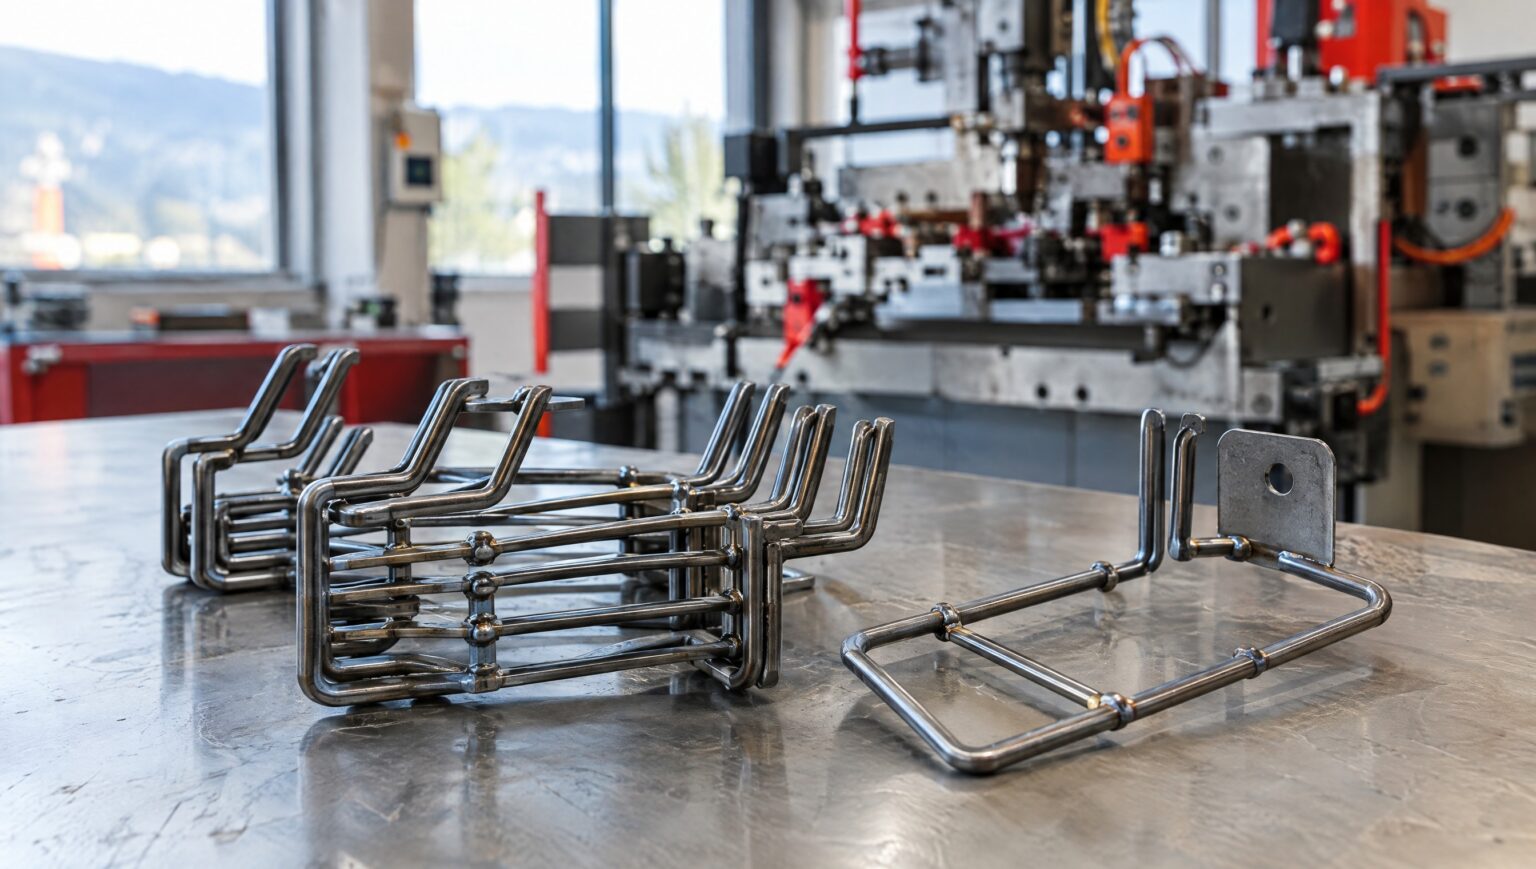
Ein gebogener Draht ist oft nur die halbe Miete. Gitter, Bügel mit Querstrebe, Rahmen oder eine Halterung mit angeschweißter Lasche entstehen erst, wenn mehrere Drahtteile – oder Draht und Blech – fest miteinander verbunden werden. Wer Drahtbiegeteile schweißen lässt, spart vor allem dann Zeit, Transportwege und Abstimmung, wenn Biegen und Schweißen in einem Ablauf beim selben Hersteller passieren. In diesem Beitrag erfahren Sie, welche Drahtbaugruppen typisch sind, welche Schweißverfahren für Draht in Frage kommen, worauf Sie bei der Konstruktion achten sollten und wie die Fuchs Metalltechnik GmbH in Ybbsitz Biegen, Schweißen und Oberfläche zu einer lieferfertigen Baugruppe zusammenführt.
Drahtbiegeteile schweißen: was eine geschweißte Drahtbaugruppe ausmacht
Eine Drahtbaugruppe besteht aus mindestens zwei Einzelteilen, von denen zumindest eines aus Draht gebogen ist. Verbunden werden die Teile durch Schweißen – Draht mit Draht, Draht mit Rohr oder Draht mit einem Stanzteil. Das Ergebnis ist ein Bauteil, das als Ganzes montiert wird und beim Kunden keine weitere Fügearbeit mehr braucht.
Der Unterschied zum einfachen Drahtbiegeteil liegt nicht nur im zusätzlichen Schweißpunkt. Er liegt in der Abstimmung: Die Biegegeometrie muss so ausgelegt sein, dass die Teile beim Schweißen sauber aufeinanderliegen, die Kontaktstellen müssen erreichbar sein, und die Toleranzen der Einzelteile addieren sich in der fertigen Baugruppe. Genau deshalb lohnt es sich, Biegen und Schweißen nicht getrennt voneinander zu betrachten, sondern als einen zusammenhängenden Fertigungsschritt.
Einen allgemeinen Überblick über Folgeoperationen am Draht – vom Quetschen über das Gewindeformen bis zum Anschweißen – finden Sie im Beitrag Drahtbiegeteile vom Hersteller mit Zusatzbearbeitung. Hier geht es gezielt um die geschweißte Baugruppe als Ganzes: wie sie entsteht, worauf es ankommt und wie sie in die Serie geht.
Typische Drahtbaugruppen aus Biegen und Schweißen
Geschweißte Drahtbiegeteile finden sich in fast allen Branchen, in denen Drahtteile zum Einsatz kommen. Einige typische Formen:
- Bügel mit Querstrebe: zwei gebogene Drahtbügel, die durch eine oder mehrere Streben auf Abstand gehalten werden – etwa als Griff, Halter oder Schutzbügel.
- Rahmen und Segmente: mehrere Drahtabschnitte, die zu einem flächigen oder räumlichen Segment verschweißt werden, zum Beispiel als Abdeckung, Trennelement oder Teil einer Zaun- oder Gitterkonstruktion.
- Draht mit Lasche: ein gebogener Draht, an dem ein Blechteil als Befestigungspunkt sitzt – mit Loch für eine Schraube oder als Auflagefläche.
- Haken und Halter mit Verstärkung: Drahtformen, die an einer stark belasteten Stelle durch ein zweites Drahtstück ergänzt werden.
Die Einsatzgebiete, die auf der Seite zur Drahtbiegetechnik genannt sind, zeigen die Bandbreite: Komponenten für Rasenmäher und Rasentraktoren in der Agrartechnik, Bestandteile von Langlaufbindungen, Einstiegshilfen und Halterungen für Lkw, Elemente für den Schalungsbau, Befestigungen für Zaunsysteme, Verbindungen für Möbel und Befestigungshaken für die Solartechnik. In vielen dieser Anwendungen ist das gebogene Teil erst mit einer Schweißverbindung funktionsfähig.
Welche Schweißverfahren für Draht in Frage kommen
Draht hat beim Schweißen eine Besonderheit: Die Teile berühren sich meist nur punktuell oder auf einer kurzen Linie, weil zwei runde Querschnitte aufeinandertreffen. Das bestimmt, welche Verfahren sich eignen.
Widerstandsschweißen – in der Praxis oft Punkt- oder Kontaktschweißen genannt – ist für gekreuzte oder aneinanderliegende Drähte das gängige Verfahren. Zwei Elektroden pressen die Teile zusammen, Strom fließt durch die Kontaktstelle, das Material erwärmt sich genau dort und verbindet sich. Es braucht keinen Zusatzwerkstoff, es entsteht keine überstehende Naht, und der Vorgang dauert nur kurz. Für Serienteile ist das ein wesentlicher Vorteil, weil sich der Schweißvorgang gut automatisieren und gleichmäßig wiederholen lässt.
Lichtbogenschweißen mit Zusatzwerkstoff kommt eher dort zum Einsatz, wo eine durchgehende Naht gefordert ist, die Geometrie keinen Zugang für Elektroden lässt oder sehr unterschiedliche Querschnitte zu verbinden sind. Der Aufwand ist höher, und die Naht muss häufiger nachbearbeitet werden.
Welches Verfahren passt, hängt vom Werkstoff, vom Drahtdurchmesser, von der Belastung der Verbindung und von der Stückzahl ab. Bei der Fuchs Metalltechnik GmbH gehören Schweißanlagen zur Ausstattung der Drahtbiegetechnik, und in der Stanztechnik ist das Kontaktschweißen direkt in den Fertigungsprozess integriert. Welche Lösung für Ihre Baugruppe sinnvoll ist, lässt sich anhand der Zeichnung klären.
Biegen und Schweißen in einem Ablauf: warum die Reihenfolge zählt
Bei einer Drahtbaugruppe ist die Reihenfolge der Arbeitsschritte keine Nebensache. Grundsätzlich gibt es zwei Wege: Entweder werden alle Einzelteile zuerst gebogen und danach verschweißt, oder gerade Drähte werden zuerst verschweißt und die Baugruppe wird anschließend gebogen.
Der erste Weg ist der häufigere. Er eignet sich für räumliche Formen, bei denen jedes Einzelteil seine Endgeometrie schon hat und die Schweißung die Teile nur noch zueinander fixiert. Wichtig ist dabei, dass die Biegetoleranzen der Einzelteile auf die Schweißvorrichtung abgestimmt sind – sonst liegen die Drähte nicht sauber an und die Verbindung wird ungleichmäßig.
Der zweite Weg kann bei flachen Gittern oder Segmenten sinnvoll sein, die erst nach dem Verschweißen in Form gebracht werden. Hier muss die Schweißverbindung den anschließenden Biegevorgang aushalten, und die Biegung darf nicht direkt an einem Schweißpunkt liegen.
Laufen beide Schritte beim selben Hersteller, lässt sich diese Frage früh und an einer Stelle beantworten. Es gibt keinen Zwischentransport, keine zweite Wareneingangsprüfung und keine Abstimmung zwischen zwei Lieferanten darüber, wer für eine Maßabweichung verantwortlich ist. Bei der Fuchs Metalltechnik GmbH arbeiten Drahtbiegemaschinen, Handlingroboter und Schweißanlagen zusammen – der Weg vom geraden Draht zur fertigen Baugruppe bleibt damit in einem Haus.
Konstruktionstipps: so wird eine Drahtbaugruppe schweißgerecht
Viele Kosten einer geschweißten Drahtbaugruppe werden schon in der Konstruktion festgelegt. Ein paar Punkte, die sich in der Praxis bewähren:
- Kontaktstellen klar definieren: Wo sich zwei Drähte kreuzen oder berühren, sollte die Lage eindeutig bemaßt sein. Das erleichtert die Vorrichtung und die Prüfung.
- Abstand zur Biegung einhalten: Ein Schweißpunkt direkt im Biegeradius ist ungünstig. Ein kurzes gerades Stück vor der Schweißstelle macht die Verbindung reproduzierbarer.
- Zugänglichkeit prüfen: Beim Widerstandsschweißen müssen die Elektroden an beide Seiten der Verbindung kommen. Eng verschachtelte Geometrien brauchen unter Umständen eine andere Reihenfolge oder ein anderes Verfahren.
- Werkstoffpaarung beachten: Nicht jede Kombination lässt sich gleich gut verschweißen. Gleiche oder ähnliche Werkstoffe sind am einfachsten; Mischverbindungen sollten früh besprochen werden.
- Toleranzen gezielt ansetzen: Die Maßabweichungen der Einzelteile addieren sich in der Baugruppe. Wo es auf Genauigkeit ankommt, sollte das in der Zeichnung gezielt markiert sein – nicht pauschal für das ganze Teil.
Welche Biegeradien und Toleranzen beim Drahtbiegen grundsätzlich möglich sind, erklärt der Beitrag Drahtbiegen: Verfahren, Biegeradien und Toleranzen. Für die Baugruppe gilt: Je früher Konstruktion und Fertigung miteinander reden, desto weniger muss später nachgebessert werden.
Draht und Stanzteil zu einer Baugruppe verbinden
Ein besonderes Markenzeichen der Fuchs Metalltechnik GmbH ist die Kombination von Drahtbiegeteilen mit Stanzteilen. Für geschweißte Baugruppen bedeutet das: Die Lasche, die Halteplatte oder der Befestigungswinkel muss nicht zugekauft werden, sondern entsteht im selben Betrieb – auf Exzenterpressen mit bis zu 400 Tonnen Presskraft, vorrangig vom Coil mit Folgeschnitt- und Folgeverbundwerkzeugen.
Die Werkzeuge für Mittel- und Großserien stellt Fuchs im eigenen Werkzeugbau her. Ändert sich an der Baugruppe etwas – eine Bohrung, eine Laschenform, eine Position –, lässt sich das Werkzeug im Haus anpassen. Für Sie heißt das: ein Ansprechpartner für Draht, Blech und Verbindung.
Wie das Fügen direkt im Stanz- und Biegeprozess abläuft und welche Prüfschritte dazugehören, beschreibt der Beitrag Fügetechnik für Metallteile: Schweißen, Montieren und Prüfen.
Werkstoff, Oberfläche und der Weg in die Serie
Gebogen werden bei der Fuchs Metalltechnik GmbH Drähte von 2 bis 10 mm Durchmesser sowie im Rahmen von Sonderlösungen Rohre bis 10 mm – aus Stahl, Edelstahl, Federstahl, Aluminium, Messing und Kupfer. Pro Jahr verarbeitet der Betrieb rund 500 Tonnen Draht.
Bei geschweißten Baugruppen wird die Oberfläche in der Regel nach dem Schweißen aufgebracht, damit auch die Schweißstellen erfasst sind. Zur Auswahl stehen unter anderem Feuerverzinken, Pulverbeschichten, Eloxieren, Galvanisieren und Gummibeschichtung, dazu Gleitschleifen. Welche Oberfläche passt, hängt von Umformbarkeit, Korrosionsschutz, Optik, den Freigabekriterien Ihrer Branche und vom Preis ab.
Der Weg in die Serie beginnt mit Ihrer Zeichnung oder einem Musterteil. Daraus werden Biegegeometrie, Schweißfolge, Vorrichtung und Oberfläche abgeleitet. Eine Qualitätssicherung begleitet die Fertigung; bei Baugruppen gehören neben den Maßen der Einzelteile vor allem die Lage der Verbindungsstellen zu den Prüfmerkmalen, die gemeinsam mit Ihnen festgelegt werden. Durch geringe Rüstkosten lassen sich Drahtbiegeteile auch in kleineren Stückzahlen wirtschaftlich fertigen – das gilt ebenso für erste Baugruppen, bevor die Serie anläuft.
Häufige Fragen zum Schweißen von Drahtbiegeteilen
Kann ich Drahtbiegeteile und Stanzteile in einer Baugruppe verschweißen lassen?
Ja. Die Kombination von Draht- und Stanzteilen ist eine Kernkompetenz der Fuchs Metalltechnik GmbH. Beide Einzelteile entstehen im Haus und werden dort zur Baugruppe verbunden.
Welches Schweißverfahren eignet sich für gekreuzte Drähte?
Für gekreuzte oder aneinanderliegende Drähte ist das Widerstands- bzw. Punktschweißen das gängige Verfahren, weil es ohne Zusatzwerkstoff auskommt und sich in der Serie gleichmäßig wiederholen lässt. Ob es für Ihre Geometrie passt, hängt von Zugänglichkeit, Werkstoff und Durchmesser ab.
Wird die Oberfläche vor oder nach dem Schweißen aufgebracht?
In der Regel danach. Eine Beschichtung vor dem Schweißen würde an der Schweißstelle beschädigt und müsste nachgearbeitet werden. Abweichungen davon werden im Einzelfall geklärt.
Lohnt sich eine geschweißte Drahtbaugruppe auch bei kleinen Stückzahlen?
Oft ja. Die Rüstkosten beim Drahtbiegen sind gering, und wenn Biegen und Schweißen beim selben Hersteller laufen, entfallen Transport und Abstimmung zwischen mehreren Lieferanten. Ab welcher Stückzahl sich eine eigene Schweißvorrichtung rechnet, hängt von der Geometrie ab.
Was braucht es für ein Angebot?
Eine Zeichnung oder ein 3D-Modell der Baugruppe, Angaben zu Werkstoff, Oberfläche und Jahresmenge sowie, falls vorhanden, ein Musterteil. Je klarer die Kontaktstellen und kritischen Maße gekennzeichnet sind, desto genauer wird das Angebot.
Fazit: Drahtbiegeteile dort schweißen lassen, wo sie gebogen werden
Eine geschweißte Drahtbaugruppe ist mehr als die Summe ihrer Einzelteile. Biegegeometrie, Schweißverfahren, Reihenfolge und Oberfläche greifen ineinander, und jede Schnittstelle zwischen zwei Lieferanten ist eine Stelle, an der Maße, Termine oder Verantwortung verloren gehen können. Wer Drahtbiegeteile schweißen lässt, fährt deshalb am besten, wenn Biegen, Schweißen und – wo nötig – das Stanzteil aus einer Hand kommen.
Die Fuchs Metalltechnik GmbH in Ybbsitz verbindet Drahtbiegetechnik, Schweißanlagen, Stanztechnik mit integriertem Kontaktschweißen und einen eigenen Werkzeugbau unter einem Dach. Schicken Sie uns Ihre Zeichnung – wir prüfen, wie Ihre Drahtbaugruppe am wirtschaftlichsten in Serie geht.


