Fügetechnik für Metallteile: Schweißen, Montieren und Prüfen direkt im Stanz- und Biegeprozess
Ein Metallteil kommt selten allein. Halter, Bügel, Kontaktteile oder Federelemente werden fast immer mit anderen Bauteilen verbunden: angeschweißt, vernietet, eingepresst oder verschraubt. Die Fügetechnik für Metall entscheidet darüber, wie fest, wie maßhaltig und wie wirtschaftlich diese Verbindung am Ende ist. Dieser Beitrag gibt Ihnen einen Überblick über die wichtigsten Fügeverfahren, zeigt, wann welches Prinzip sinnvoll ist, und beschreibt, wie die Fuchs Metalltechnik GmbH in Ybbsitz Schweißen, Montieren und Prüfen direkt in den Stanz- und Biegeprozess einbindet.
Was Fügen in der Metallbearbeitung bedeutet
In der Fertigungstechnik ist das Fügen eine eigene Hauptgruppe neben Urformen, Umformen, Trennen, Beschichten und dem Ändern von Stoffeigenschaften. Die Einteilung stammt aus der DIN 8580, sie dient hier nur zur Orientierung. Gemeint ist jedes Verfahren, das zwei oder mehr Teile miteinander verbindet, egal ob es sich um zwei Metallteile handelt oder um ein Metallteil und ein Bauteil aus einem anderen Werkstoff.
Für die Praxis ist eine andere Unterscheidung wichtiger: Soll die Verbindung später wieder gelöst werden können oder nicht? Eine Schraubverbindung lässt sich öffnen, eine Schweißnaht nur durch Zerstören des Teils. Diese Frage steht deshalb am Anfang jeder Auswahl. Die zweite Frage lautet, wie die Kräfte in der Verbindung übertragen werden. Daraus ergeben sich die drei Wirkprinzipien, nach denen sich alle Fügeverfahren ordnen lassen.
Fügetechnik Metall: die drei Wirkprinzipien im Überblick
Jedes Fügeverfahren hält die Teile auf eine von drei Arten zusammen. Oft wirken in einer Verbindung auch zwei Prinzipien gleichzeitig.
- Stoffschlüssig: Die Werkstoffe verbinden sich auf atomarer Ebene. Typische Vertreter sind Schweißen, Löten und Kleben. Die Verbindung ist nicht lösbar und überträgt Kräfte über die gesamte Fügefläche.
- Formschlüssig: Die Teile greifen geometrisch ineinander, etwa über einen Niet, eine umgebogene Lasche oder einen Hinterschnitt. Die Kraft wird über die Form übertragen.
- Kraftschlüssig: Die Teile werden durch Reibung zusammengehalten, die eine Vorspannkraft erzeugt. Beispiele sind Schraubverbindungen, Klemmungen und Pressverbände.
Welches Prinzip passt, hängt von der Belastung, von den beteiligten Werkstoffen, von der Oberfläche und nicht zuletzt von der Stückzahl ab. Bei Stanz- und Drahtbiegeteilen in Serie kommt ein weiterer Punkt dazu: Wie gut lässt sich das Verfahren in den Fertigungsablauf einbinden, ohne dass das Teil zwischendurch umgespannt, gelagert oder von Hand weitergereicht werden muss?
Schweißen: stoffschlüssige Verbindungen für Stanz- und Drahtbiegeteile
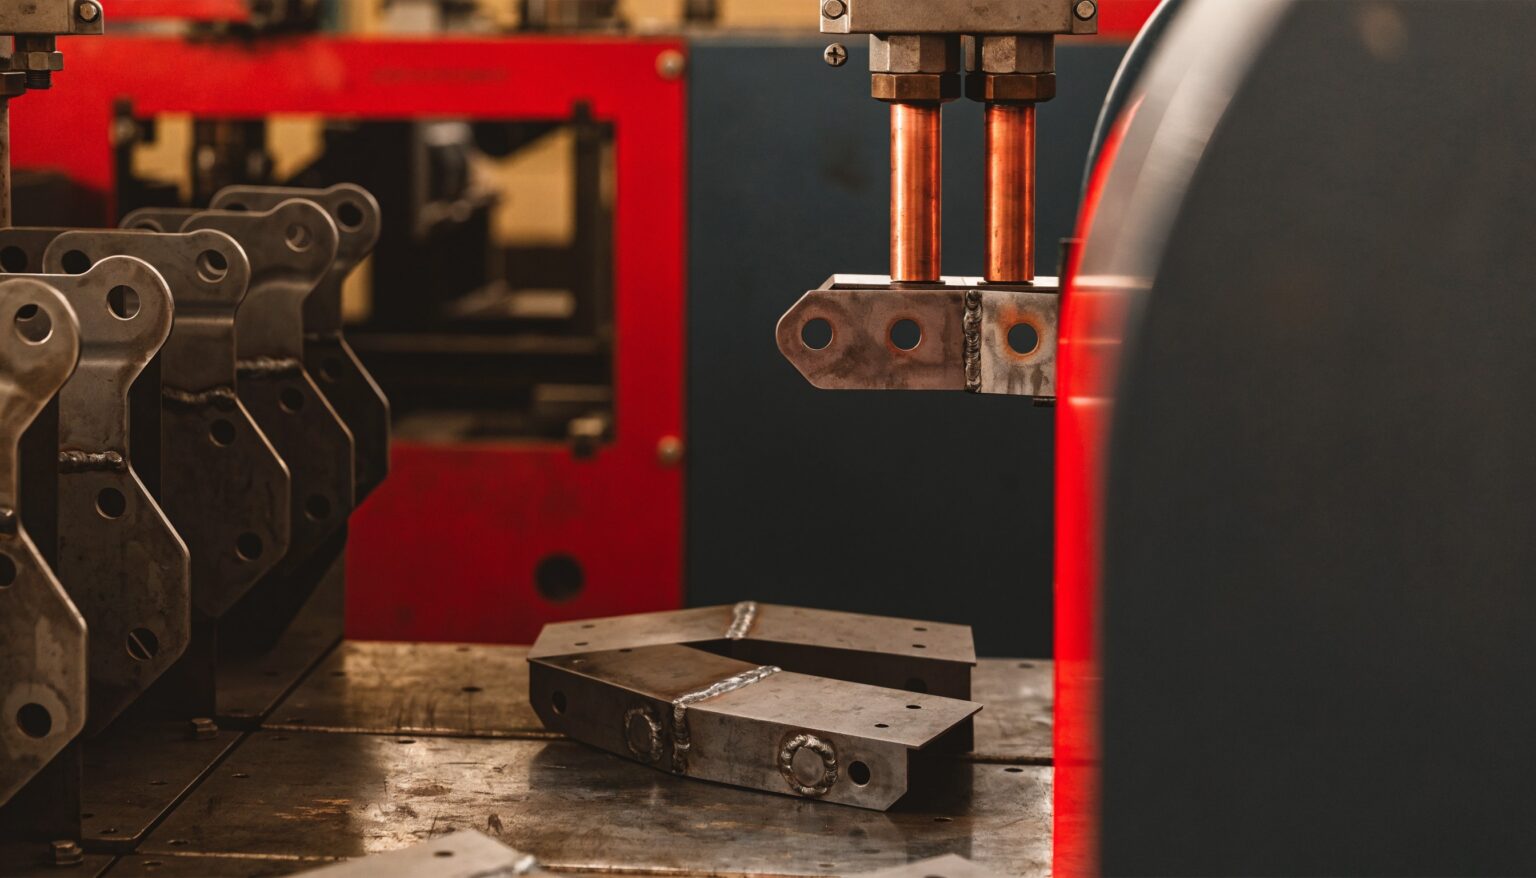
Bei Blech- und Drahtteilen in Serie ist das Widerstandsschweißen eines der gängigsten Fügeverfahren. Dabei fließt Strom über Elektroden durch die aufeinanderliegenden Teile. Am Kontaktpunkt entsteht durch den elektrischen Widerstand die Wärme, die beide Werkstoffe örtlich aufschmilzt, während die Elektroden die Teile zusammendrücken. Ein Zusatzwerkstoff ist nicht nötig, und der eigentliche Schweißvorgang dauert nur einen Bruchteil einer Sekunde.
Je nach Form der Fügestelle unterscheidet man mehrere Varianten. Beim Punktschweißen entsteht die Verbindung an einem einzelnen Punkt zwischen zwei Blechen. Beim Buckelschweißen konzentrieren vorgeprägte Erhebungen den Strom auf definierte Stellen, was sich etwa beim Anschweißen von Muttern oder Bolzen nutzen lässt. Beim Kreuzstoßschweißen werden zwei Drähte an ihrem Kreuzungspunkt verbunden, wie man es von Drahtgittern kennt.
Die Fuchs Metalltechnik GmbH setzt in der Stanztechnik auf integriertes Kontaktschweißen: Die Verbindung entsteht punktgenau direkt im Fertigungsprozess, nicht in einem getrennten Arbeitsschritt. Auch in der Drahtbiegetechnik stehen Schweißanlagen neben Gewindeformern, Quetsch- und Faseinheiten im Einsatz. Wie das Anschweißen bei Drahtbiegeteilen im Detail abläuft, beschreibt der Beitrag zu Drahtbiegeteilen mit Zusatzbearbeitung.
Lichtbogenverfahren wie MIG/MAG- oder WIG-Schweißen spielen bei kleinen Serienteilen eine geringere Rolle. Sie eignen sich für längere Nähte und größere Bauteile, brauchen aber mehr Zeit je Teil und meist eine Nacharbeit der Naht.
Formschluss und Kraftschluss: Clinchen, Stanznieten, Einpressen, Schrauben
Nicht jede Verbindung muss geschweißt sein. Vor allem bei beschichteten Blechen oder bei Werkstoffpaarungen, die sich schlecht schweißen lassen, kommen mechanische Fügeverfahren infrage. Die folgenden Verfahren sind in der Blechverarbeitung verbreitet. Die Übersicht erklärt, wie sie funktionieren. Ob eines davon für Ihr Bauteil sinnvoll ist, lässt sich nur am konkreten Teil beurteilen.
- Clinchen (Durchsetzfügen): Ein Stempel drückt beide Bleche gemeinsam in eine Matrize. Dabei fließt der Werkstoff so, dass ein formschlüssiger Knopf entsteht. Es braucht weder ein Hilfsfügeteil noch Wärme, und eine Beschichtung bleibt weitgehend erhalten.
- Stanznieten: Ein Halbhohlniet durchstößt das obere Blech und spreizt sich im unteren auf, ohne es zu durchdringen. Das Verfahren kommt ohne Vorlochen aus und eignet sich auch für unterschiedliche Werkstoffe.
- Einpressen: Bolzen, Muttern oder Buchsen werden in ein vorgestanztes Loch gepresst. Rändel oder Verzahnungen sorgen für Form- und Kraftschluss.
- Schrauben: Die klassische lösbare Verbindung. Damit sie in dünnem Blech hält, wird oft ein Gewinde direkt ins Teil geformt oder ein Durchzug gestanzt, der mehr Gewindegänge trägt.
- Lappen und Laschen: Eine angestanzte Lasche wird durch einen Schlitz im Gegenstück gesteckt und umgebogen oder verdreht. Diese Verbindung lässt sich direkt im Stanzbiegewerkzeug vorsehen.
Gerade die letzten beiden Punkte zeigen, dass die Fügestelle oft schon im Stanz- oder Biegeteil selbst vorbereitet wird. Ein geformtes Gewinde, ein Durchzug oder eine Lasche kosten in einem gut ausgelegten Werkzeug kaum zusätzliche Zeit, sparen aber später einen eigenen Arbeitsgang. Gewindeformen gehört bei der Fuchs Metalltechnik GmbH zu den Verarbeitungsschritten in der Drahtbiegetechnik.
Fügen im Produktionsfluss: warum die Verbindung in die Linie gehört
Die klassische Abfolge sieht so aus: Teile stanzen, in Kisten sammeln, zwischenlagern, zu einem Schweißplatz bringen, einzeln einlegen, schweißen, wieder sammeln. Jeder dieser Schritte kostet Zeit und birgt das Risiko, dass ein Teil verbogen, verwechselt oder falsch eingelegt wird. Bei großen Stückzahlen summiert sich das schnell.
Die Alternative ist ein durchgängiger Produktionsfluss. Auf modernen Stanzbiegemaschinen fertigt die Fuchs Metalltechnik GmbH komplexe Geometrien und funktionale Bauteile in mittleren bis großen Stückzahlen. Stanzen, Prägen, Biegen, Schweißen, Montieren und Prüfen laufen dabei automatisiert hintereinander ab. Das Teil verlässt die Linie als fertige Baugruppe. Wie Stanzen und Biegen in einem Werkzeug zusammenspielen, zeigt der Beitrag zu Stanzbiegeteilen.
Für Sie als Auftraggeber hat das drei praktische Folgen. Erstens ist die Lage der Fügestelle durch das Werkzeug vorgegeben und nicht vom Einlegen per Hand abhängig, die Verbindung sitzt also bei jedem Teil an derselben Stelle. Zweitens entfallen Transport- und Lagerschritte zwischen den Arbeitsgängen. Drittens liefert ein einziger Zulieferer die fertige Baugruppe, und Sie müssen nicht mehrere Betriebe für Stanzteil, Schweißen und Montage koordinieren.
Montieren und Prüfen: von der Einzelkomponente zur fertigen Baugruppe
Montieren bedeutet in diesem Zusammenhang, mehrere Einzelteile zu einer Baugruppe zusammenzuführen. Das kann ein eingesetzter Bolzen sein, eine eingelegte Feder oder ein zweites Stanzteil, das mit dem ersten verbunden wird. Je mehr davon in der Linie passiert, desto weniger muss bei Ihnen in der eigenen Montage geschehen.
Zum Fügen gehört das Prüfen. Eine Verbindung, die nicht hält, fällt oft erst beim Endkunden auf, wenn sie nicht unmittelbar nach dem Fügen kontrolliert wird. Welche Merkmale geprüft werden, etwa ob ein Teil vorhanden ist, ob es richtig liegt oder ob ein Maß eingehalten ist, hängt vom Bauteil und seiner Funktion ab und wird gemeinsam mit Ihnen festgelegt. Bei der Fuchs Metalltechnik GmbH ist das Prüfen Teil des automatisierten Produktionsflusses. Wenn Sie zusätzlich einen Nachweis brauchen, welche Charge in welcher Baugruppe steckt, hilft der Beitrag zur Kennzeichnung und Rückverfolgbarkeit weiter.
Fügegerecht konstruieren: worauf es in der Zeichnung ankommt
Ob eine Verbindung in Serie sicher und wirtschaftlich gelingt, wird zum großen Teil in der Konstruktion entschieden. Einige Punkte sollten Sie deshalb schon früh mit dem Fertiger besprechen.
- Werkstoffpaarung: Nicht jede Kombination lässt sich schweißen. Unterschiedliche Werkstoffe, etwa Stahl und Aluminium, sprechen eher für ein mechanisches Verfahren.
- Oberfläche und Reihenfolge: Eine Zinkschicht oder Beschichtung beeinflusst das Widerstandsschweißen. Häufig ist es sinnvoller, zuerst zu fügen und danach zu beschichten. Welche Oberflächen nach dem Fügen möglich sind, zeigt der Beitrag zu Oberflächen für Stanzteile.
- Zugänglichkeit: Elektroden, Stempel oder Setzköpfe brauchen Platz. Eine Fügestelle direkt neben einer hohen Biegekante lässt sich oft nur schwer erreichen.
- Toleranzen: In einer Baugruppe addieren sich die Toleranzen der Einzelteile. Funktionsmaße sollten deshalb auf die Baugruppe bezogen sein und nicht nur auf das einzelne Teil.
- Position der Fügestelle: Eine klar definierte Fügestelle mit Bezug zu Bohrungen oder Kanten erleichtert es, das Teil im Werkzeug genau zu positionieren.
Im eigenen Werkzeugbau der Fuchs Metalltechnik GmbH entstehen die Stanz- und Biegewerkzeuge, mit denen die Teile später in Serie laufen. Wenn die Fügestelle bereits bei der Auslegung des Werkzeugs bekannt ist, lassen sich Laschen, Durchzüge, Buckel oder Vorprägungen gleich mit einplanen. Spätere Änderungen am Werkzeug kosten dagegen Zeit und Geld.
Welches Fügeverfahren passt zu Ihrem Bauteil?
Eine allgemeingültige Antwort gibt es nicht, wohl aber eine Reihe von Fragen, mit denen sich die Auswahl schnell eingrenzen lässt:
- Muss die Verbindung später wieder gelöst werden, etwa für Wartung oder Austausch?
- Welche Kräfte wirken auf die Fügestelle, und in welche Richtung: Zug, Scherung, Schwingung?
- Aus welchen Werkstoffen bestehen die Teile, und sind sie beschichtet?
- Wie viele Baugruppen werden pro Jahr gebraucht, und in welchem Abrufrhythmus?
- Gibt es Anforderungen an das Aussehen der Fügestelle, etwa ohne sichtbare Schweißspuren?
- Soll die Baugruppe einbaufertig geliefert werden oder nur das vorbereitete Einzelteil?
Mit diesen Angaben und einer Zeichnung lässt sich in der Regel rasch beurteilen, ob die Verbindung direkt im Produktionsfluss entstehen kann oder ob ein eigener Arbeitsgang sinnvoller ist.
Häufige Fragen zur Fügetechnik bei Metallteilen
Was ist der Unterschied zwischen Kontaktschweißen und Punktschweißen?
Beide Begriffe beschreiben Verfahren des Widerstandsschweißens, bei dem Strom über die Kontaktstelle der Teile fließt und sie dort örtlich aufschmilzt. Punktschweißen bezeichnet die Variante mit einzelnen Schweißpunkten zwischen zwei Blechen. Kontaktschweißen wird oft als Oberbegriff verwendet, wenn die Verbindung über den direkten Kontakt der Teile unter Druck und Strom entsteht.
Kann ich fertig geschweißte Baugruppen statt Einzelteile beziehen?
Ja, das ist bei der Fuchs Metalltechnik GmbH der Sinn des durchgängigen Produktionsflusses. Stanzen, Biegen, Schweißen, Montieren und Prüfen laufen hintereinander ab, und Sie erhalten die Baugruppe einbaufertig. Ob das für Ihr Teil möglich ist, klären wir anhand der Zeichnung.
Lohnt sich integriertes Fügen auch bei kleineren Stückzahlen?
Die Integration in Stanzbiegemaschinen ist auf mittlere bis große Stückzahlen ausgelegt. Bei kleineren Mengen kann ein getrennter Arbeitsgang wirtschaftlicher sein. Entscheidend ist der Gesamtbedarf über die Laufzeit Ihres Produkts, nicht die einzelne Bestellung.
Welche Unterlagen braucht es für eine Anfrage?
Hilfreich sind eine Zeichnung oder ein 3D-Modell der Baugruppe und der Einzelteile, Angaben zu Werkstoff und Oberfläche, die geplante Jahresmenge und die Anforderungen an die Fügestelle. Liegt nur ein Muster vor, lässt sich auch davon ausgehen.
Fazit: Die beste Verbindung entsteht dort, wo das Teil ohnehin gefertigt wird
Die Fügetechnik für Metall bietet für fast jede Anforderung ein passendes Verfahren, vom Widerstandsschweißen über Clinchen und Einpressen bis zur klassischen Schraube. Für Serienteile entscheidet aber nicht nur das Verfahren, sondern der Ort, an dem es stattfindet. Wird die Verbindung direkt im Stanz- und Biegeprozess hergestellt, sitzt sie bei jedem Teil an derselben Stelle, Zwischenschritte entfallen, und Sie bekommen eine geprüfte Baugruppe aus einer Hand. Die Fuchs Metalltechnik GmbH in Ybbsitz verbindet dafür Stanztechnik, Drahtbiegetechnik und eigenen Werkzeugbau. Schicken Sie uns Ihre Zeichnung, und wir prüfen, wie sich Ihre Baugruppe am besten fertigen lässt.