Stanzteile und Biegeteile: Messung, Messprotokoll und Erstbemusterung nach VDA
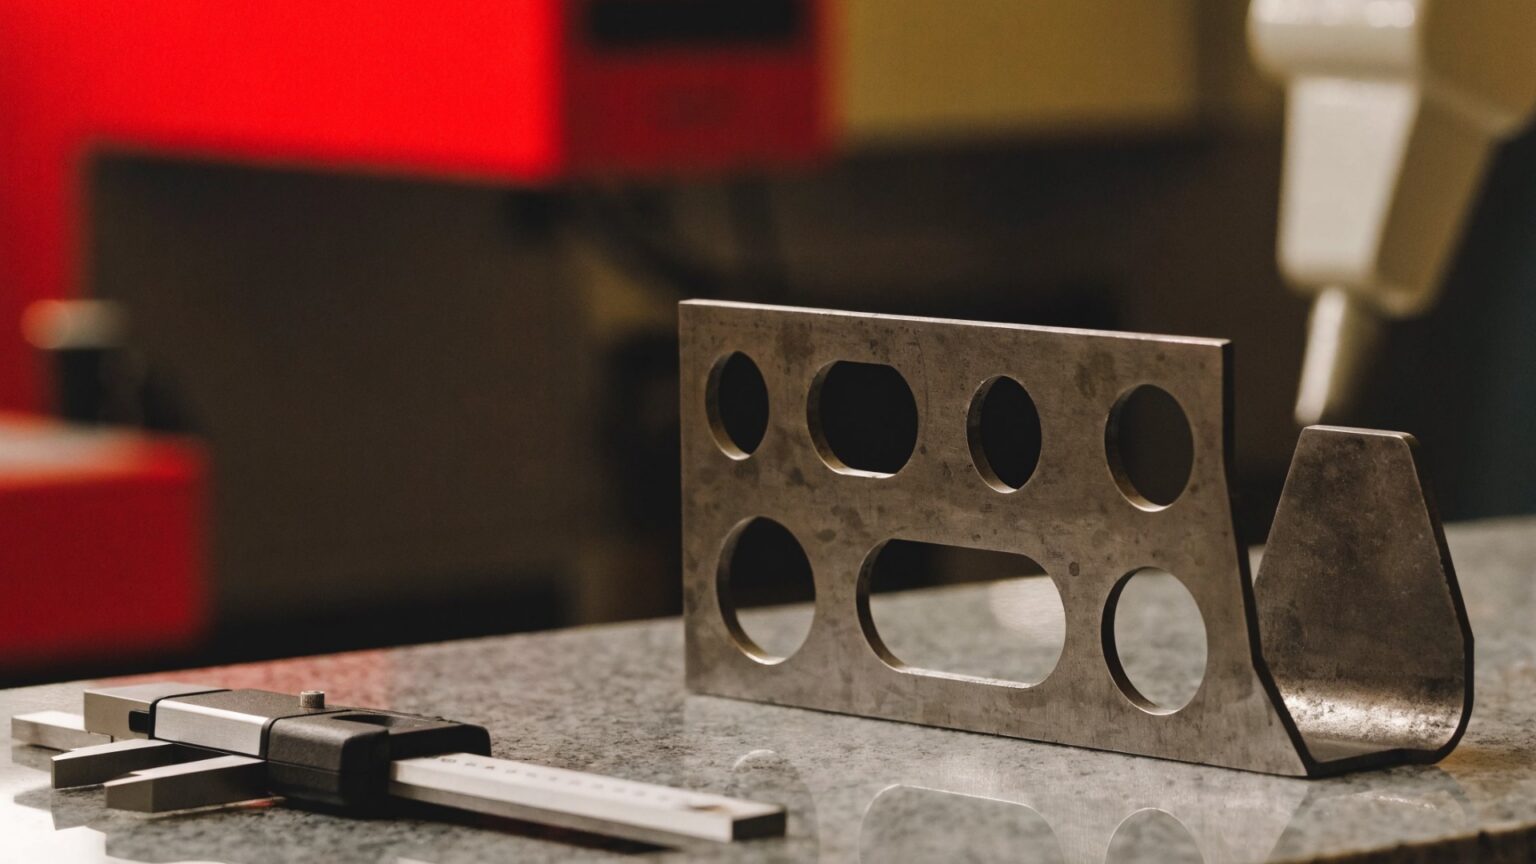
Ein Stanzteil kann noch so sauber aussehen – ob es in die Baugruppe passt, entscheidet die Messung. Stanzteile und Biegeteile werden dabei nicht nur auf ein paar Maße geprüft: Die Messung zeigt, ob Werkzeug, Werkstoff und Prozess zusammenspielen, sie ist Grundlage für die Serienfreigabe und sie macht auch Jahre später noch nachvollziehbar, wie ein Teil gefertigt wurde. In diesem Beitrag erfahren Sie, was an Stanz- und Biegeteilen gemessen wird, welche Messverfahren es gibt, was ein Messprotokoll enthält und wie Erstbemusterung und Archivierung nach VDA ablaufen.
Stanzteile und Biegeteile: was bei der Messung geprüft wird
Jedes Stanzteil hat Merkmale, die für seine Funktion entscheidend sind, und solche, die vor allem sauber aussehen müssen. Welche Merkmale gemessen werden, legt die Zeichnung fest – idealerweise mit klar gekennzeichneten Funktions- und Prüfmaßen. Typisch sind:
- Längen- und Breitenmaße der Kontur sowie Lochdurchmesser
- Lochabstände und die Lage von Löchern, Durchzügen und Prägungen zueinander
- Form- und Lagetoleranzen wie Ebenheit, Parallelität oder Position
- die Materialstärke nach dem Stanzen und Prägen
- Gratrichtung und Grathöhe an den Schnittkanten
- Oberflächenmerkmale wie Kratzer, Einzüge oder Abrisse an der Schnittfläche
Bei Biegeteilen kommen Merkmale hinzu, die erst beim Umformen entstehen: Biegewinkel, Innenradius, Schenkellängen und die Lage von Löchern nach dem Biegen. Gerade diese Maße reagieren empfindlich auf Schwankungen im Werkstoff – etwa auf eine leicht abweichende Festigkeit oder Blechdicke, die noch innerhalb der Toleranz des Bandes liegt. Wie sich Biegeradien und Toleranzen konstruktiv sinnvoll festlegen lassen, lesen Sie in unserem Beitrag zu Blechbiegeteilen in Serie.
Toleranzen: die Zeichnung gibt den Maßstab vor
Gemessen wird immer gegen eine Vorgabe. Wo die Zeichnung keine Einzeltoleranz nennt, greifen Allgemeintoleranzen. Für Stanzteile aus Stahl ist dafür die DIN 6930-2 verbreitet, für allgemeine Längen- und Winkelmaße die ISO 2768. Form- und Lagetoleranzen werden nach ISO 1101 angegeben. Wichtig ist, dass Auftraggeber und Hersteller die Zeichnung gleich lesen: Welche Bezugsflächen gelten? Wird das Teil eingespannt oder frei liegend gemessen? Gilt ein Maß vor oder nach der Beschichtung?
Diese Fragen klingen nach Kleinigkeiten, entscheiden in der Praxis aber oft darüber, ob ein Teil als „in Ordnung“ oder „nicht in Ordnung“ bewertet wird. Ein federndes Biegeteil kann frei liegend außerhalb der Toleranz sein und im montierten Zustand genau passen. Deshalb gehört die Messbedingung in die Zeichnung oder in eine schriftliche Prüfvereinbarung.
Fuchs Metalltechnik GmbH fertigt Stanzbiegeteile aus Bändern mit einer Bandbreite von 15 bis 500 mm und Materialstärken von 0,15 bis 8,00 mm. Je nach Teil und Werkstoff unterscheiden sich damit auch die Toleranzen, die sich sinnvoll und wirtschaftlich fertigen lassen – das klären Sie am besten schon in der Angebotsphase. Mehr zu den Möglichkeiten finden Sie unter Stanztechnik.
Messverfahren für Stanz- und Biegeteile im Überblick
Welches Messverfahren eingesetzt wird, hängt von Merkmal, Toleranz und Stückzahl ab. Grundsätzlich lassen sich vier Gruppen unterscheiden.
Handmessmittel
Messschieber, Bügelmessschraube und Messuhr sind schnell und flexibel. Sie eignen sich für Außenmaße, Materialstärken und Grathöhen sowie für die laufende Kontrolle direkt an der Maschine. Ihre Grenze liegt bei komplexen Lagebeziehungen und bei Merkmalen, die sich nur mit Bezug auf mehrere Flächen bestimmen lassen.
Lehren und Prüfvorrichtungen
Grenzlehrdorne prüfen Lochdurchmesser, Radiuslehren den Innenradius, Prüfvorrichtungen das ganze Teil. Eine Prüfvorrichtung nimmt das Teil so auf wie im späteren Einbau und zeigt auf einen Blick, ob Löcher, Laschen und Kanten an der richtigen Stelle sitzen. Für große Serien ist das oft der schnellste Weg, Lagefehler zu erkennen. Lehren liefern allerdings meist nur ein „passt“ oder „passt nicht“, keinen Messwert.
Koordinatenmessung
Ein Koordinatenmessgerät tastet das Teil an festgelegten Punkten an und berechnet daraus Maße, Positionen sowie Form- und Lagetoleranzen bezogen auf das Bezugssystem der Zeichnung. Das Verfahren ist genau und gut dokumentierbar, braucht aber Zeit und ein eigenes Messprogramm je Teil. Es kommt deshalb vor allem bei der Erstbemusterung und bei Stichproben zum Einsatz.
Optische Messung
Profilprojektoren, Messmikroskope und kamerabasierte Systeme erfassen Konturen berührungslos. Bei sehr dünnen, kleinen oder federnden Teilen ist das ein Vorteil, weil keine Antastkraft das Teil verformt. Auch Schnittflächen und Grate lassen sich optisch gut beurteilen.
In der Praxis werden die Verfahren kombiniert: das Koordinatenmessgerät für die vollständige Erstmusterprüfung, Lehren und Handmessmittel für die laufende Serie.
Was ein Messprotokoll enthält
Ein Messprotokoll macht die Messung nachvollziehbar – für den Hersteller, für den Auftraggeber und für jeden, der später eine Lieferung beurteilen muss. Es enthält mindestens:
- Teilenummer, Zeichnungsnummer und Änderungsstand
- Werkstoff und Charge des Ausgangsmaterials
- Datum, Prüferin oder Prüfer und die eingesetzten Messmittel
- jedes geprüfte Merkmal mit Sollmaß, Toleranz und Istwert
- die Bewertung je Merkmal, also „in Ordnung“ oder „nicht in Ordnung“
- Messbedingungen wie Aufspannung oder Temperatur, wenn sie für das Ergebnis relevant sind
Damit die Zuordnung eindeutig ist, werden die Merkmale auf einer Kopie der Zeichnung nummeriert – man spricht von einer „ballonierten“ Zeichnung. Jede Nummer findet sich im Protokoll wieder. So erkennt jeder Beteiligte ohne Rückfrage, welches Maß wie gemessen wurde.
Bei Fuchs Metalltechnik GmbH werden die Teile bei der Bemusterung mit Messmitteln vermessen und die Ergebnisse in detaillierten Messprotokollen nach VDA-Richtlinien dokumentiert. Wie Bemusterung und Freigabe im Werkzeugbau ablaufen, finden Sie auf der Seite Werkzeugbau.
Erstbemusterung: der Schritt vor der Serienfreigabe
Bevor ein neues Stanz- oder Biegeteil in Serie geht, wird es bemustert. Dabei werden Teile aus dem Serienwerkzeug unter Serienbedingungen gefertigt und vollständig vermessen – also nicht nur die wichtigsten Maße, sondern alle Merkmale der Zeichnung. Das Ergebnis ist der Erstmusterprüfbericht.
In der Automobilindustrie im deutschsprachigen Raum ist dafür der VDA Band 2 verbreitet, die „Produktionsprozess- und Produktfreigabe“ (PPF). Er legt fest, welche Nachweise je nach Vorlagestufe mitgeliefert werden – vom reinen Messbericht bis zu Werkstoffnachweisen, Prozessablauf und Fähigkeitsnachweisen. Auch Auftraggeber aus anderen Branchen orientieren sich häufig daran.
Für Sie als Auftraggeber ist die Erstbemusterung der Zeitpunkt, an dem sich Abweichungen am günstigsten beheben lassen. Zeigt sich hier, dass ein Maß nicht passt, wird das Werkzeug angepasst, bevor tausende Teile entstehen. Wer den Werkzeugbau im eigenen Haus hat, kann diese Anpassung kurzfristig umsetzen. Bei Fuchs Metalltechnik GmbH erfolgt die Freigabe in enger Abstimmung mit dem Kunden und dem Qualitätsmanagement. Wie eine Bemusterung beim Wechsel des Lieferanten abläuft, lesen Sie in unserem Beitrag zum Zulieferwechsel bei Stanzteilen.
Messung in der Serie: Stichproben und Prozessfähigkeit
Nach der Freigabe muss die Qualität über die gesamte Serie gehalten werden. Dafür wird ein Prüfplan festgelegt: Welche Merkmale werden wie oft, mit welchem Messmittel und von wem geprüft? Übliche Prüfpunkte sind der Anlauf nach dem Rüsten, regelmäßige Stichproben während der Fertigung und eine Prüfung nach jedem Eingriff am Werkzeug, etwa nach dem Nachschleifen.
Für besonders wichtige Merkmale wird oft ein Nachweis der Prozessfähigkeit verlangt. Dabei wird statistisch ausgewertet, wie stark ein Maß streut und wie nahe es an den Toleranzgrenzen liegt. Der Kennwert Cpk beschreibt, ob der Prozess die Toleranz sicher einhält; in der Automobilindustrie wird häufig ein Cpk von mindestens 1,33 gefordert. Welche Merkmale und welche Werte gelten, ist Teil der Vereinbarung zwischen Kunde und Lieferant.
Gerade bei Biegeteilen lohnt der Blick auf die Werkstoffcharge: Ändern sich Festigkeit oder Dicke des Bandes, ändert sich die Rückfederung und damit der Biegewinkel. Bei Drahtbiegeteilen gilt dasselbe für den Drahtdurchmesser und die Festigkeit des Drahts.
Dokumentation und Archivierung nach VDA 1
Ein Messprotokoll hilft nur, wenn es auffindbar ist. Der VDA Band 1 beschreibt, wie qualitätsrelevante Dokumente gelenkt und wie lange sie aufbewahrt werden. Dazu zählen Erstmusterprüfberichte, Messprotokolle, Werkstoffnachweise und die Rückstellmuster selbst. Für besonders kritische Merkmale sind lange Aufbewahrungsfristen üblich; die genaue Frist hängt vom Merkmal und von der Vereinbarung mit dem Kunden ab.
Der praktische Nutzen: Taucht später eine Frage zu einer bestimmten Lieferung auf, lässt sich über Charge, Protokoll und Muster nachvollziehen, wie die Teile damals gefertigt und geprüft wurden. Bei Fuchs Metalltechnik GmbH werden Protokolle und Muster langfristig gemäß VDA 1 archiviert. Wie das Teil selbst zum Träger dieser Information wird, etwa durch Prägung oder Lasermarkierung, beschreibt unser Beitrag zur Kennzeichnung und Rückverfolgbarkeit von Stanzteilen.
Was Sie als Auftraggeber vorbereiten sollten
Eine gute Messung beginnt bei der Anfrage. Folgende Unterlagen und Angaben erleichtern die Abstimmung:
- eine Zeichnung mit eindeutigem Änderungsstand und gekennzeichneten Funktionsmaßen
- Angaben zu Bezugsflächen und Messbedingungen
- der gewünschte Umfang der Bemusterung, etwa eine bestimmte VDA-Vorlagestufe
- die Merkmale, für die ein Fähigkeitsnachweis verlangt wird
- Anforderungen an Dokumentation und Aufbewahrung
Je früher diese Punkte geklärt sind, desto reibungsloser läuft der Weg vom Werkzeug zur Serienfreigabe. Fuchs Metalltechnik GmbH ist nach ISO 9001 zertifiziert; Prüfungen und Dokumentation folgen damit festgelegten Abläufen.
Häufige Fragen zur Messung von Stanz- und Biegeteilen
Wie genau lassen sich Stanzteile messen?
Das hängt vom Messverfahren ab. Digitale Handmessmittel zeigen typischerweise auf ein Hundertstel Millimeter an, Koordinatenmessgeräte und optische Systeme messen noch feiner. Entscheidend ist, dass die Messunsicherheit deutlich kleiner ist als die zu prüfende Toleranz. Als Faustregel gilt ein Zehntel bis ein Fünftel der Toleranz.
Was ist der Unterschied zwischen Messprotokoll und Erstmusterprüfbericht?
Ein Messprotokoll dokumentiert das Ergebnis einer Messung. Der Erstmusterprüfbericht umfasst die vollständige Messung aller Merkmale der Zeichnung und je nach Vorlagestufe weitere Nachweise wie Werkstoffzeugnisse. Er ist die Grundlage für die Serienfreigabe.
Muss jedes Teil einer Serie gemessen werden?
In der Regel nicht. Der Prüfplan legt fest, welche Merkmale in welchen Abständen geprüft werden. Eine Prüfung jedes einzelnen Teils wird meist nur bei sicherheitsrelevanten Merkmalen vereinbart und dann oft automatisiert umgesetzt.
Warum weicht der Biegewinkel zwischen zwei Lieferungen ab?
Meist liegt es an der Rückfederung. Sie hängt von Festigkeit und Dicke des Werkstoffs ab, die von Charge zu Charge innerhalb der Toleranz schwanken. Auch der Zustand des Werkzeugs spielt eine Rolle. Eine regelmäßige Messung zeigt solche Veränderungen früh, sodass das Werkzeug rechtzeitig nachgestellt werden kann.
Fazit: Messung als Grundlage für verlässliche Serienteile
Die Messung von Stanz- und Biegeteilen verbindet Zeichnung, Werkzeug und Serie. Eine klare Zeichnung, abgestimmte Messbedingungen, eine vollständige Erstbemusterung und eine saubere Dokumentation sorgen dafür, dass Teile nicht nur beim ersten Muster passen, sondern über die gesamte Serie. Sie planen ein neues Stanz- oder Biegeteil oder möchten eine bestehende Fertigung verlagern? Sprechen Sie mit Fuchs Metalltechnik GmbH – Werkzeugbau, Fertigung, Bemusterung und Messprotokolle kommen bei uns aus einer Hand.