

Kennzeichnung und Rückverfolgbarkeit von Stanzteilen: Prägen im Werkzeug, Lasermarkierung und Chargennachweis
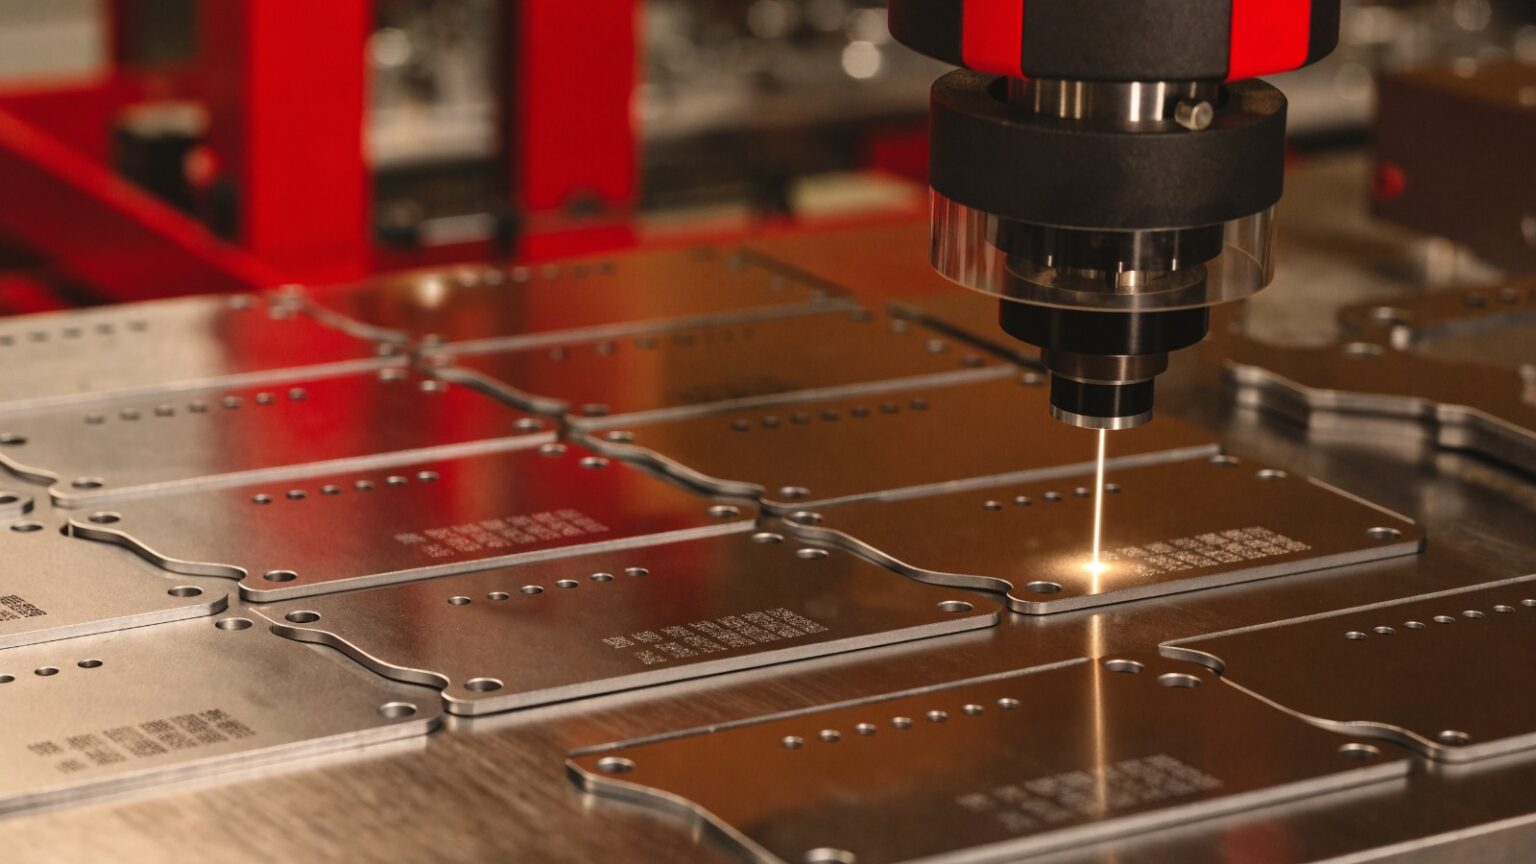
Ein Stanzteil verlässt die Presse in Tausenderstückzahlen, und jedes sieht aus wie das andere. Genau deshalb braucht es eine Kennzeichnung: Sie verrät später, aus welchem Coil, von welchem Werkzeug und aus welchem Fertigungslos ein Teil stammt. Die Kennzeichnung von Stanzteilen ist damit kein Beiwerk, sondern die Voraussetzung für Rückverfolgbarkeit – und sie lässt sich am wirtschaftlichsten schon bei der Werkzeugplanung festlegen. Dieser Beitrag zeigt, welche Verfahren es gibt, was sie kosten, wie sie mit Beschichtungen zusammenspielen und wie ein sauberer Chargennachweis vom Rohmaterial bis zur Lieferung aussieht.
Warum die Kennzeichnung von Stanzteilen in die Serienplanung gehört
In vielen Anfragen taucht die Kennzeichnung erst spät auf – oft als Nachsatz in der Zeichnung. Das ist verständlich, aber teuer. Wird sie erst nach der Werkzeugkonstruktion festgelegt, bleibt nur ein nachgelagerter Arbeitsgang: zusätzliches Handling, eine zusätzliche Station, zusätzliche Kosten pro Teil. Wird sie hingegen von Beginn an mitgedacht, entsteht die Markierung häufig im selben Hub wie das Teil selbst.
Dazu kommen die Anforderungen aus dem Qualitätsmanagement. ISO 9001 verlangt, dass Produkte gekennzeichnet werden, wo das zur Sicherstellung der Konformität nötig ist, und dass Rückverfolgbarkeit gewährleistet ist, wo sie gefordert wird. In der Automobilzulieferung geht IATF 16949 weiter und verlangt einen dokumentierten Rückverfolgbarkeitsplan. Für den Einkauf heißt das: Im Reklamationsfall muss sich eingrenzen lassen, welche Lieferung betroffen ist – idealerweise ein einzelnes Los statt eines ganzen Quartalsbedarfs.
Diese Anforderungen sind der Rahmen, in dem Serienfertigung heute stattfindet. Den Unterschied macht, wie gut die Kennzeichnung technisch und wirtschaftlich gelöst ist.
Was auf ein Stanzteil gehört – und was auf die Verpackung
Bevor es um Verfahren geht, lohnt ein Blick auf den Inhalt. Nicht jedes Teil braucht dieselbe Information. Typisch sind:
- Teilenummer oder Zeichnungsindex – damit Varianten, die sich nur in Details unterscheiden, bei der Montage nicht verwechselt werden.
- Herstellerzeichen – bei Teilen, die in fremde Baugruppen eingehen und später zugeordnet werden müssen.
- Werkstoffkennung – etwa bei Stahl- und Edelstahlvarianten, die mit freiem Auge kaum zu unterscheiden sind.
- Datum, Los- oder Chargennummer – für die Eingrenzung im Fehlerfall.
- Werkzeug- oder Kavitätennummer – bei Mehrfachwerkzeugen, um eine Abweichung einer bestimmten Stufe zuzuordnen.
Je veränderlicher die Information, desto aufwendiger wird die Kennzeichnung am Teil. Eine feste Teilenummer lässt sich dauerhaft ins Werkzeug einarbeiten. Ein Datum oder eine Losnummer ändert sich laufend – dafür braucht es austauschbare Einsätze, einen Laser oder die Kennzeichnung auf der Verpackung. Diese Unterscheidung ist der wichtigste Schritt bei der Planung.
Prägen im Werkzeug: Kennzeichnung im selben Hub
Beim Prägen wird die Markierung als Stempel direkt ins Folgeverbundwerkzeug integriert. Das Band läuft durch die Stufen, und an einer davon entsteht die Prägung – ohne zusätzlichen Arbeitsgang und ohne Taktzeitverlust. Bei Exzenterpressen mit bis zu 400 Hüben pro Minute, wie sie bei der Fuchs Metalltechnik GmbH in der Stanztechnik laufen, zählt jede zusätzliche Station außerhalb der Presse spürbar in der Stückkostenrechnung.
Die Vorteile des Prägens:
- in der Serie praktisch keine Zusatzkosten pro Teil,
- eine dauerhafte, mechanische Markierung, die Waschen, Wärmebehandlung und Beschichtung übersteht,
- keine Abhängigkeit von Tinte, Farbe oder Etikett.
Die Grenzen liegen bei veränderlichen Daten und bei der Materialdicke. Sehr dünne Bänder vertragen nur eine flache Prägung, sonst verzieht sich das Teil oder die Rückseite zeichnet sich ab. Bei harten Werkstoffen wie Federstahl steigt der Verschleiß am Prägestempel. Für wechselnde Datums- oder Loscodes gibt es Wechseleinsätze, etwa Datumsstempel mit drehbarem Einsatz – sie müssen im Werkzeug eingeplant und bei jedem Wechsel bedient werden.
Weil das Prägen Teil der Werkzeugkonstruktion ist, ist es eine Frage für den Werkzeugbau. Bei der Fuchs Metalltechnik GmbH werden die Folgeverbundwerkzeuge im eigenen Haus konstruiert und gefertigt; Quetschen und Prägen gehören dort zu den Standardoperationen. Eine Kennzeichnung, die in der Konstruktion festgelegt wird, kostet später in der Serie nahezu nichts.
Lasermarkierung und Data-Matrix-Code: flexibel bis zum Einzelteil
Die Lasermarkierung ist das flexibelste Verfahren. Der Laser schreibt Texte, Logos, Seriennummern oder zweidimensionale Codes berührungslos auf die Oberfläche – jede Markierung kann anders sein. Damit ist sie das Mittel der Wahl, wenn nicht nur die Charge, sondern jedes einzelne Teil identifizierbar sein soll.
Besonders verbreitet ist der Data-Matrix-Code nach ISO/IEC 16022. Auf wenigen Quadratmillimetern speichert er Teilenummer, Datum, Los und Seriennummer und bleibt dank Fehlerkorrektur auch bei leichter Beschädigung lesbar. In der Montage beim Abnehmer lässt er sich automatisch scannen und direkt in die Prozessdaten übernehmen.
Dem stehen Kosten und Taktzeit gegenüber: Der Laser ist ein eigener Arbeitsschritt – entweder in die Linie integriert oder als nachgelagerte Station. Bei einfachen Massenteilen, bei denen eine Losnummer ausreicht, rechnet sich das selten. Zudem hängt das Ergebnis stark von Werkstoff und Oberfläche ab: Auf blankem Edelstahl entsteht eine kontrastreiche Anlassfarbe, auf Aluminium und verzinkten Flächen muss das Ergebnis am Muster geprüft werden.
Nadelprägen, Tintenstrahl und Etikett: wann die einfachen Wege reichen
Zwischen Prägen im Werkzeug und Laser gibt es weitere Verfahren, die je nach Stückzahl und Anforderung wirtschaftlicher sein können:
- Nadelprägen: Eine Nadel schlägt die Zeichen punktweise ein. Das Verfahren ist robust, dauerhaft und für wechselnde Daten geeignet, aber langsamer als der Laser und eher für größere Teile gedacht.
- Tintenstrahldruck: schnell und günstig, aber nicht dauerhaft. Er übersteht Waschen, Wärmebehandlung oder Beschichtung meist nicht und eignet sich deshalb eher für Zwischenstufen.
- Etiketten und Verpackungskennzeichnung: die pragmatische Lösung, wenn nicht das Einzelteil, sondern die Charge nachvollziehbar sein muss. Das Etikett auf Karton oder Kleinladungsträger trägt Teilenummer, Menge, Los und Datum – häufig als Barcode nach den Vorgaben des Abnehmers.
In der Praxis werden die Verfahren oft kombiniert: die feste Teilenummer geprägt, die Charge auf dem Etikett. Das deckt die meisten Anforderungen ab und hält die Stückkosten niedrig.
Kennzeichnung von gestanztem Blech und Oberfläche: was nach dem Verzinken lesbar bleibt
Eine häufige Frage zur Kennzeichnung von gestanztem Blech betrifft die Reihenfolge: Wird vor oder nach der Oberflächenbehandlung markiert? Die Antwort hängt vom Verfahren ab.
Eine Prägung entsteht vor der Beschichtung und bleibt auch unter Zink, KTL oder Pulver lesbar, weil sie eine echte Vertiefung im Material ist. Wichtig ist, dass sie tief genug angelegt wird – eine dicke Pulverschicht kann eine sehr flache Prägung füllen. Eine Lasermarkierung vor der Beschichtung verschwindet dagegen meist unter der Schicht. Ein Laser nach der Beschichtung wiederum kann die Schutzschicht verletzen: Bei verzinkten Teilen trägt er oft einen Teil des Zinks ab, und die markierte Stelle ist dann schlechter gegen Korrosion geschützt. Das muss am Muster geprüft und mit dem Anforderungsprofil des Teils abgeglichen werden.
Weil die Fuchs Metalltechnik GmbH Vergütungen wie KTL, Pulver, Zink-Lamelle, Verzinken, Gleitschleifen und Wärmebehandlung in ihrer Prozesskette organisiert, lassen sich Kennzeichnung und Oberfläche gemeinsam planen. Auch das Gleitschleifen gehört in diese Überlegung: Es verrundet Kanten und kann flache Prägungen teilweise abtragen.
Chargennachweis: Rückverfolgbarkeit vom Coil bis zur Lieferung
Die Markierung am Teil ist nur die halbe Rückverfolgbarkeit. Die andere Hälfte ist die Dokumentation dahinter. Ein belastbarer Chargennachweis verbindet mehrere Glieder:
- das Materialzeugnis des Coils, etwa ein Abnahmeprüfzeugnis 3.1 nach EN 10204, mit Schmelze und Werkstoffkennwerten,
- den Fertigungsauftrag mit Presse, Werkzeug, Datum und Schicht,
- die Prüfergebnisse aus Erstteilprüfung und laufender Kontrolle,
- die Nachbehandlung, etwa Wärmebehandlung oder Beschichtung mit eigenem Losnachweis,
- die Lieferung mit Lieferschein und Etikett.
Erst wenn diese Glieder über eine gemeinsame Los- oder Chargennummer verknüpft sind, lässt sich im Ernstfall rasch sagen, welche Teile aus demselben Coil stammen und wohin sie geliefert wurden. Bei neuen Werkzeugen beginnt die Dokumentation mit der Erstbemusterung: Bei der Fuchs Metalltechnik GmbH werden Messprotokolle nach VDA-Richtlinien erstellt und Protokolle samt Mustern gemäß VDA 1 langfristig archiviert.
Bei Drahtbiegeteilen gilt dasselbe Prinzip. Weil ein Drahtteil oft wenig Fläche für eine Markierung bietet, liegt der Schwerpunkt dort meist auf der Verpackungs- und Loskennzeichnung – mehr dazu in der Drahtbiegetechnik.
So planen Sie die Kennzeichnung mit Ihrem Lieferanten
Damit die Kennzeichnung wirtschaftlich gelingt, sollten in der Anfrage einige Punkte geklärt sein:
- Welche Information muss am Teil stehen, welche genügt auf der Verpackung?
- Muss jedes Teil einzeln identifizierbar sein, oder reicht die Charge?
- Welche Position und Zeichenhöhe sind zulässig, ohne Funktions- oder Sichtflächen zu beeinträchtigen?
- Welche Oberfläche folgt – und muss die Markierung danach noch maschinenlesbar sein?
- Welche Vorgaben macht Ihr Kunde oder Ihre Branche, etwa zu Etikettenformat oder Aufbewahrungsfristen?
Mit diesen Antworten lässt sich schon in der Machbarkeitsbewertung festlegen, ob die Markierung ins Werkzeug wandert, als Laserstation ergänzt wird oder über das Etikett läuft. Genau diese frühe Abstimmung ist der Vorteil, wenn Werkzeugbau und Serienfertigung unter einem Dach liegen: Die Kennzeichnung wird einmal richtig konstruiert, statt später teuer nachgerüstet.
Häufige Fragen zur Kennzeichnung von Stanzteilen
Was kostet die Kennzeichnung eines Stanzteils?
Eine Prägung im Werkzeug verursacht vor allem einmalige Kosten in der Werkzeugkonstruktion, in der Serie praktisch keine. Lasermarkierung und Nadelprägen kosten pro Teil Zeit und damit Geld. Die Etikettierung auf Verpackungsebene ist für den reinen Chargennachweis meist die günstigste Lösung.
Lässt sich eine Prägung nachträglich im Werkzeug ergänzen?
Oft ja, wenn im Werkzeug Platz für eine Prägestation ist oder ein bestehender Stempel einen Einsatz aufnehmen kann. Das bedeutet aber eine Werkzeugänderung mit Stillstand und neuer Bemusterung. Günstiger ist es, die Kennzeichnung gleich bei der Konstruktion zu berücksichtigen.
Bleibt ein Data-Matrix-Code nach dem Verzinken lesbar?
Wird der Code vor dem Verzinken gelasert, ist er danach meist nicht mehr lesbar. Wird er danach gelasert, kann er die Zinkschicht beschädigen. Welche Variante passt, wird am Muster mit dem konkreten Werkstoff und der konkreten Schicht geprüft.
Reicht die Chargennummer auf der Verpackung aus?
Für viele Teile ja – solange Verpackung und Teile bis zur Montage beim Abnehmer zusammenbleiben. Werden Teile umgepackt, vermischt oder einzeln weitergegeben, geht die Zuordnung verloren. Dann ist eine Markierung am Teil selbst sinnvoll.
Welche Normen regeln Kennzeichnung und Rückverfolgbarkeit?
Allgemein verlangen ISO 9001 und in der Automobilindustrie IATF 16949 Kennzeichnung und Rückverfolgbarkeit, wo sie gefordert sind. Für zweidimensionale Codes ist ISO/IEC 16022 maßgeblich, für Materialzeugnisse EN 10204. Die konkreten Vorgaben stehen meist im Lastenheft des Abnehmers.
Fazit: Kennzeichnung früh festlegen, Stückkosten niedrig halten
Die Kennzeichnung von Stanzteilen entscheidet darüber, wie schnell sich ein Fehler eingrenzen lässt – und sie ist am günstigsten, wenn sie mit dem Werkzeug geplant wird. Feste Informationen gehören als Prägung ins Folgeverbundwerkzeug, veränderliche Daten auf den Laser oder das Etikett, und die Oberfläche muss von Anfang an mitgedacht werden. Wenn Sie ein neues Teil planen oder eine bestehende Serie rückverfolgbar machen möchten, sprechen Sie mit der Fuchs Metalltechnik GmbH: Werkzeugbau, Stanztechnik und Vergütung liegen hier in einer Hand, und die Kennzeichnung wird dort gelöst, wo sie am wenigsten kostet.