

Stanzbiegeteile: Stanzen und Biegen in einem Werkzeug – Verfahren, Konstruktionsregeln und typische Bauteile
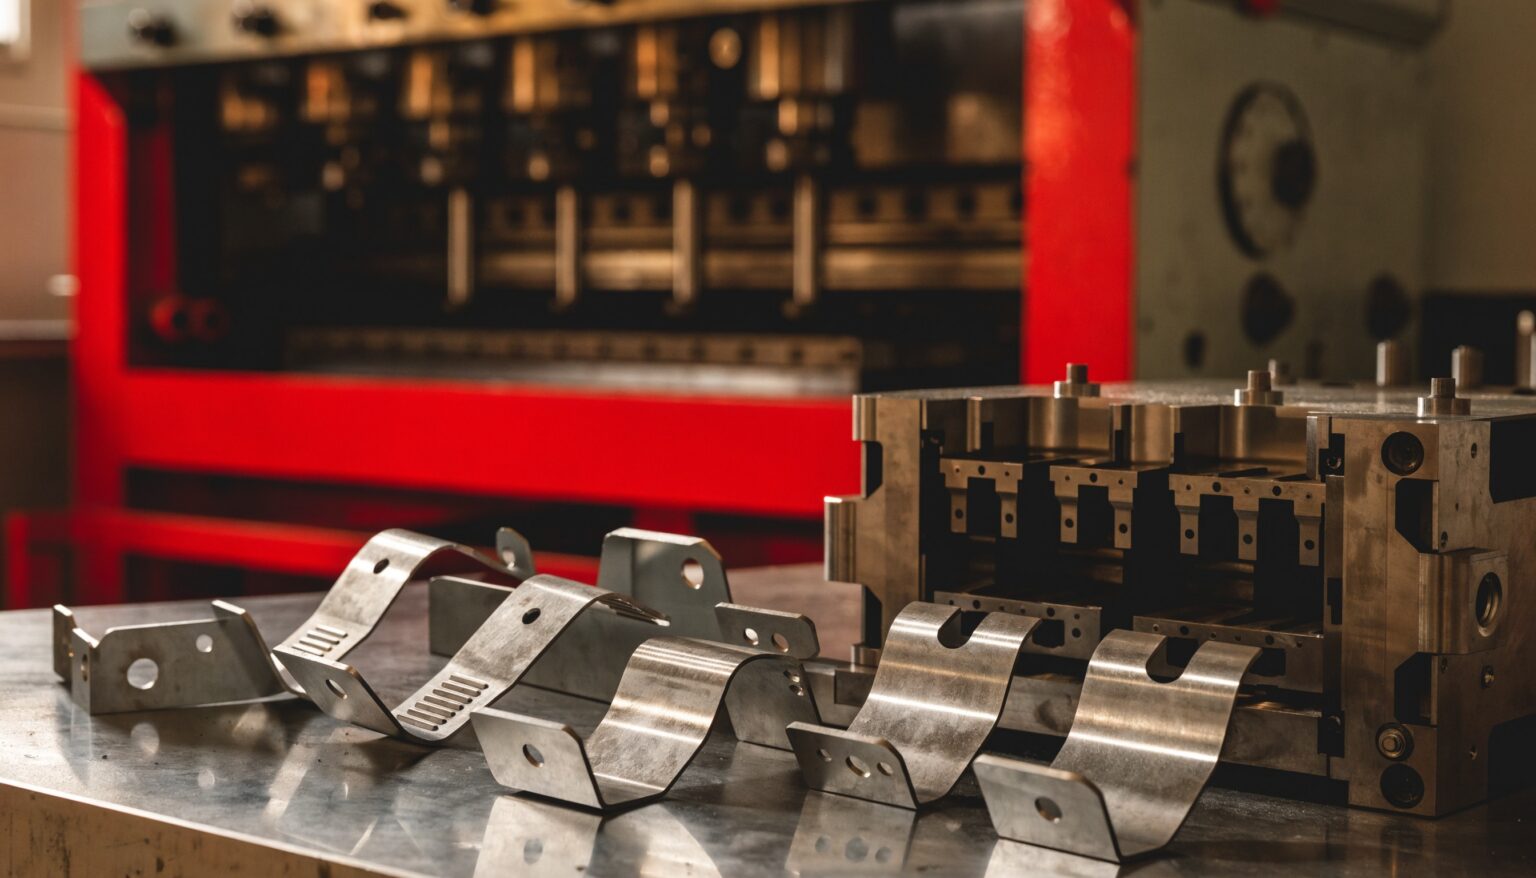
Stanzbiegeteile entstehen dort, wo aus einem flachen Blechband in wenigen Pressenhüben ein fertiges, räumliches Bauteil wird: ausgeschnitten, gelocht, geprägt und gebogen – in einem einzigen Werkzeug. Für Konstruktion und Einkauf ist das mehr als ein Fertigungsdetail. Wer ein Teil stanzbiegegerecht auslegt, beeinflusst Stückkosten, Maßhaltigkeit und Lieferfähigkeit in der Serie gleichzeitig. In diesem Beitrag erfahren Sie, wie das Verfahren abläuft, welche Konstruktionsregeln ein Stanzbiegeteil wirtschaftlich machen, welche Bauteile typisch sind und wann sich Stanzbiegen gegenüber einer getrennten Fertigung lohnt.
Was sind Stanzbiegeteile?
Ein Stanzbiegeteil ist ein Metallteil, das aus Band- oder Streifenmaterial durch Schneiden und Umformen entsteht. Anders als ein reines Stanzteil, das flach bleibt, bekommt es im selben Fertigungsablauf Biegungen, Laschen, Sicken oder Prägungen. Typisch sind Halter, Winkel, Klammern, Federelemente, Kontakte und Verbindungselemente – Teile, die im fertigen Produkt kaum auffallen, aber exakt sitzen müssen, damit die ganze Baugruppe funktioniert.
Genau deshalb zählt bei Stanzbiegeteilen jeder Hundertstelmillimeter. In der Stanztechnik der Fuchs Metalltechnik GmbH in Ybbsitz werden dafür Bänder von 15 bis 500 mm Breite und 0,15 bis 8,00 mm Dicke verarbeitet, rund 4.000 Tonnen Blech pro Jahr. Umgeformt werden Stahl, Edelstahl, Federstahl, Aluminium, Messing und Kupfer. Welcher Werkstoff für welche Anforderung passt, lesen Sie im Werkstoffvergleich für Metallstanzteile.
Stanzen und Biegen in einem Werkzeug: so läuft es ab
Das Herzstück der Fertigung ist das Folgeverbundwerkzeug. Das Band läuft vom Coil in die Presse und wird bei jedem Hub um genau einen Schritt weitertransportiert. In jeder Station des Werkzeugs passiert ein Arbeitsgang, und am Ende fällt bei jedem Hub ein fertiges Teil heraus. Ein typischer Ablauf sieht so aus:
- Vorlochen und Positionieren: Zuerst werden Führungslöcher gestanzt. Suchstifte greifen in jeder weiteren Station hinein und halten das Band exakt in Position.
- Freischneiden: Die Außenkontur wird Schritt für Schritt ausgeschnitten, das Teil hängt aber noch über Stege am Trägerstreifen.
- Prägen und Sicken: Versteifungen, Markierungen oder Funktionsflächen werden eingeformt, solange das Teil noch flach ist.
- Biegen: Laschen und Schenkel werden in einer oder mehreren Stufen umgeformt – bei komplexen Geometrien auch nacheinander in verschiedene Richtungen.
- Abtrennen: In der letzten Station wird das fertige Teil vom Streifen getrennt.
Bei Fuchs laufen solche Werkzeuge auf Exzenterpressen mit 40 bis 400 Tonnen Presskraft und bis zu 400 Hüben pro Minute. Wie ein solches Werkzeug ausgelegt, eingearbeitet und gewartet wird, beschreibt unser Beitrag zum Werkzeugbau für Stanz- und Biegeteile in der Kategorie FAQ.
Neben der Presse mit Folgeverbundwerkzeug gibt es Stanzbiegemaschinen. Sie kombinieren Stanzen, Prägen, Biegen, Schweißen, Montieren und Prüfen in einem durchgängigen Produktionsfluss und verarbeiten sowohl Band als auch Draht. Punktgenaue Verbindungen entstehen dort per integriertem Kontaktschweißen direkt im Prozess. Wo Draht im Spiel ist, lohnt der Blick auf die Drahtbiegetechnik, denn viele Baugruppen verbinden ein Stanzbiegeteil mit einem Drahtbiegeteil.
Biegeradius und Rückfederung am Blechteil
Jede Biegung dehnt die Außenseite des Blechs und staucht die Innenseite. Wie eng ein Teil gebogen werden kann, hängt deshalb vom Werkstoff, von seinem Zustand und von der Blechdicke ab. Als grobe Faustregel gilt bei weichem Stahl ein Innenradius von etwa einer Blechdicke als unkritisch. Bei Federstahl, harten Edelstählen oder bestimmten Aluminiumlegierungen muss der Radius deutlich größer sein, sonst reißt die Außenfaser ein. Verbindliche Werte legt man in der Machbarkeitsprüfung fest, nicht nach Tabelle.
Die zweite Größe ist die Rückfederung. Nach dem Biegen federt das Blech ein Stück in Richtung Ausgangslage zurück – umso stärker, je fester der Werkstoff und je größer der Radius im Verhältnis zur Blechdicke ist. Im Werkzeug wird das ausgeglichen, indem man überbiegt oder die Biegezone nachprägt. Das funktioniert zuverlässig, verlangt aber Erfahrung beim Einarbeiten des Werkzeugs und eine gleichbleibende Bandqualität.
Ein oft unterschätzter Punkt ist die Walzrichtung. Liegt die Biegekante quer zur Walzrichtung, verträgt das Material engere Radien. Biegungen parallel zur Walzrichtung neigen eher zu Rissen. Bei Teilen mit mehreren Biegungen in verschiedene Richtungen wird die Lage des Teils im Streifen deshalb schon bei der Werkzeugauslegung bewusst gewählt.
Konstruktionsregeln für Stanzbiegeteile
Ob ein Stanzbiegeteil in der Serie stabil und wirtschaftlich läuft, entscheidet sich zu einem großen Teil in der Zeichnung. Die folgenden Richtwerte sind allgemeine Faustregeln aus der Blechumformung. Sie ersetzen keine Abstimmung, helfen aber, typische Nacharbeiten zu vermeiden:
- Lochabstand zur Biegekante: Löcher sollten mindestens etwa zwei Blechdicken plus Biegeradius von der Biegekante entfernt liegen. Liegen sie näher, verzieht sich das Loch beim Biegen zum Oval.
- Freischnitte an der Biegekante: Endet eine Biegung nicht am Teilrand, braucht es einen Freischnitt oder eine Biegeentlastung. Sonst reißt das Material an der Ecke ein oder es bilden sich Wülste.
- Mindestschenkellänge: Ein gebogener Schenkel braucht genug Auflage im Werkzeug. Als Anhaltspunkt gelten rund drei Blechdicken plus Radius. Kürzere Schenkel sind möglich, aber aufwendiger.
- Lochdurchmesser und Stegbreiten: Gestanzte Löcher sollten nicht kleiner als die Blechdicke sein, Stege zwischen Löchern oder zum Rand mindestens etwa eine bis eineinhalb Blechdicken breit.
- Gratrichtung angeben: Beim Stanzen entsteht auf einer Seite ein Grat. Ist die Seite funktionsrelevant, etwa bei Kontaktflächen oder Montagekanten, gehört die Gratrichtung in die Zeichnung.
- Toleranzen funktionsgerecht setzen: Enge Toleranzen dort, wo sie für die Funktion zählen, übliche Allgemeintoleranzen überall sonst. Pauschal enge Toleranzen verteuern Werkzeug und Prüfaufwand, ohne das Teil besser zu machen.
Am meisten bringt es, das Werkzeug- und Fertigungsteam früh einzubinden – idealerweise, bevor die Zeichnung eingefroren ist. Kleine Änderungen wie ein verschobenes Loch oder ein zusätzlicher Freischnitt kosten in dieser Phase nichts und sparen später Werkzeugkorrekturen.
Typische Bauteile und Einsatzbereiche
Stanzbiegeteile stecken in fast jedem technischen Produkt. Typische Beispiele sind Befestigungswinkel und Halter, Klammern und Clips, Federelemente, Kontaktteile für die Elektrotechnik, Beschlagteile sowie Verbindungs- und Montageelemente für den Fenster- und Fassadenbau. Ein Beispiel aus dem eigenen Haus sind die Systeme der Befestigungstechnik von Fuchs für die Fenstermontage.
Gemeinsam ist diesen Teilen, dass sie in großer Stückzahl gebraucht werden, eine klar definierte Funktion erfüllen und im Zusammenbau passen müssen. Ein Winkel, der um wenige Zehntelmillimeter abweicht, fällt vielleicht nicht beim Einzelteil auf, aber spätestens an der Montagelinie des Kunden.
Wann lohnt sich Stanzbiegen statt getrennter Fertigung?
Die Alternative zum Stanzbiegeteil ist meist eine getrennte Fertigung: Zuschnitt per Laser, danach Abkanten auf der Biegepresse, eventuell Entgraten und Nachbearbeiten in weiteren Schritten. Für Prototypen und kleine Stückzahlen ist das sinnvoll, weil kein eigenes Werkzeug gebraucht wird. Mit steigender Stückzahl kippt die Rechnung jedoch, denn jeder Arbeitsgang kostet Rüstzeit, Handling und Zwischenlagerung.
Beim Stanzbiegen fallen die Werkzeugkosten einmalig an und verteilen sich über die gesamte Serie. Danach entsteht bei jedem Pressenhub ein fertiges Teil. Ob sich das rechnet, hängt vor allem von diesen Punkten ab:
- Stückzahl und Laufzeit: Mittlere bis große Serien und Abrufe über mehrere Jahre sprechen klar für das Stanzbiegen.
- Wiederholgenauigkeit: Im Werkzeug wird jedes Teil in derselben Lage geschnitten und gebogen. Die Maße schwanken dadurch weniger als bei mehreren getrennten Aufspannungen.
- Teilegeometrie: Teile mit vielen Löchern, Prägungen und Biegungen profitieren besonders, weil alle Arbeitsgänge in einem Durchlauf erledigt werden.
- Folgeoperationen: Lassen sich Schweißen, Montieren oder Prüfen direkt in den Produktionsfluss einbinden, entfallen weitere Transporte und Schnittstellen.
Oft ist der beste Weg zweistufig: Muster und Vorserie in getrennter Fertigung, um die Konstruktion abzusichern, danach das Serienwerkzeug. So wird nicht in ein Werkzeug investiert, bevor die Geometrie feststeht.
Oberfläche und Nachbearbeitung
Viele Stanzbiegeteile werden nach dem Umformen noch veredelt. Im Programm der Fuchs Metalltechnik GmbH stehen dafür unter anderem KTL, Pulver, Zink-Lamelle, Verzinken, Verchromen, Eloxieren, Gleitschleifen, Wärmebehandeln und Schweißen. Werden hohe Anforderungen an die Sauberkeit gestellt, werden die Teile im Haus gewaschen. Wichtig für die Konstruktion: Eine Beschichtung trägt auf und kann enge Passungen oder Rastfunktionen beeinflussen. Welche Oberfläche für welchen Einsatz passt, fasst der Beitrag Oberflächen für Stanzteile zusammen.
Vom Muster zur Serie mit dem eigenen Werkzeugbau
Ein Stanzbiegeteil ist nur so gut wie sein Werkzeug. Bei Fuchs entstehen die Fertigungswerkzeuge für Mittel- und Großserien im eigenen Werkzeugbau in Ybbsitz. Das hat drei praktische Folgen: Die Werkzeugkonstrukteure können Ihr Teil schon in der Entwicklung technisch und kalkulatorisch mitgestalten. Instandhaltung und Reparaturen lassen sich kurzfristig erledigen. Und Änderungen am Produkt werden direkt im Haus umgesetzt, ohne dass ein externer Werkzeugmacher eingebunden werden muss.
Wie der Weg von der ersten Anfrage über Machbarkeitsprüfung, Werkzeug und Erstmuster bis zur Serienlieferung konkret aussieht, lesen Sie in unserem Beitrag zur Stanzteile-Fertigung von der Anfrage bis zur Serienlieferung.
Häufige Fragen zu Stanzbiegeteilen
Was ist der Unterschied zwischen einem Stanzteil und einem Stanzbiegeteil?
Ein Stanzteil wird aus dem Blech ausgeschnitten und bleibt im Wesentlichen flach. Ein Stanzbiegeteil wird im selben Werkzeug zusätzlich umgeformt, bekommt also Biegungen, Laschen oder Prägungen und verlässt die Presse als räumliches Bauteil.
Ab welcher Stückzahl lohnen sich Stanzbiegeteile?
Eine feste Grenze gibt es nicht. Sie hängt von Teilegröße, Komplexität, Werkstoff und Werkzeugkosten ab. Grundsätzlich spielen Stanzbiegeteile ihre Stärken bei mittleren bis großen Serien und wiederkehrenden Abrufen aus. Am schnellsten klärt das eine Anfrage mit Zeichnung und geplantem Jahresbedarf.
Welche Blechdicken und Bandbreiten sind möglich?
Bei der Fuchs Metalltechnik GmbH werden Bänder von 0,15 bis 8,00 mm Dicke und 15 bis 500 mm Breite verarbeitet. Welche Kombination für Ihr Teil sinnvoll ist, hängt zusätzlich von Werkstoff und Biegegeometrie ab.
Welche Unterlagen braucht es für eine Anfrage?
Hilfreich sind eine Zeichnung und ein 3D-Modell, Angaben zu Werkstoff und Oberfläche, die funktionsrelevanten Toleranzen sowie Stückzahl und voraussichtlicher Jahresbedarf. Je vollständiger die Angaben, desto genauer fällt die Machbarkeitsprüfung aus.
Lassen sich Stanzbiegeteile mit anderen Teilen zu einer Baugruppe verbinden?
Ja. Auf Stanzbiegemaschinen können Teile direkt im Prozess per Kontaktschweißen verbunden, montiert und geprüft werden. So lassen sich etwa Stanzbiegeteile mit Drahtbiegeteilen zu einer fertigen Baugruppe kombinieren.
Fazit
Stanzbiegeteile verbinden Schneiden, Prägen und Biegen in einem Werkzeug und liefern bei jedem Pressenhub ein fertiges Teil. Wirtschaftlich wird das, wenn die Konstruktion die Regeln der Blechumformung berücksichtigt: ausreichende Biegeradien, genug Abstand zwischen Loch und Biegekante, Freischnitte und funktionsgerechte Toleranzen. Wer das Werkzeug- und Fertigungsteam früh einbindet, spart später Korrekturschleifen. Die Fuchs Metalltechnik GmbH fertigt Stanzbiegeteile in Ybbsitz mit eigenem Werkzeugbau, Pressen bis 400 Tonnen und Oberflächenveredelung aus einer Hand. Schicken Sie uns Ihre Zeichnung – wir prüfen die Machbarkeit und zeigen Ihnen, wie Ihr Teil serienreif wird.